Следите за новостями Линьци Ультрасоник, отраслевыми тенденциями и техническими обзорами
100 articles
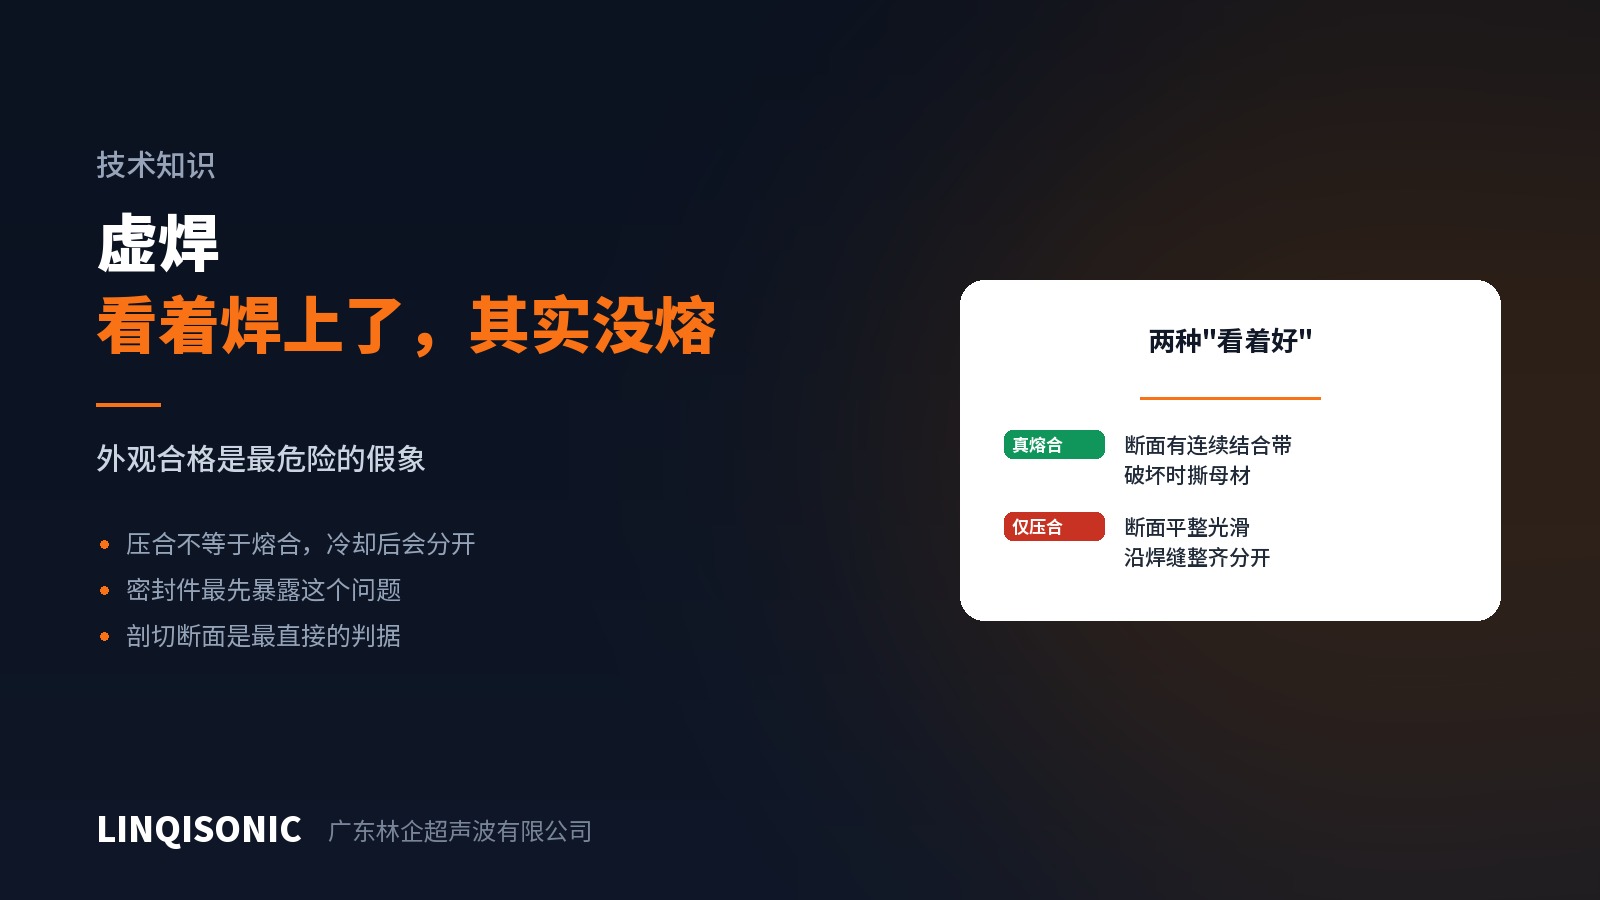
Прижато — не значит сплавлено. Холодный шов выглядит безупречно и может выдержать беглую проверку на разрыв, хотя молекулярного соединения не образовалось. Как его выявлять и как не допускать.
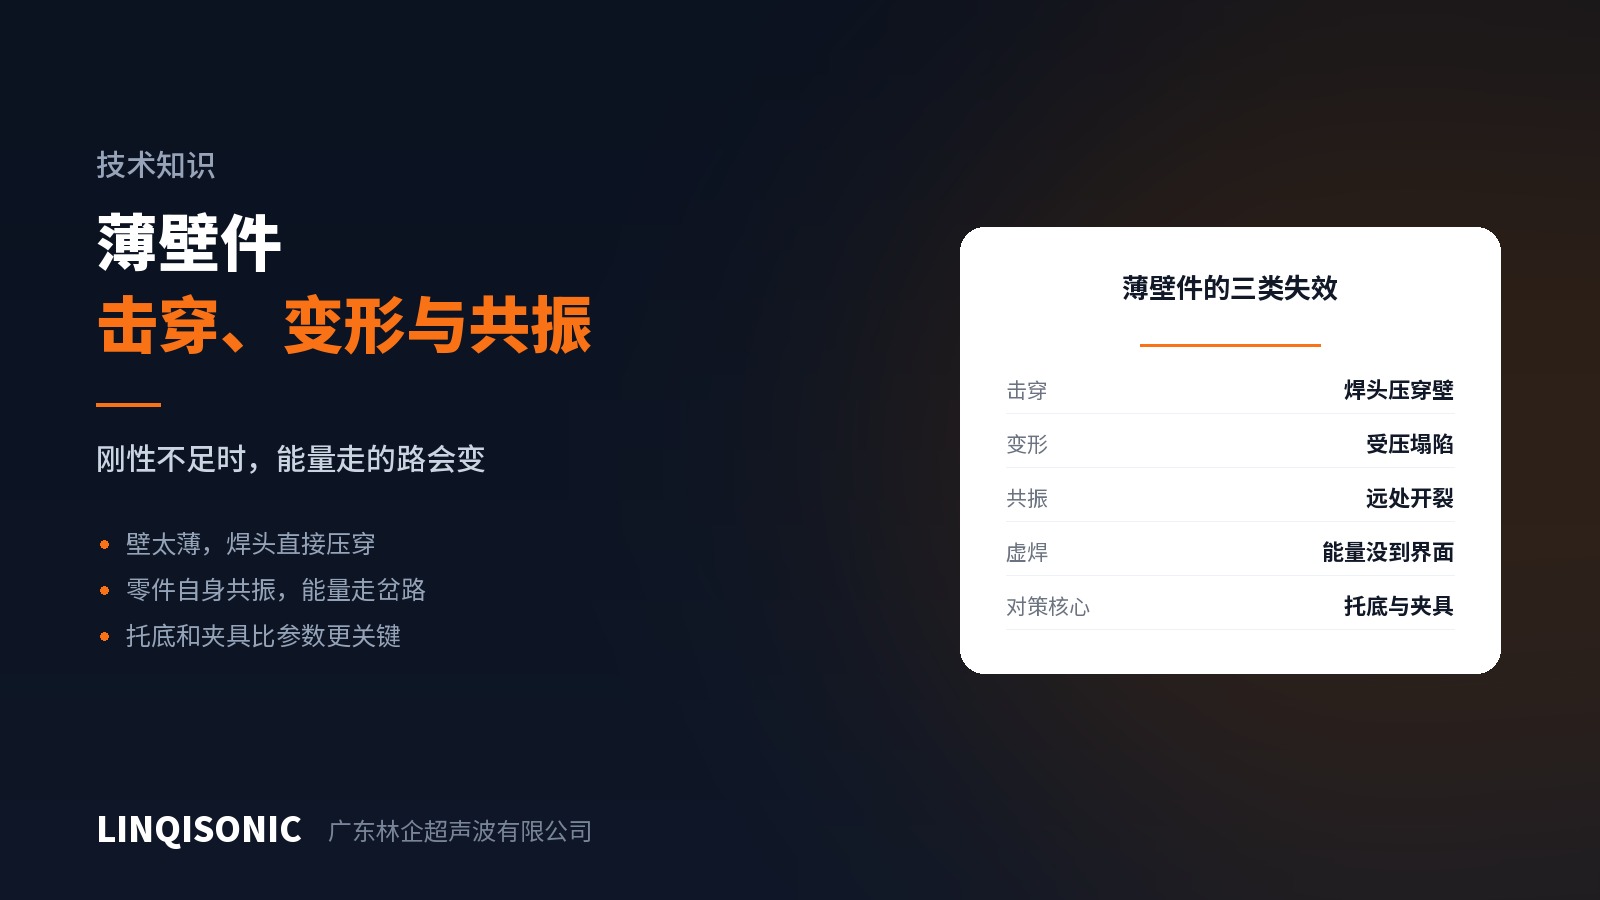
Тонким стенкам не хватает жёсткости, и энергия уходит по непредусмотренным путям: продавливание, просадка или растрескивание вдали от стыка из-за собственного резонанса детали.
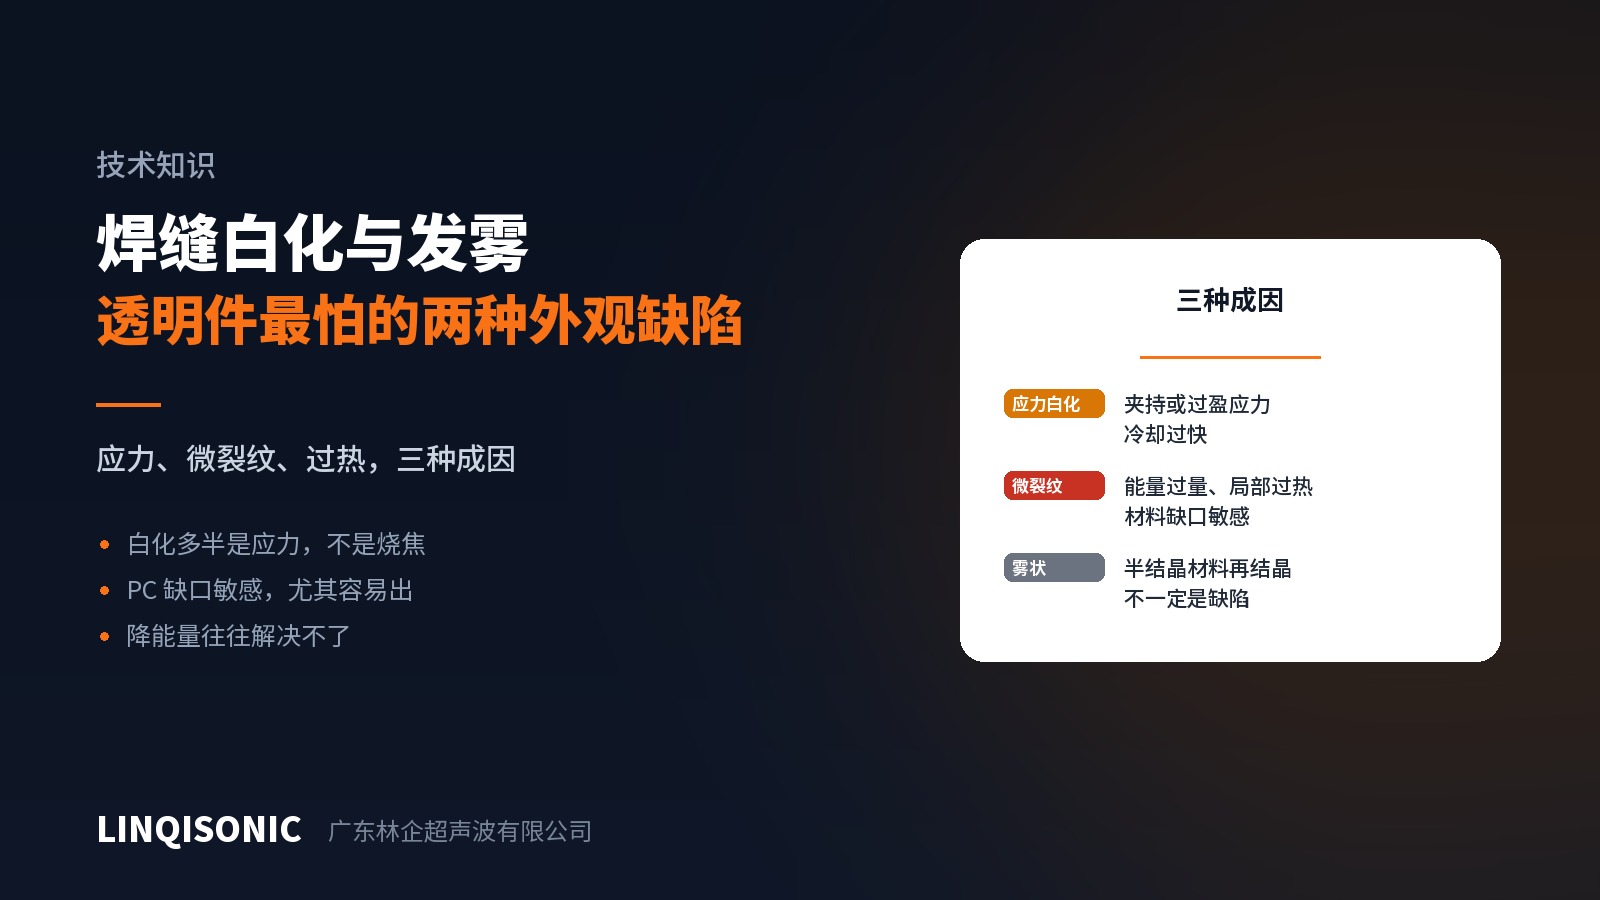
Побеление и помутнение заметнее всего на прозрачных деталях. Три разные причины: побеление от напряжений, микротрещины от перегрева и помутнение от повторной кристаллизации.
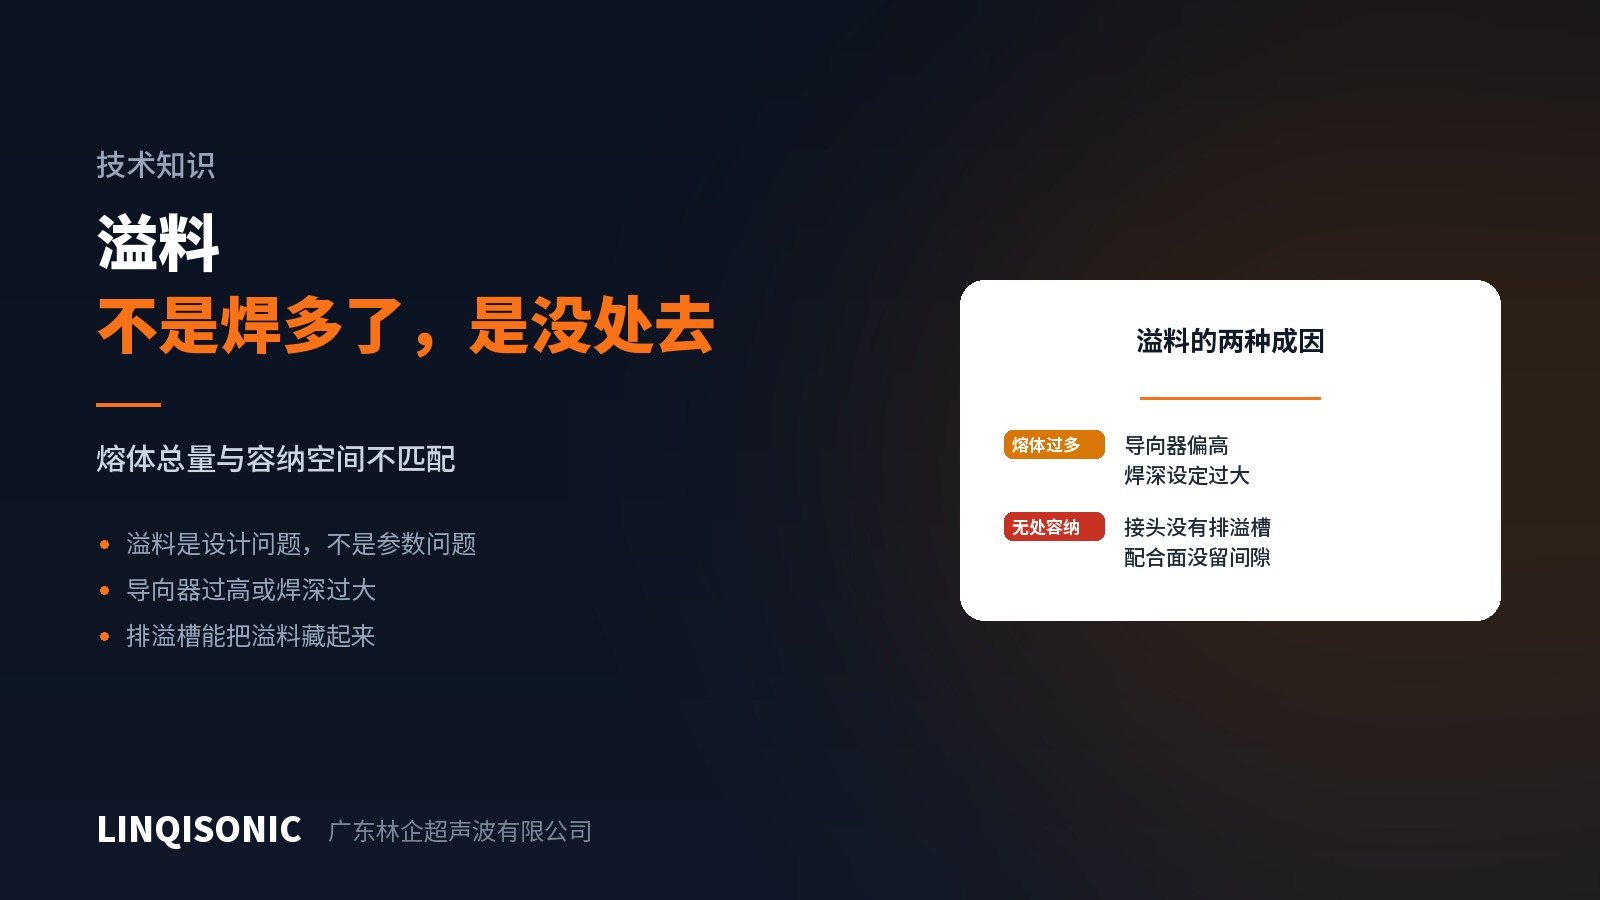
Облой означает, что расплава образовалось больше, чем стык способен вместить. Обычно это вопрос конструкции стыка, а не параметров: слишком высокий направитель, слишком большая глубина или отсутствие канавки для облоя.
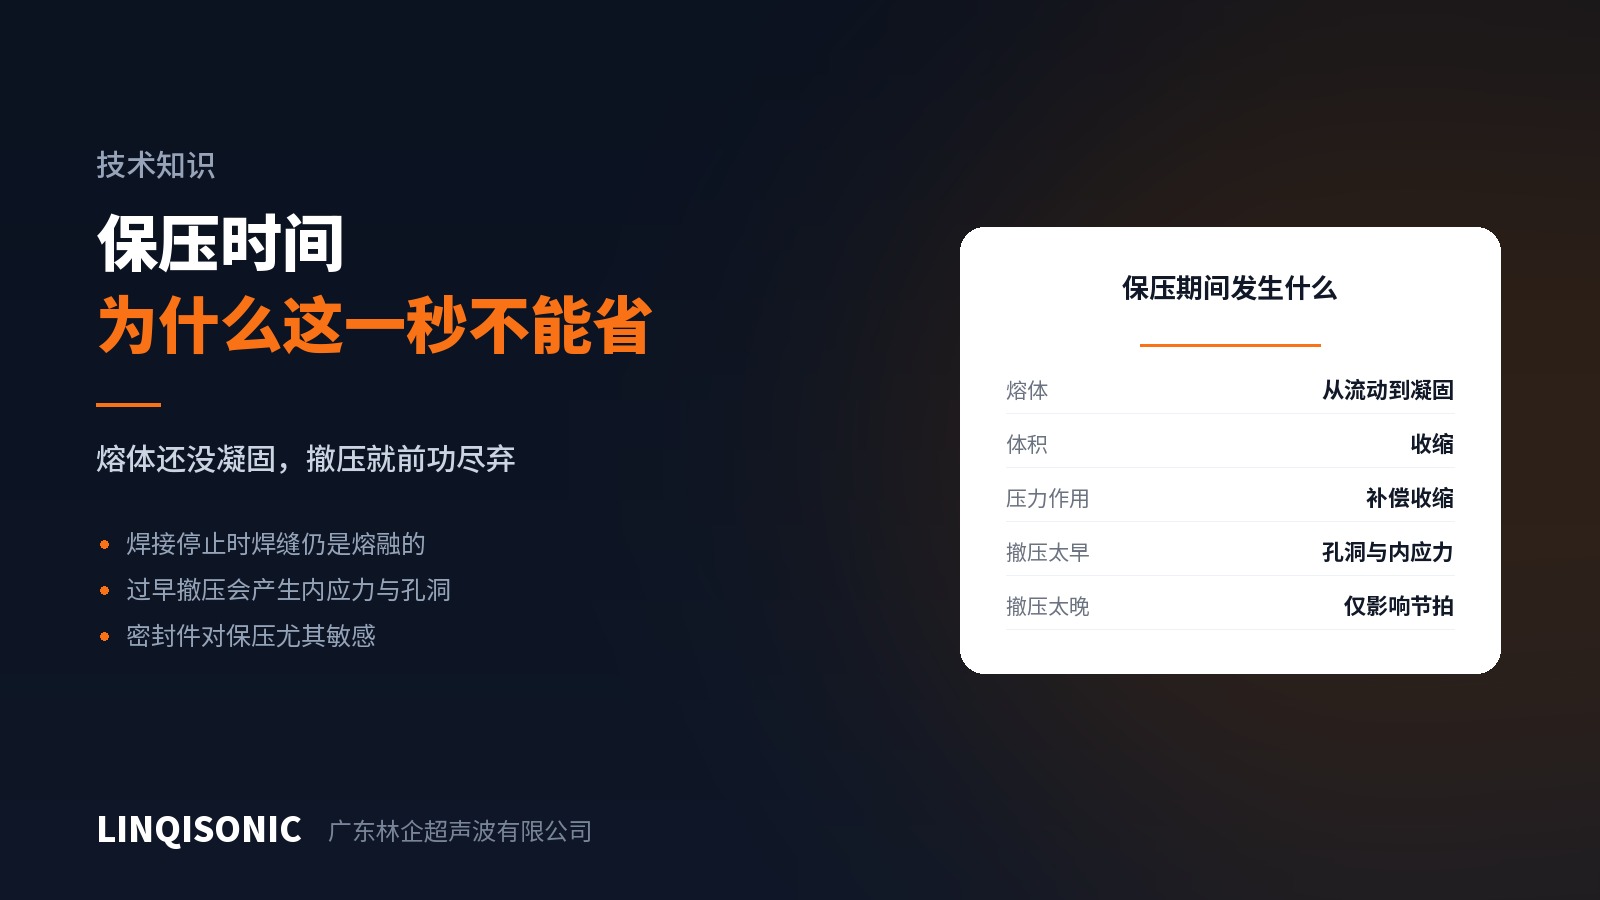
Когда ультразвук выключается, шов ещё расплавлен. Усилие во время выдержки компенсирует усадку при затвердевании. Ранний сброс усилия оставляет полости и запертые напряжения.
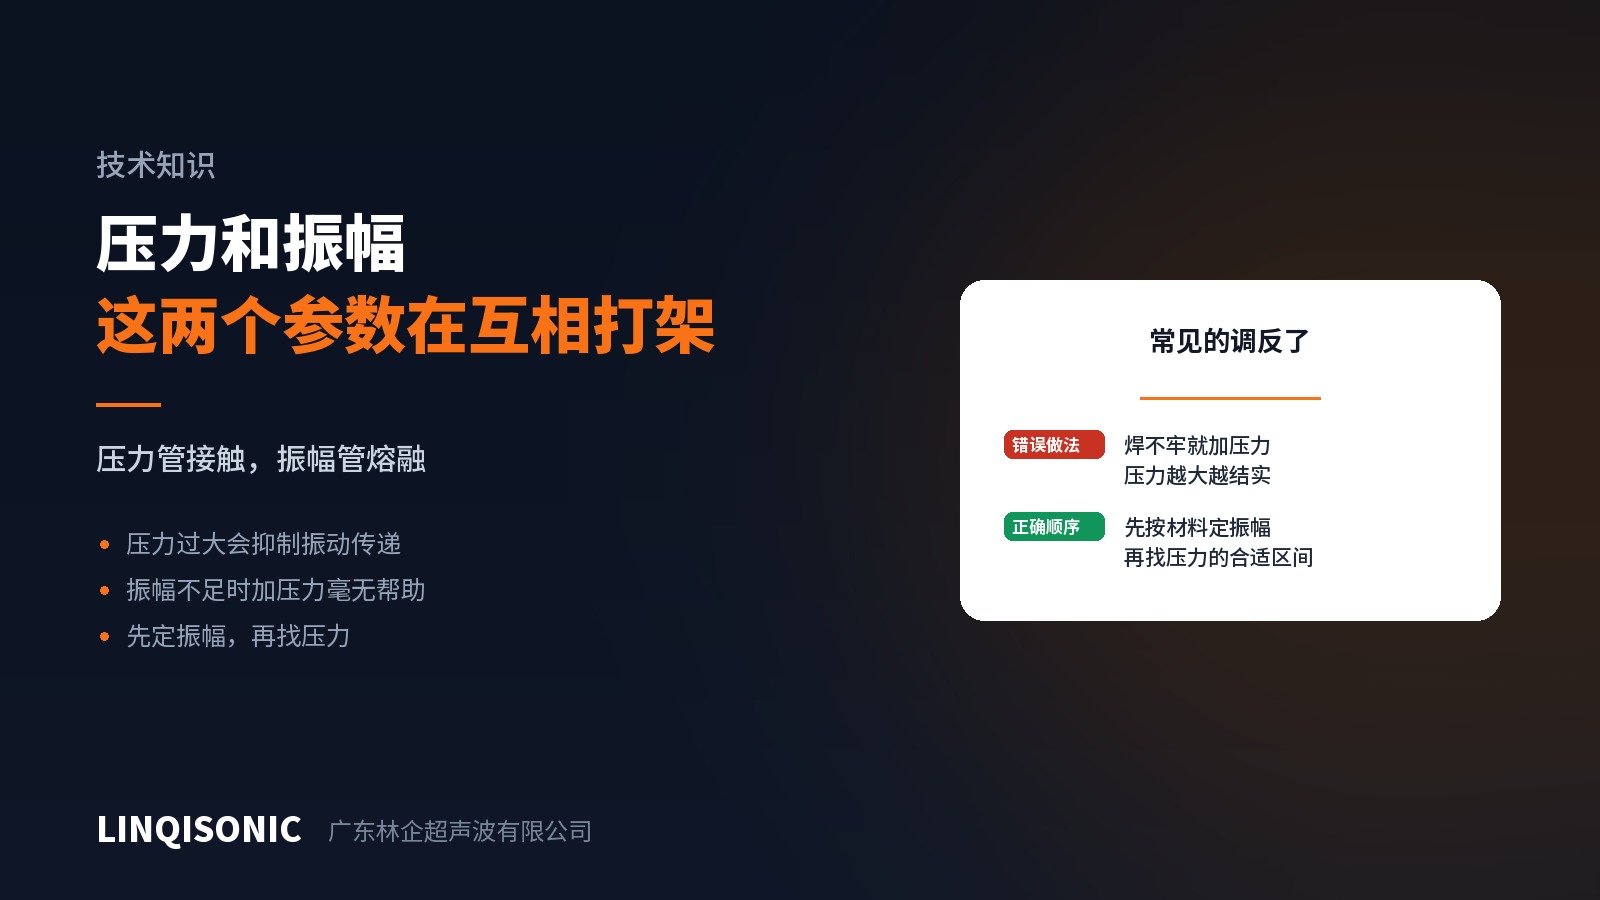
Усилие удерживает поверхности в контакте; амплитуда создаёт трение, которое их плавит. Избыток усилия подавляет сами колебания. Сначала задайте амплитуду, затем найдите усилие.
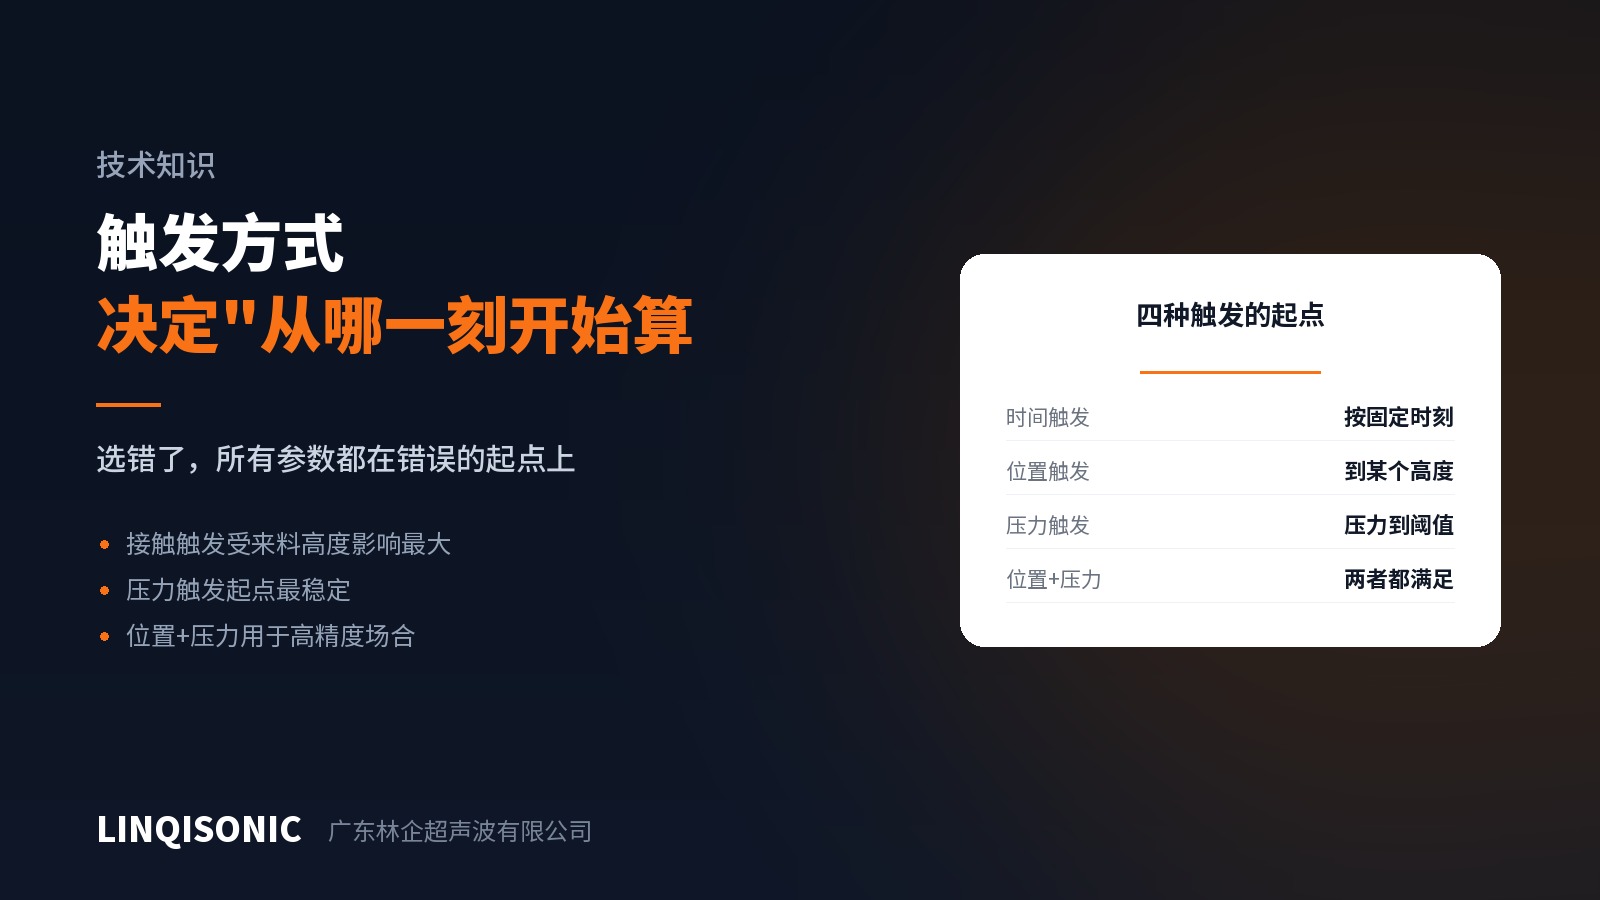
Способ запуска определяет момент включения ультразвука. Нестабильная точка старта ставит все параметры на плавающую базу. Сравнение запуска по времени, положению, усилию и комбинированного.
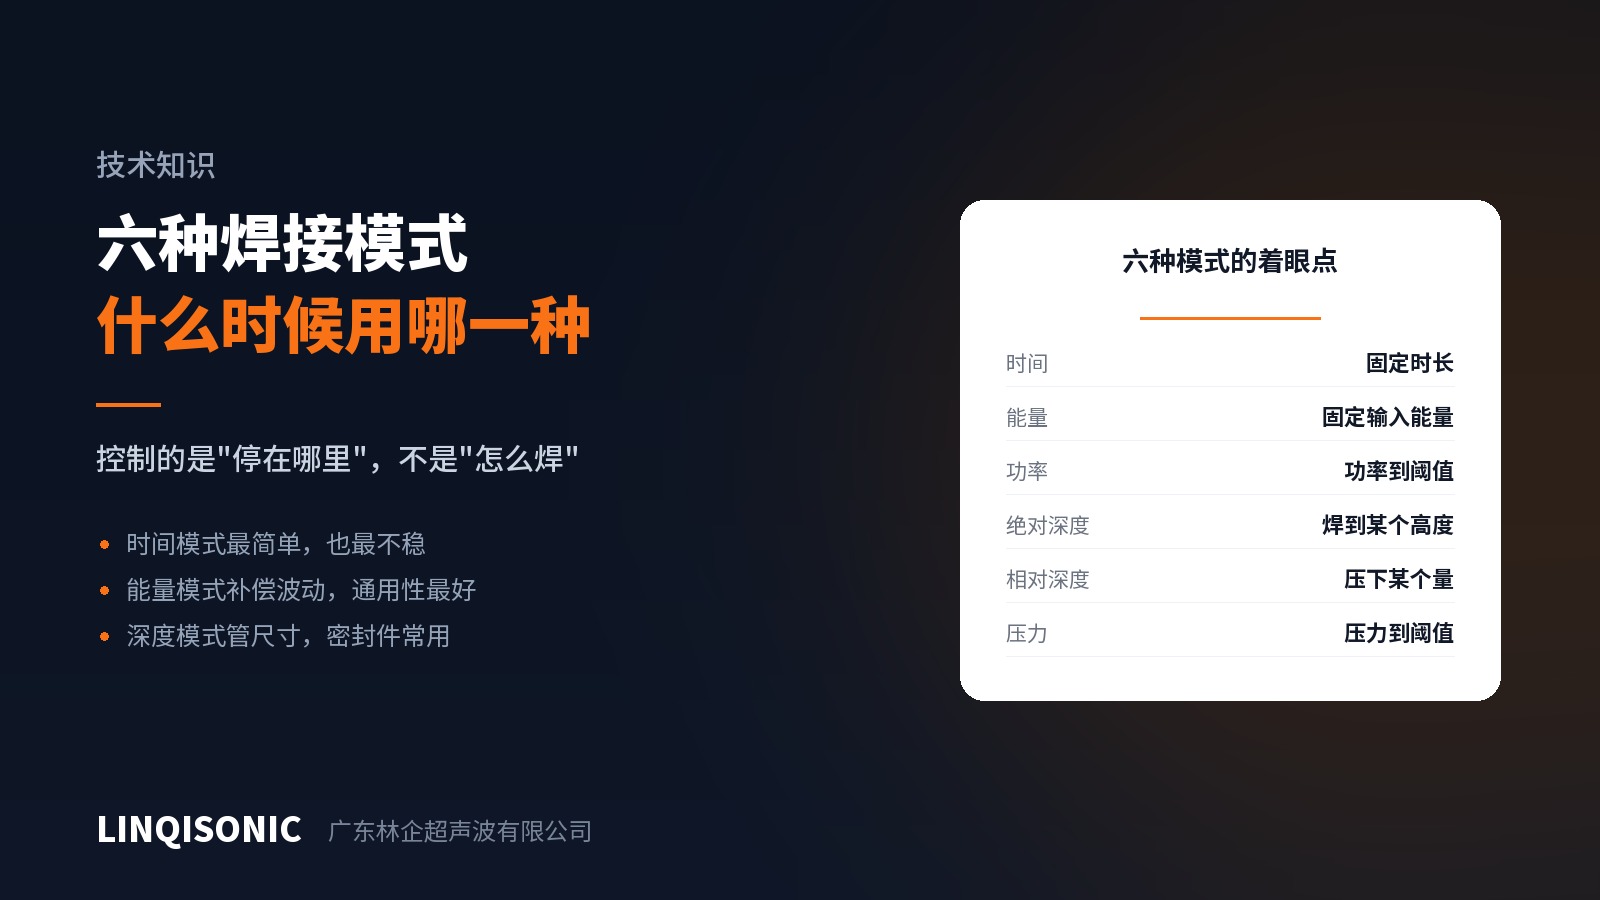
Режим сварки определяет, по какому условию сварка прекращается. Режим по времени проще всего, но ничего не компенсирует; по энергии — универсальный выбор; режимы по глубине управляют готовым размером.
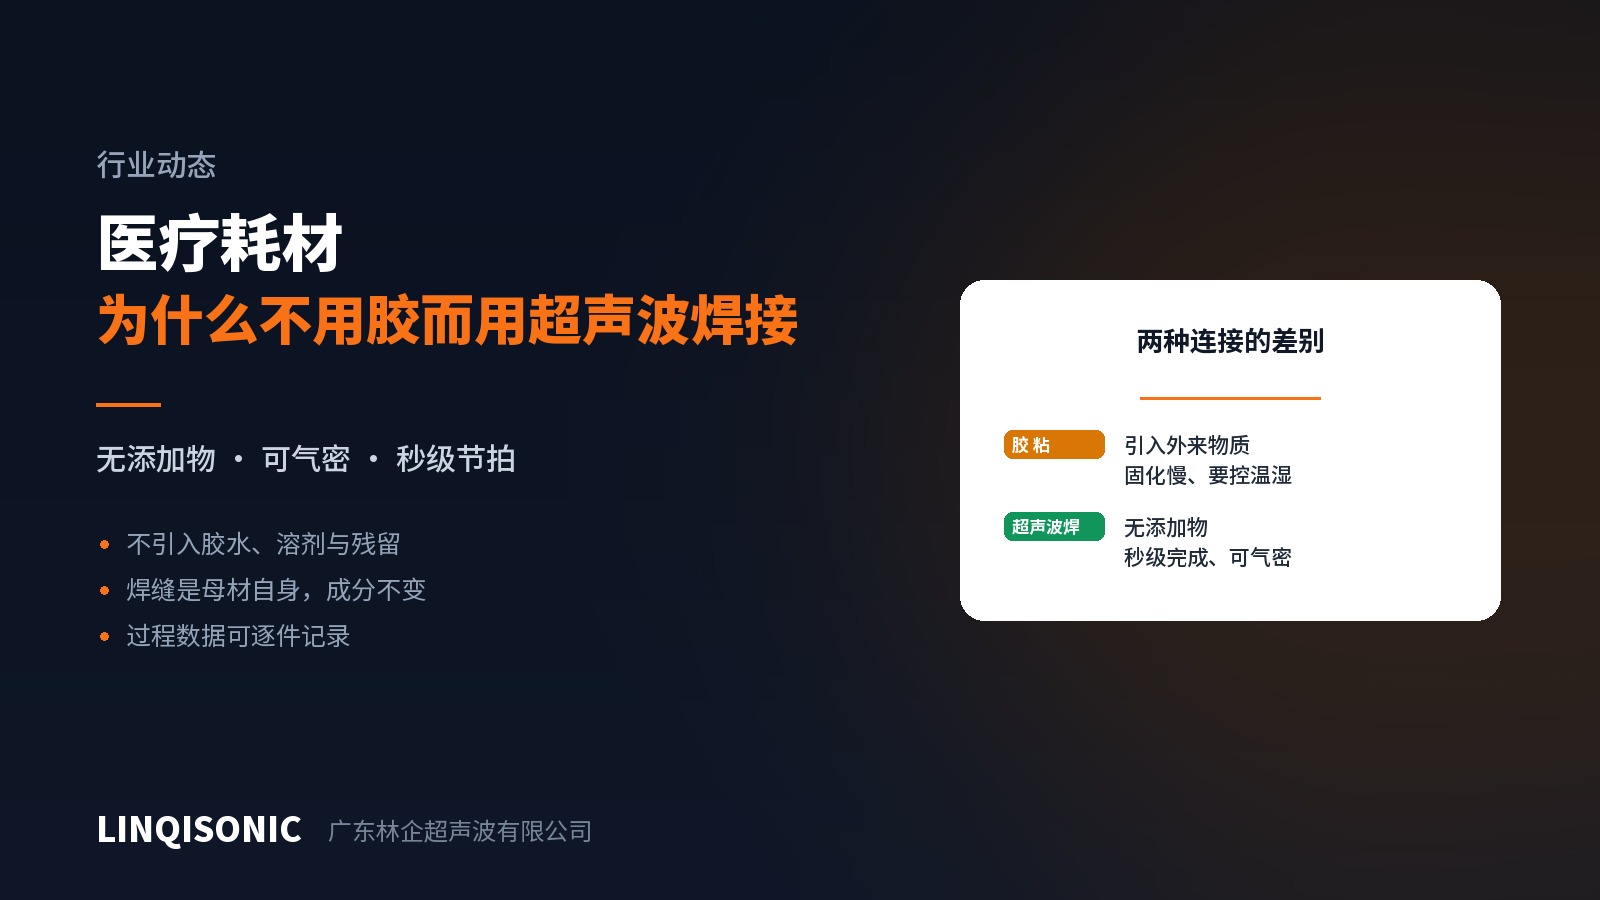
Клей вносит постороннее вещество, а вместе с ним остатки, вопросы биосовместимости и контроль отверждения. Ультразвуковой шов — это сам материал изделия.