
Холодный шов: выглядит соединённым, но ничего не сплавилось
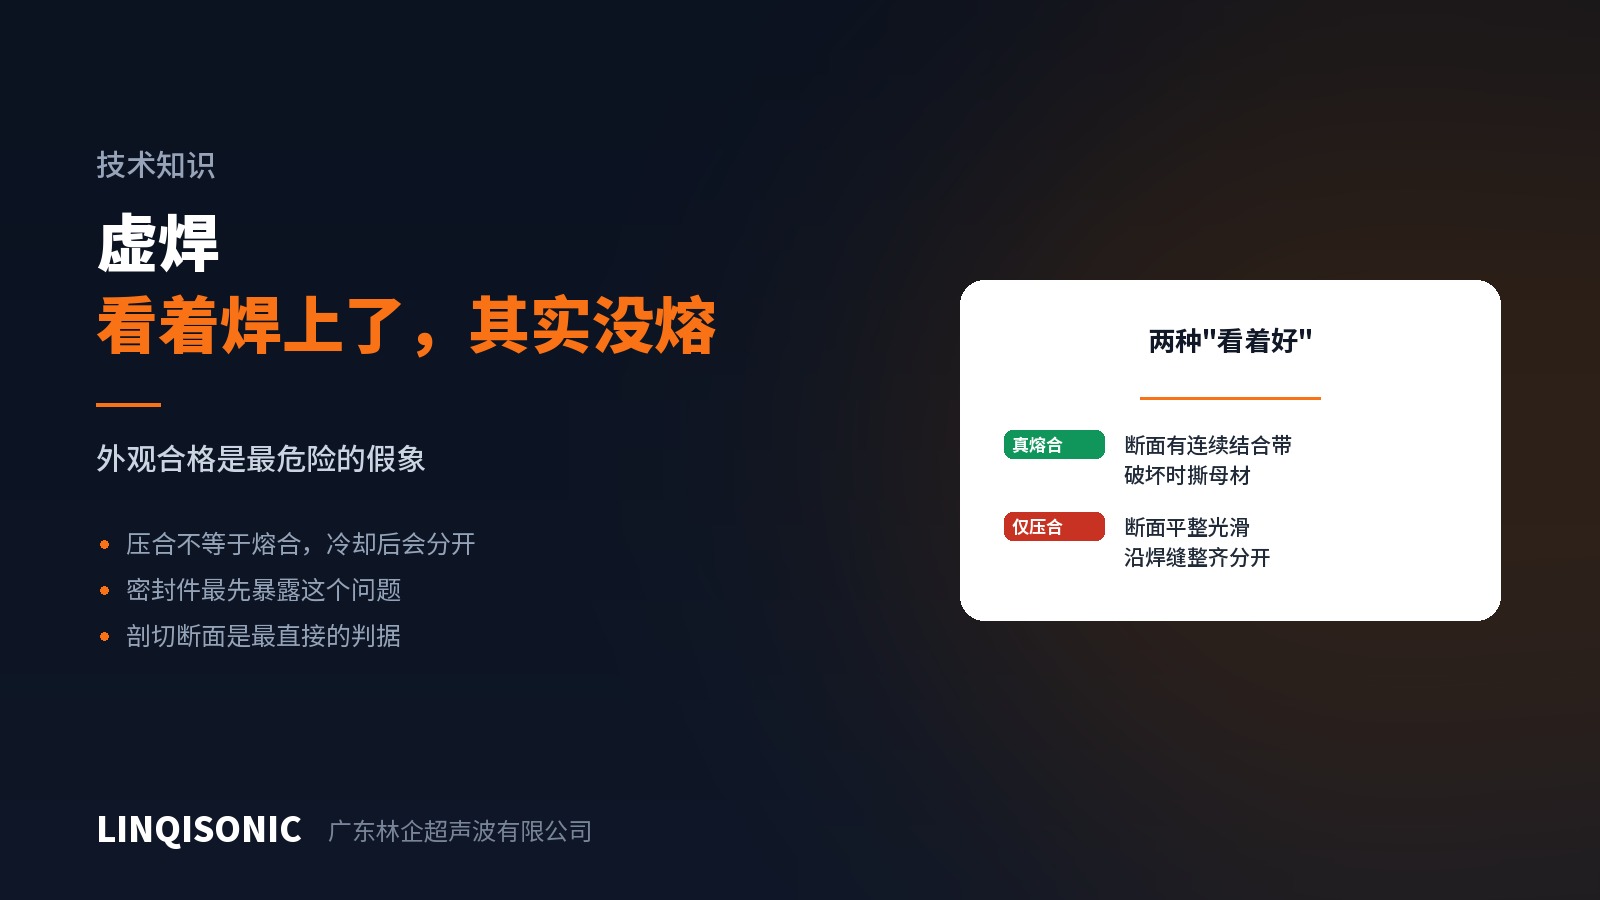
Самые неприятные дефекты сварки — не те, что видны. Самые неприятные — невидимые.
Холодный шов выглядит безупречно, держит размеры и может даже выдержать беглую попытку разорвать его руками. Но молекулярного соединения на стыке не образовалось: две поверхности просто прижаты друг к другу.
Как это происходит
Ультразвуковая сварка требует, чтобы стык дошёл до расплавления и цепи с обеих сторон продиффундировали друг в друга, переплетясь в непрерывную структуру. Порвите любое звено этой цепочки — и получится обычный контакт:
Недостаточная энергия — стык размягчается, но не плавится; размягчённый материал под усилием прилегает и выглядит идеально сомкнутым, хотя ничего не сплавилось.
Энергия не доходит до стыка — чрезмерное затухание в дальнем поле, недостаточная жёсткость детали или приспособление, которое не даёт опоры, — и энергия рассеивается по дороге.
Поверхности не параллельны — одна сторона сплавляется, другая просто прижата. При вскрытии половина поверхности несёт следы сплавления, а половина остаётся гладкой.
Несовместимые материалы — если разнородные смолы несмешиваемы, сколько ни вари, дальше контакта дело не пойдёт.
Как его выявить
Разрезать и осмотреть. Самый прямой и надёжный метод. По-настоящему сплавленный шов даёт непрерывную полосу соединения и при разрушении рвёт основной материал, оставляя шероховатую поверхность. Холодный шов расходится ровно по стыку с гладкой поверхностью.
Испытание на герметичность. Холодные швы первыми проявляются на герметичных деталях: просто прижатый стык почти всегда течёт.
Следить за разбросом прочности. Детали с холодным швом дают сильно рассеянные разрушающие нагрузки: часть в норме, часть очень низкая. Среднее может ещё выглядеть приемлемо, а стандартное отклонение уже растёт. Признак более ранний, чем среднее значение.
Температурные циклы или старение. Просто прижатый стык расходится, поскольку стороны сжимаются по-разному. Холодные швы не переживают температурных циклов.
Как этого не допустить
Заменить выборочный контроль постфактум контролем процесса. Самая действенная мера. Настоящее сплавление и обычный контакт по-разному выглядят на кривой сварки: мощность характерным образом меняется с началом расплавления, и глубина после сварки отличается. Задайте пределы одновременно по энергии, мощности и глубине после сварки — и холодный шов будет пойман в момент его образования.
Не полагаться на одну величину. Контролируя только глубину после сварки, вы получите одинаковую высоту у передавленной и у сплавленной детали; контролируя только энергию, вы не отличите энергию, ушедшую не туда, от энергии, дошедшей до стыка. Надёжность даёт именно перекрёстная проверка величин.
Сохранить периодический разрушающий контроль выборки. Каким бы хорошим ни был мониторинг, разрезать образцы для подтверждения сплавления по-прежнему необходимо, особенно после смены материала, оснастки или смены персонала.
Одно предостережение
Холодные швы чаще всего заводятся в погоне за наилучшим внешним видом при наладке: энергию убавляют шаг за шагом, чтобы убрать облой и отпечатки, и приходят к точке, где ничего не видно, — а она нередко лежит ниже порога сплавления.
Внешний вид и сплавление — разные критерии, и подтверждать их нужно по отдельности.
Многомерный контроль по машинам описан на страницах раздела оборудование для ультразвуковой сварки. Фотографии срезов и данные о процессе направляйте на 1427498429@qq.com, телефоны: +86 769 8202 9510 / +86 137 6001 0932.