
Выбор способа запуска: с какого момента начинается отсчёт сварки
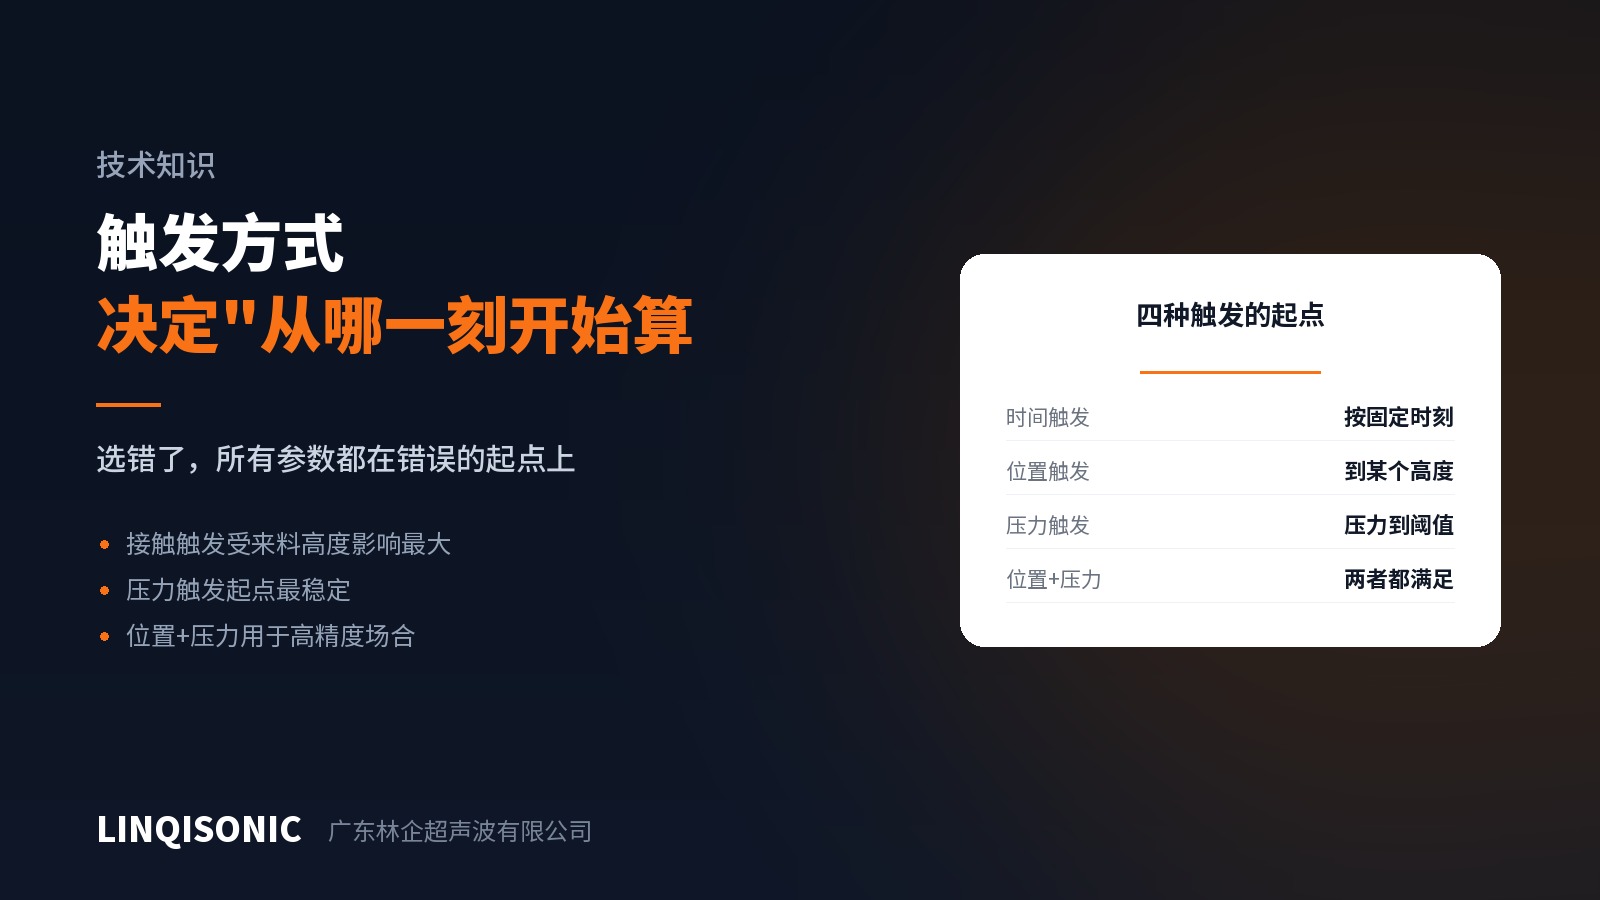
При настройке машины внимание достаётся амплитуде, времени и усилию, а способ запуска рассматривают редко. Между тем именно он определяет момент включения ультразвука, и неверная точка старта ставит все последующие параметры на плавающую базу.
Четыре способа запуска
Запуск по времени — ультразвук включается через фиксированный интервал после начала движения вниз. Самый простой, но он никак не учитывает, дошёл ли сонотрод до детали. При допуске на высоту или зазорах в приспособлении реальный момент касания у разных деталей различается.
Запуск по положению — включается, когда сонотрод достигает заданного положения, отсчитанного от нуля машины, поэтому допуск на высоту входящих деталей прямо переходит в разницу усилия прижима.
Запуск по усилию — включается после того, как сонотрод коснулся детали и усилие достигло заданного значения. Самый стабильный вариант: какой бы ни была высота детали, ультразвук всегда начинается от одного и того же установившегося усилия.
По положению и усилию одновременно — должны выполниться оба условия. Применяется там, где стабильность точки старта критична; заодно это защищает от отсутствующей или неправильно уложенной детали.
Почему точка старта важна
Первое мгновение ультразвуковой сварки решает очень многое. Площадь контакта в этот момент минимальна, а плотность энергии максимальна, и именно там определяется, начнётся ли расплавление чисто.
Если ультразвук включается до того, как сонотрод как следует сел, первая порция энергии уходит на сжатие деталей, а не на расплавление стыка. При одной и той же уставке энергии доля, реально израсходованная на сварку, тогда различается от детали к детали.
И наоборот, при слишком позднем включении сонотрод уже деформировал деталь, и стартовое состояние оказывается непостоянным по противоположной причине.
Когда запуск по усилию становится необходимым
Широкий допуск на высоту входящих деталей. Высота литых деталей плавает сильнее, чем принято думать, особенно у крупных и тонкостенных. Запуск по усилию отсчитывается от фактического состояния контакта каждой детали и поглощает этот разброс.
Мягкие материалы. Полипропилен, полиэтилен и TPU после касания сжимаются, и запуску по положению трудно определить, где начинается контакт.
Тонкие стенки. Небольшой избыток усилия прижима деформирует деталь, поэтому точка старта должна быть точной.
Лицевые детали. Удар в момент касания — один из главных источников отпечатков; запуск по усилию с более медленным подводом заметно улучшает картину.
Легко упускаемая сопутствующая настройка
Скорость подвода до момента запуска заслуживает не меньшего внимания. Быстрый подвод — более жёсткий удар, более заметный отпечаток и менее стабильный старт; медленный подвод стоит времени цикла. Разумное решение — быстрый подвод с замедлением перед касанием; многие машины поддерживают это как ступенчатый профиль скорости.
Способы запуска и управление скоростью по машинам приведены на страницах раздела оборудование для ультразвуковой сварки. Чертежи деталей и допуски на входящие размеры направляйте на 1427498429@qq.com, телефоны: +86 769 8202 9510 / +86 137 6001 0932.