
Шесть режимов ультразвуковой сварки и когда какой применять
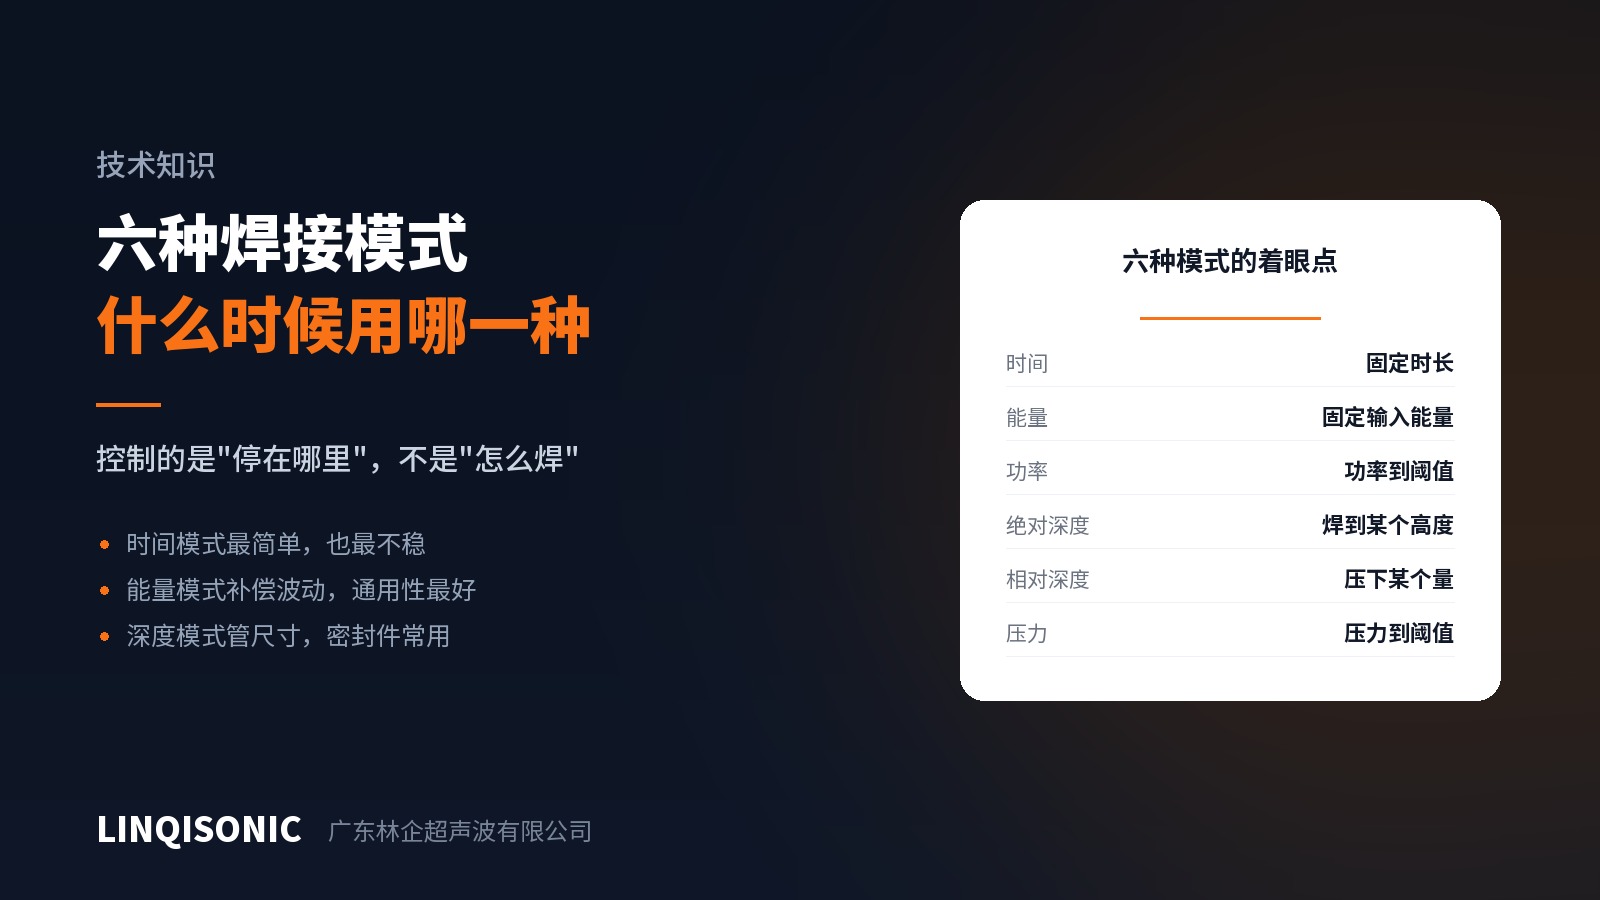
Ультразвуковые сварочные аппараты обычно предлагают шесть режимов: по времени, по энергии, по мощности, по абсолютной глубине, по относительной глубине и по усилию. Они определяют не то, как выполняется шов, а условие, по которому сварка прекращается. Ошибка в выборе — и та же самая машина работает заметно хуже.
Режим по времени
Задаётся длительность сварки, машина останавливается по её истечении. Самый простой в настройке.
Беда в том, что он ничего не компенсирует. Материал пришёл потоньше, давление воздуха чуть просело, сонотрод немного износился — энергия, реально доходящая до стыка, изменилась, а машина всё равно варит заданное время. В серийном производстве режим по времени обычно первым и создаёт проблемы с выходом годного.
Подходит для простых деталей, стабильного входящего материала и нежёстких допусков, а также для первых проб при поиске рабочего диапазона.
Режим по энергии
Задаётся энергия сварки, машина останавливается, когда накопленный ввод её достигает.
Это наиболее универсально полезный режим. Поскольку он следит за тем, сколько энергии вошло, небольшие отклонения материала или условий поглощаются автоматическим удлинением или сокращением цикла. Для большинства применений по умолчанию следует брать режим по энергии, а не по времени.
Режим по мощности
Останавливает сварку при достижении мощностью порогового значения. Мощность отражает мгновенную нагрузку и в ходе сварки сначала растёт, затем падает: поднимается с началом расплавления и снижается, когда слой расплава меняет импеданс.
Подходит там, где нужно поймать определённое состояние расплава, либо как дополнительный критерий рядом с другим режимом.
Абсолютная и относительная глубина
Эти режимы управляют размерами напрямую и обычно применяются для герметичных швов и сборок, чувствительных к размерам.
Абсолютная глубина — остановка на заданной общей высоте. Управляет готовой высотой и подходит для сборок с допуском по высоте.
Относительная глубина — от точки касания пройти заданное расстояние и остановиться. Управляет тем, сколько материала расплавлено, и подходит там, где важен сам объём сплавления.
Разница в базе отсчёта. Абсолютная глубина отсчитывается от неподвижного нуля машины, поэтому допуск на высоту входящих деталей целиком переходит в глубину сварки. Относительная глубина отсчитывается от фактической точки касания на каждой детали и тем самым поглощает разброс высоты. Там, где высота входящих деталей плавает, относительная глубина надёжнее.
Режим по усилию
Останавливает сварку при достижении усилием заданного значения. Применяется реже, в основном там, где задано конечное состояние прижима.
Как выбирать
Практический порядок:
На готовый размер есть допуск → сначала режим по глубине, а при разбросе высоты входящих деталей — по относительной глубине;
Объём сплавления должен быть стабильным, а размеры не критичны → режим по энергии;
Стадия проб, поиск диапазона → режим по времени с последующим переходом на энергию или глубину;
Производство → в каком бы режиме ни велась сварка, задавайте контрольные пределы и по остальным величинам.
Последний пункт важнее всего. Сваривая по энергии, всё равно контролируйте глубину после сварки; сваривая по глубине, всё равно контролируйте энергию. Управление и оценка по одной-единственной величине лишают возможности обнаруживать неисправности: полностью сплавленная деталь и передавленная могут иметь одинаковую конечную высоту при сильно различающейся энергии.
Режимы и контролируемые величины по машинам приведены на страницах раздела оборудование для ультразвуковой сварки. Чертежи деталей и допуски направляйте на 1427498429@qq.com, телефоны: +86 769 8202 9510 / +86 137 6001 0932.