Следите за новостями Линьци Ультрасоник, отраслевыми тенденциями и техническими обзорами
100 articles
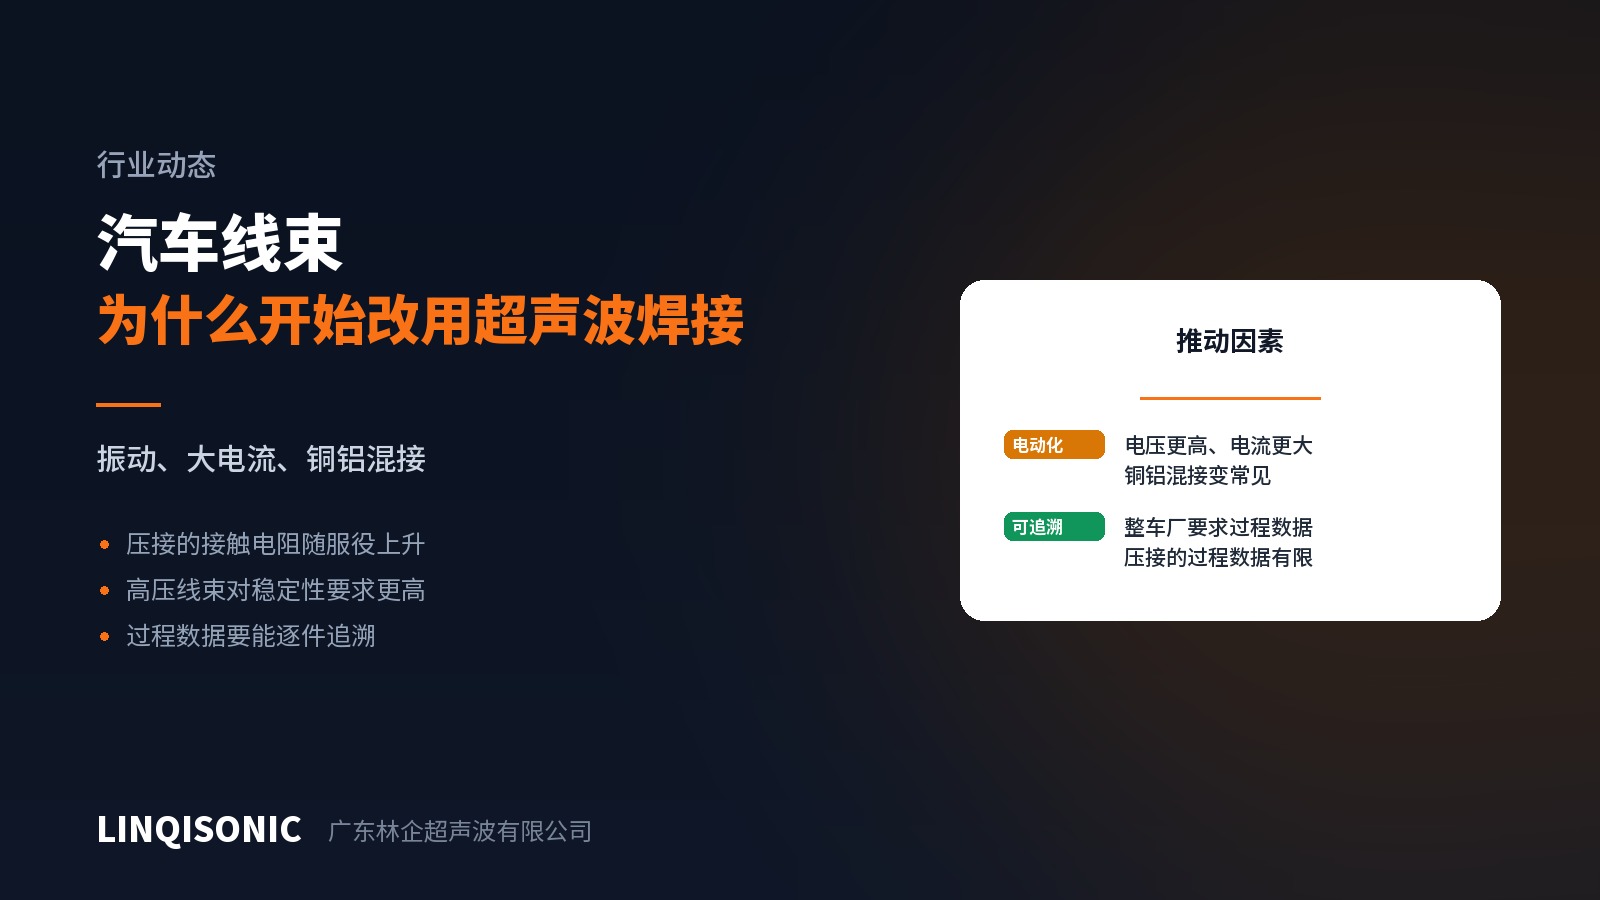
Электрификация ведёт жгуты к более высоким напряжениям и токам и к росту числа соединений медь — алюминий, а автопроизводители требуют данных о процессе по каждой детали. И то, и другое работает в пользу сварки.
При скачках выхода годного первым делом обычно берутся за параметры — а причина чаще всего совсем в другом. Порядок проверки, экономящий время.
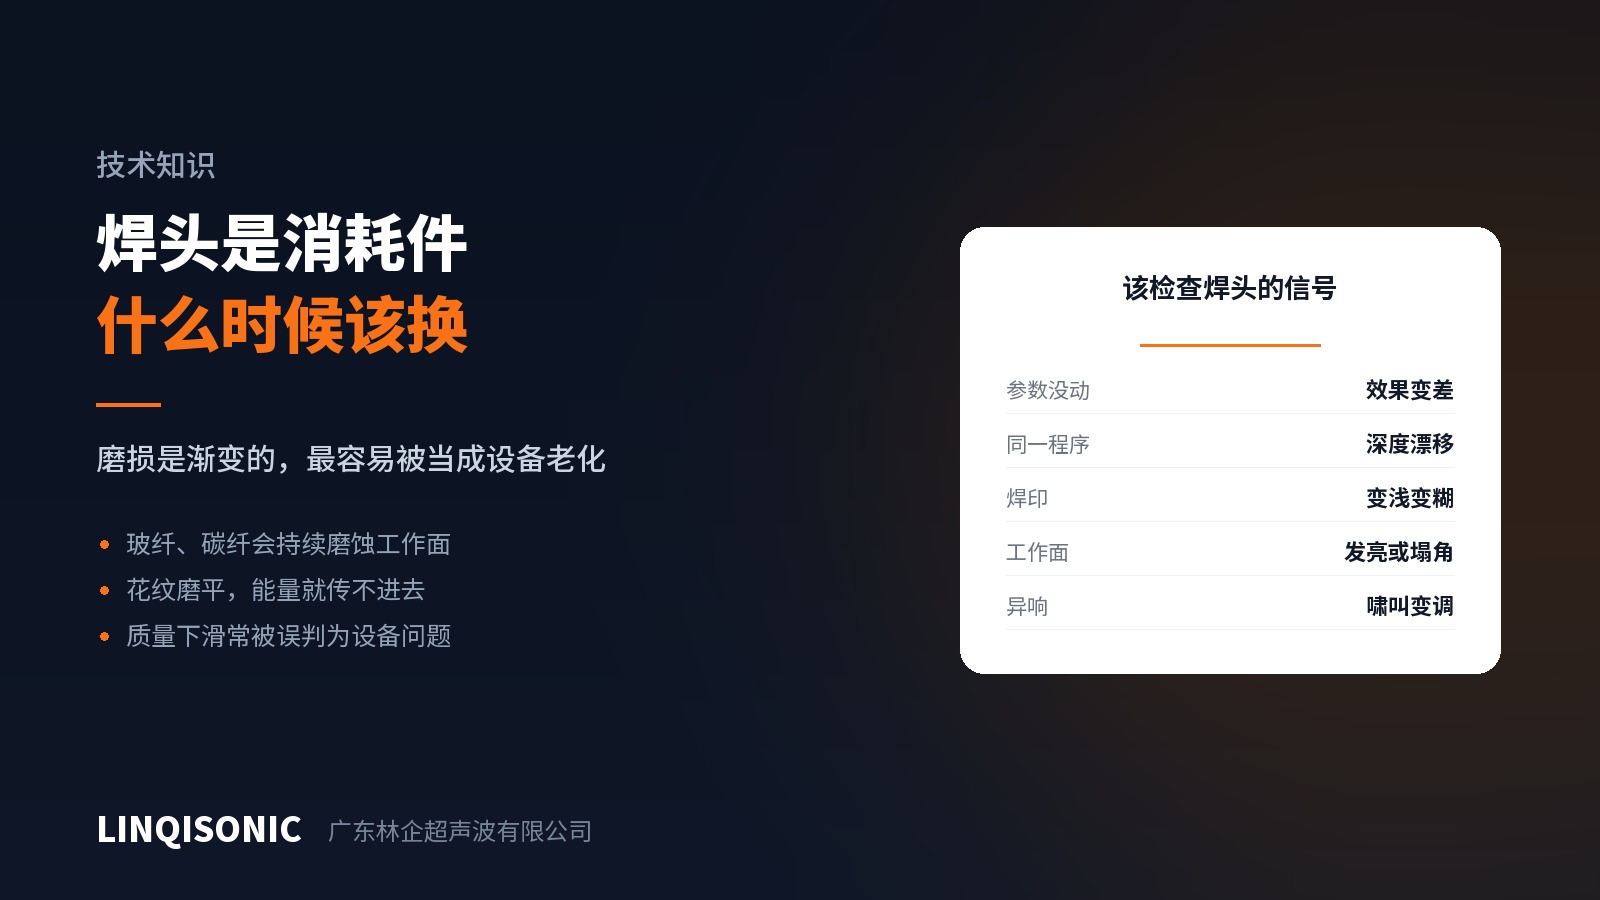
Сонотрод — расходный элемент, а не деталь на весь срок службы. Износ идёт постепенно, и вызванный им уход качества регулярно принимают за старение машины. На какие признаки смотреть.
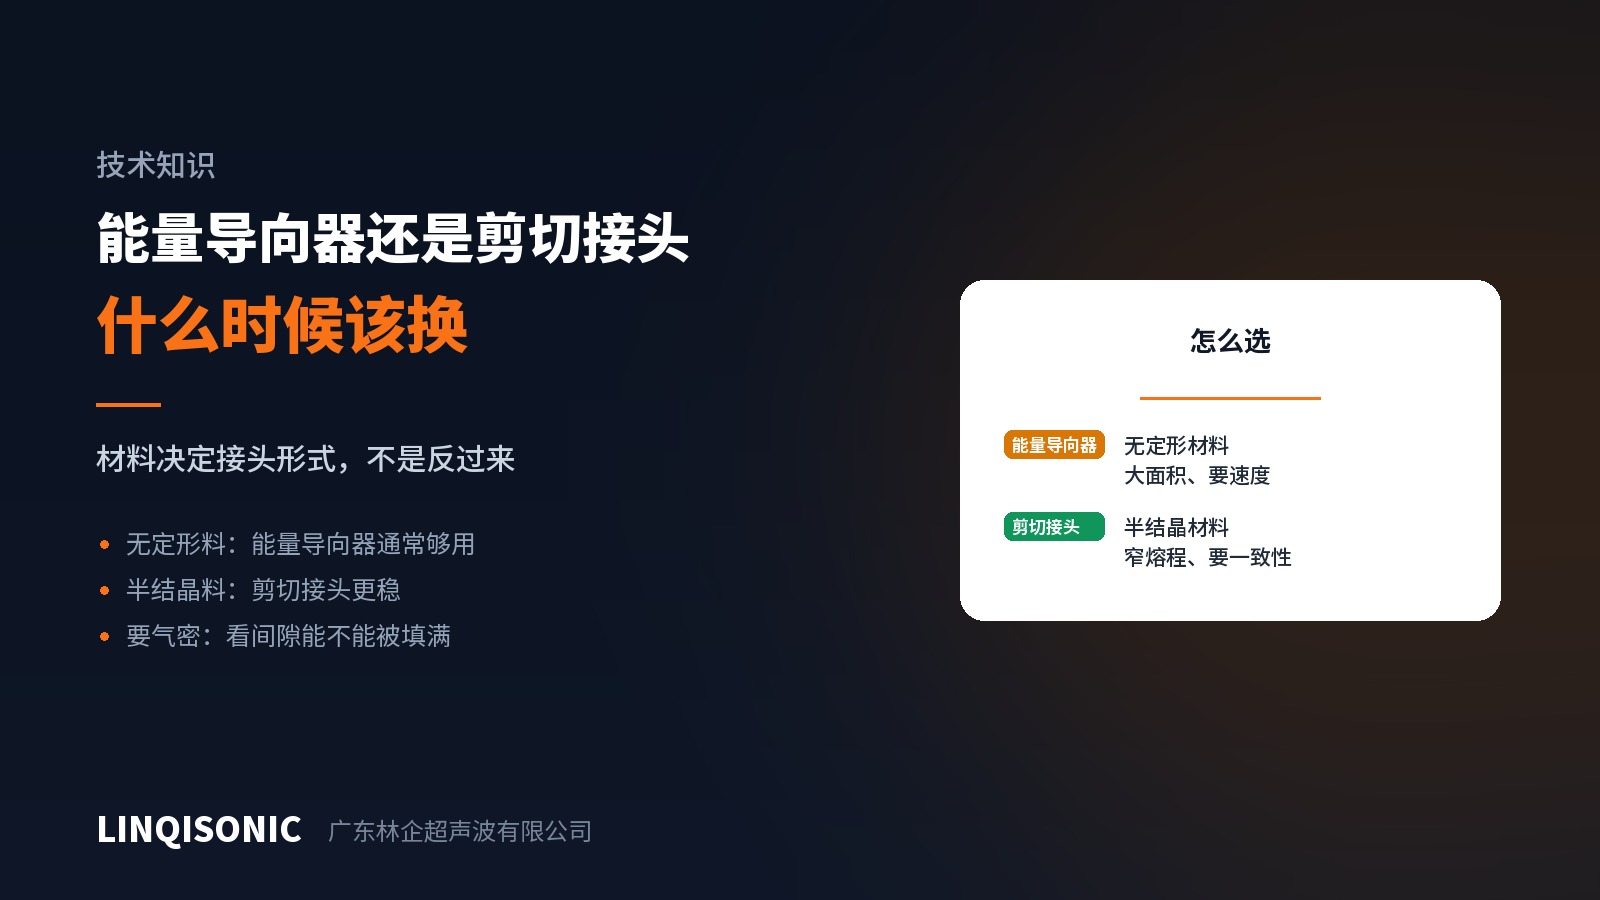
Направитель мгновенно плавится на вершине и растекается; сдвиговое соединение даёт тепло вдоль посадки с натягом. Где место каждому и почему смена типа стыка часто выгоднее подбора параметров.
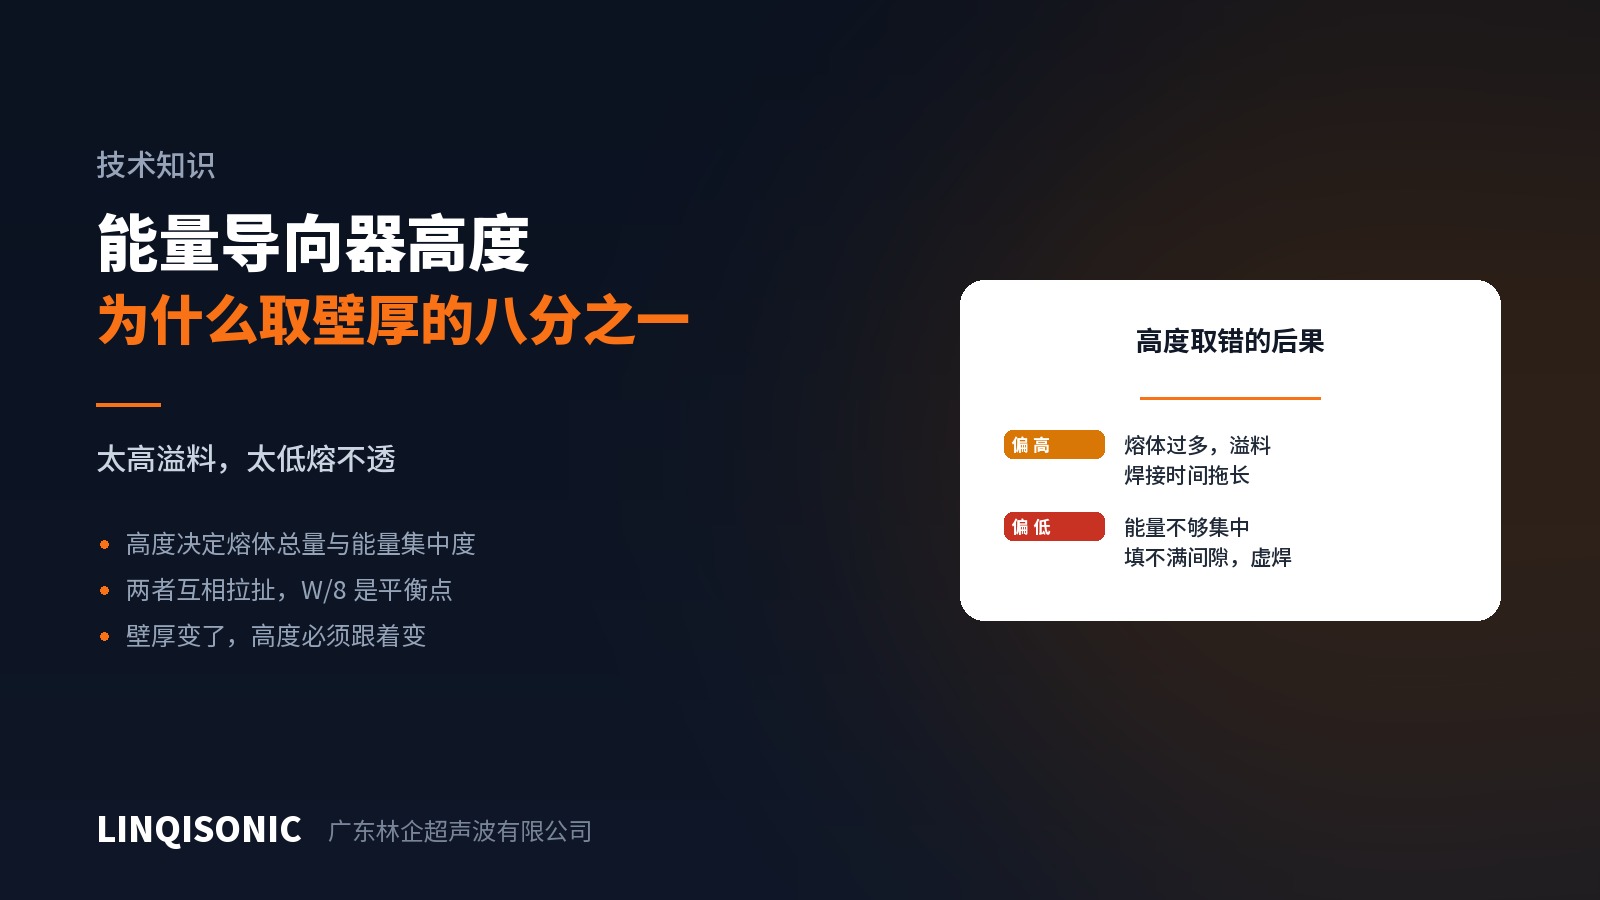
Высота направителя задаёт и объём смолы, доступной для расплавления, и степень концентрации начальной энергии. Эти требования тянут в разные стороны, и W/8 — точка их равновесия.
Ультразвуковая запрессовка локально расплавляет стенку отверстия, смола затекает в насечку и механически запирает вставку. Четыре элемента, определяющие усилие вырыва и стойкость к моменту.
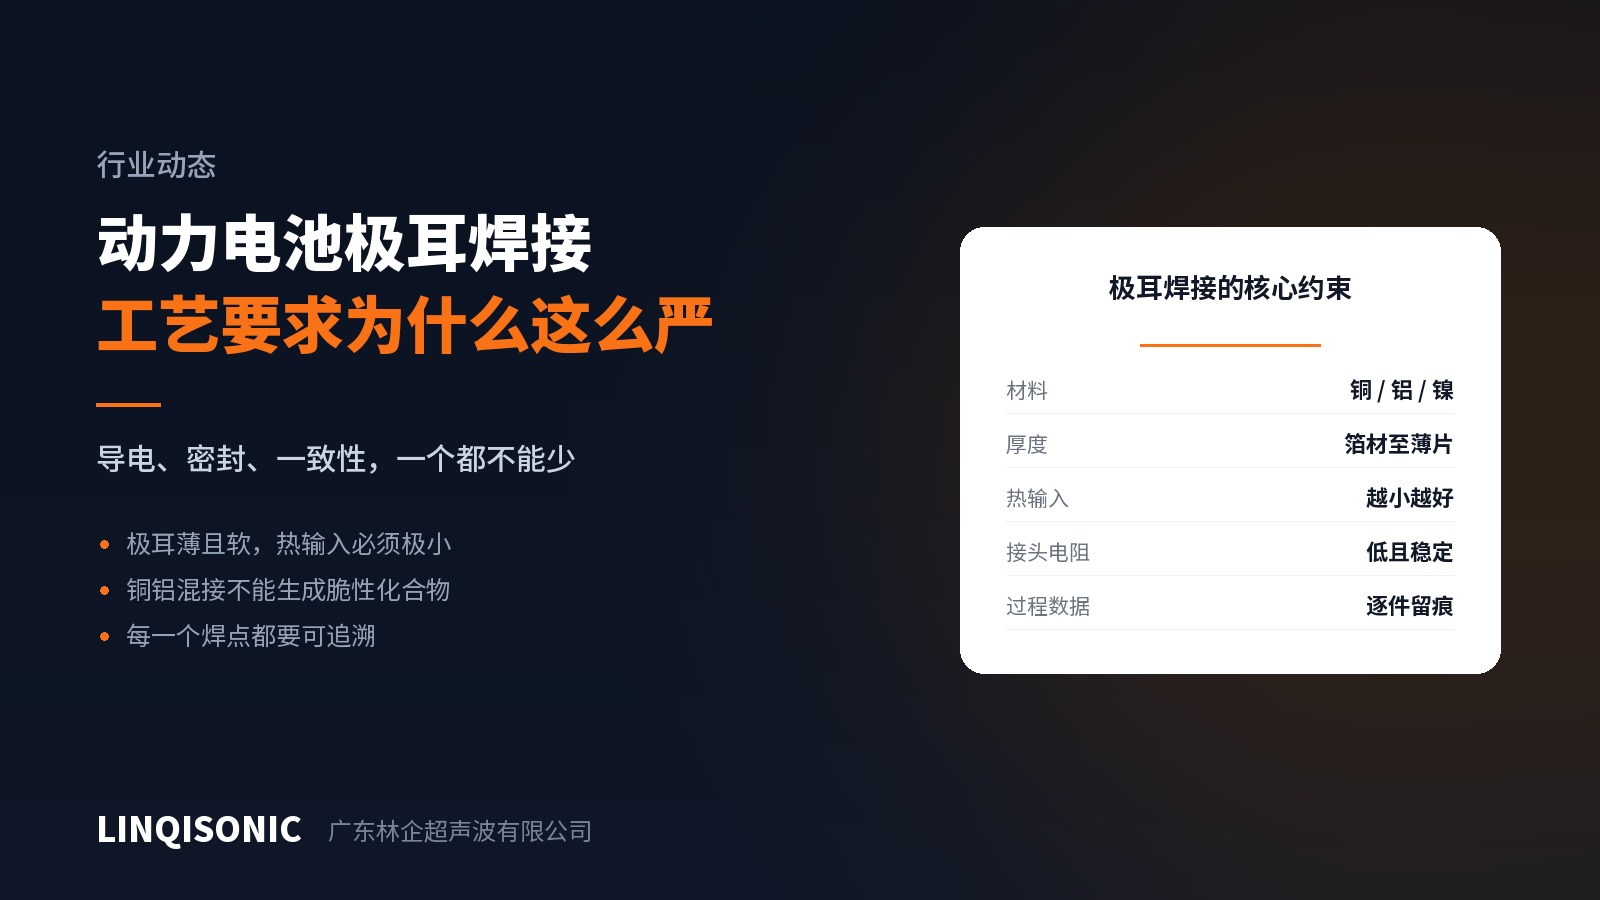
Выводы аккумулятора тонкие, мягкие и токопроводящие; процесс не должен вносить тепло, обязан держать низкое сопротивление соединения и фиксировать каждый шов. Почему подходит твердофазное соединение.
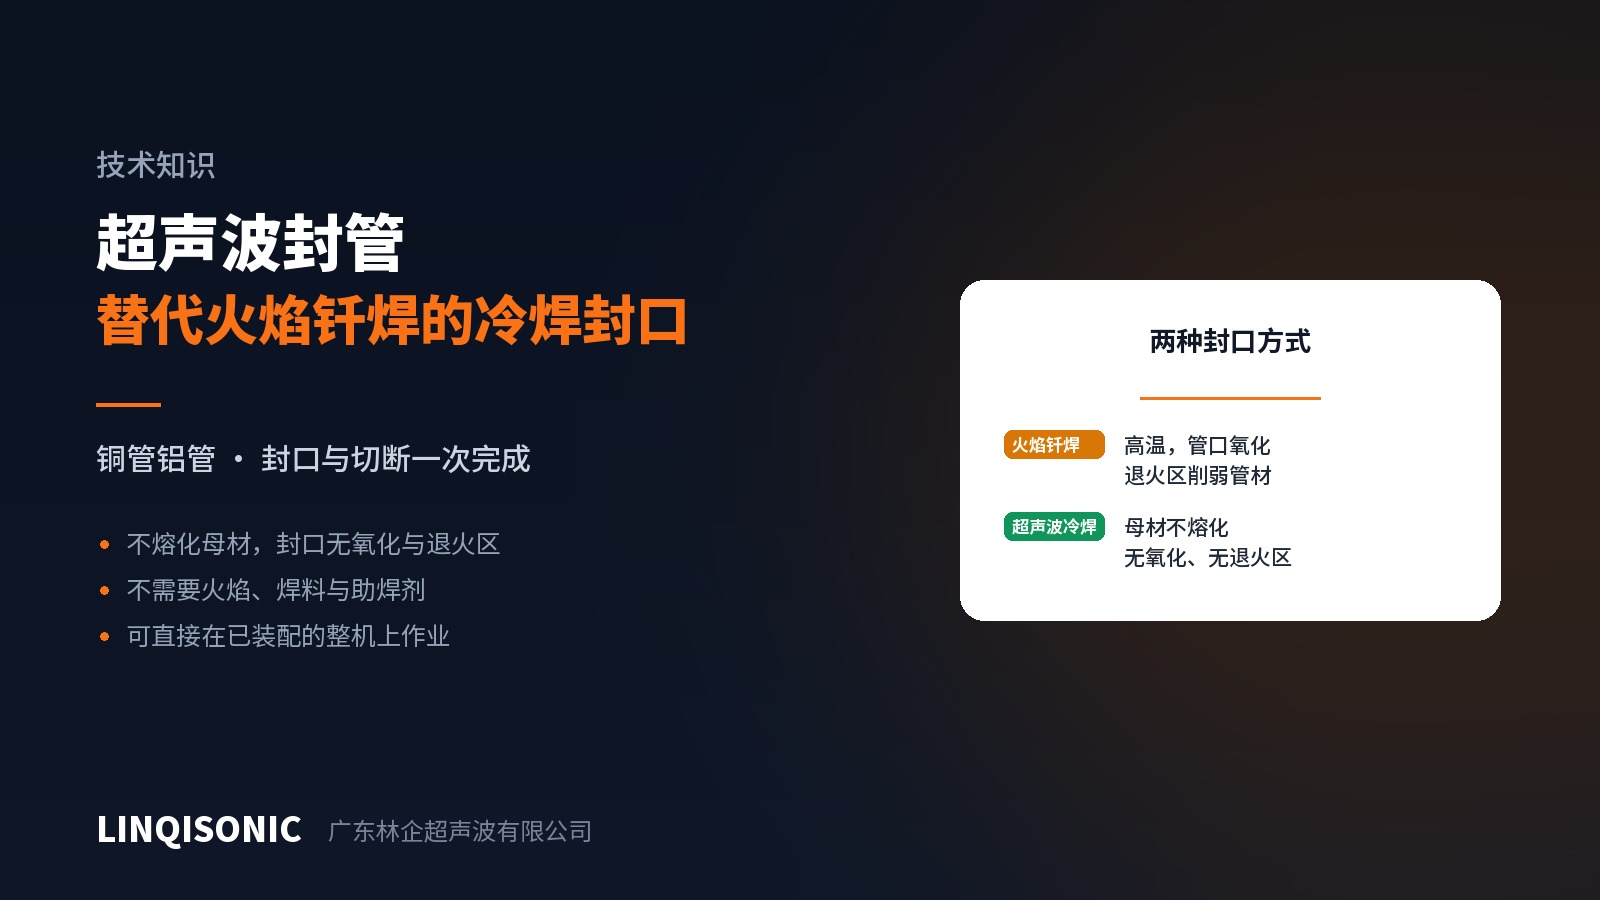
Ультразвуковая запайка трубок — холодная сварка в твёрдой фазе: колебания соединяют две стенки трубки напрямую, герметизируя и отрезая за одно действие, без огня, припоя и флюса.
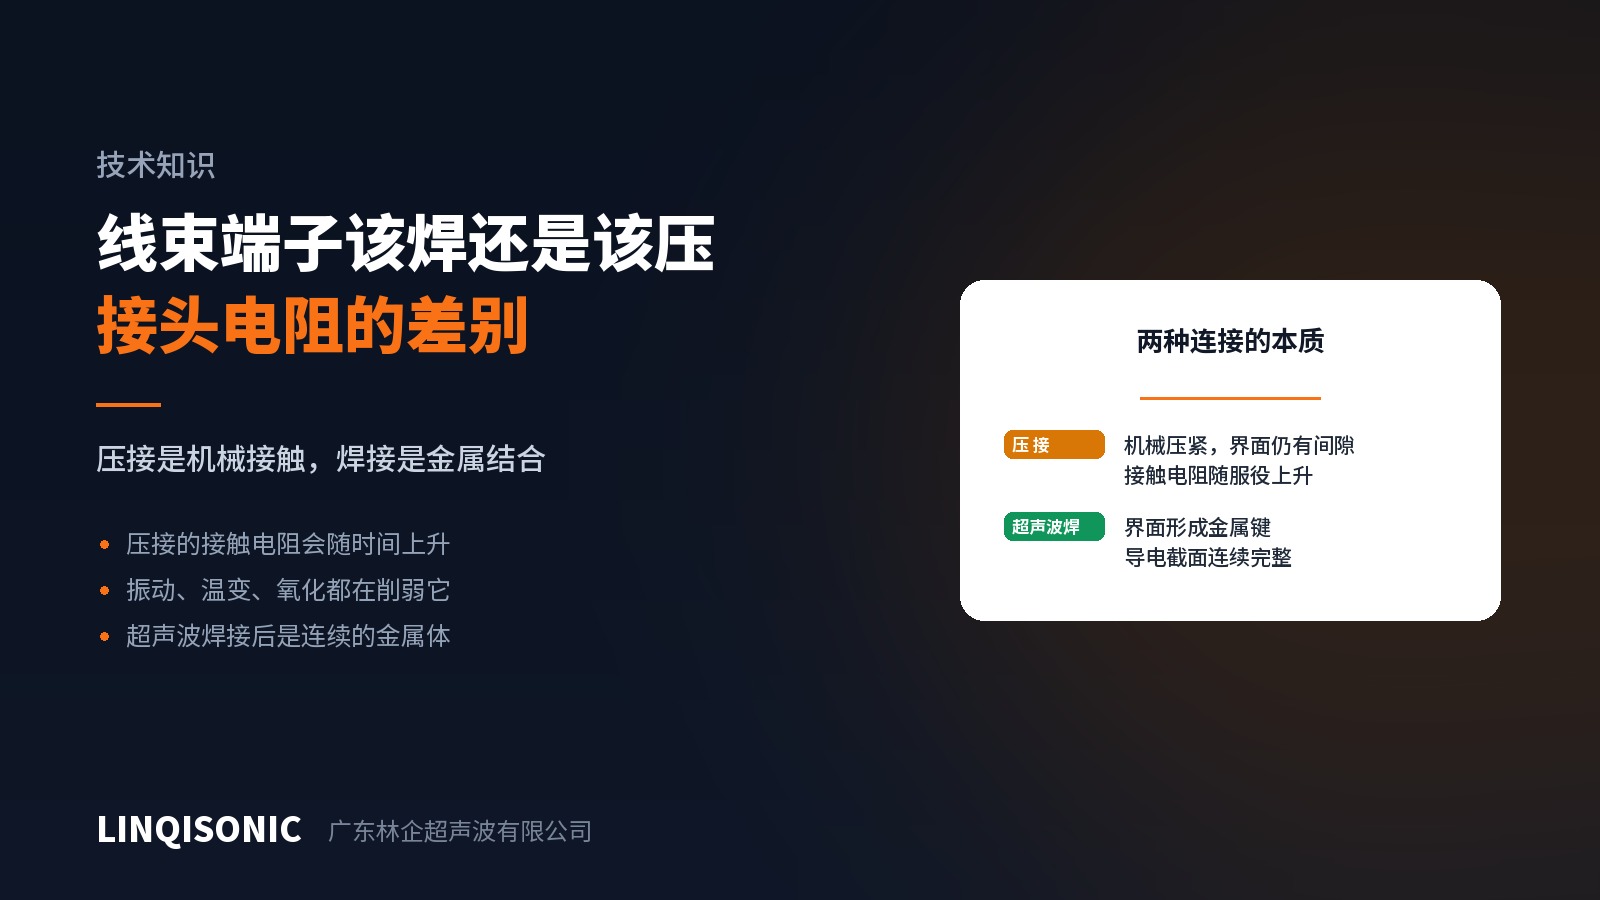
Обжим сжимает металл механически, и на границе остаются микроскопические зазоры; ультразвуковая сварка образует непрерывное металлическое соединение. Что это меняет и когда это важно.