
Сварка тонкостенных деталей: продавливание, коробление и резонанс
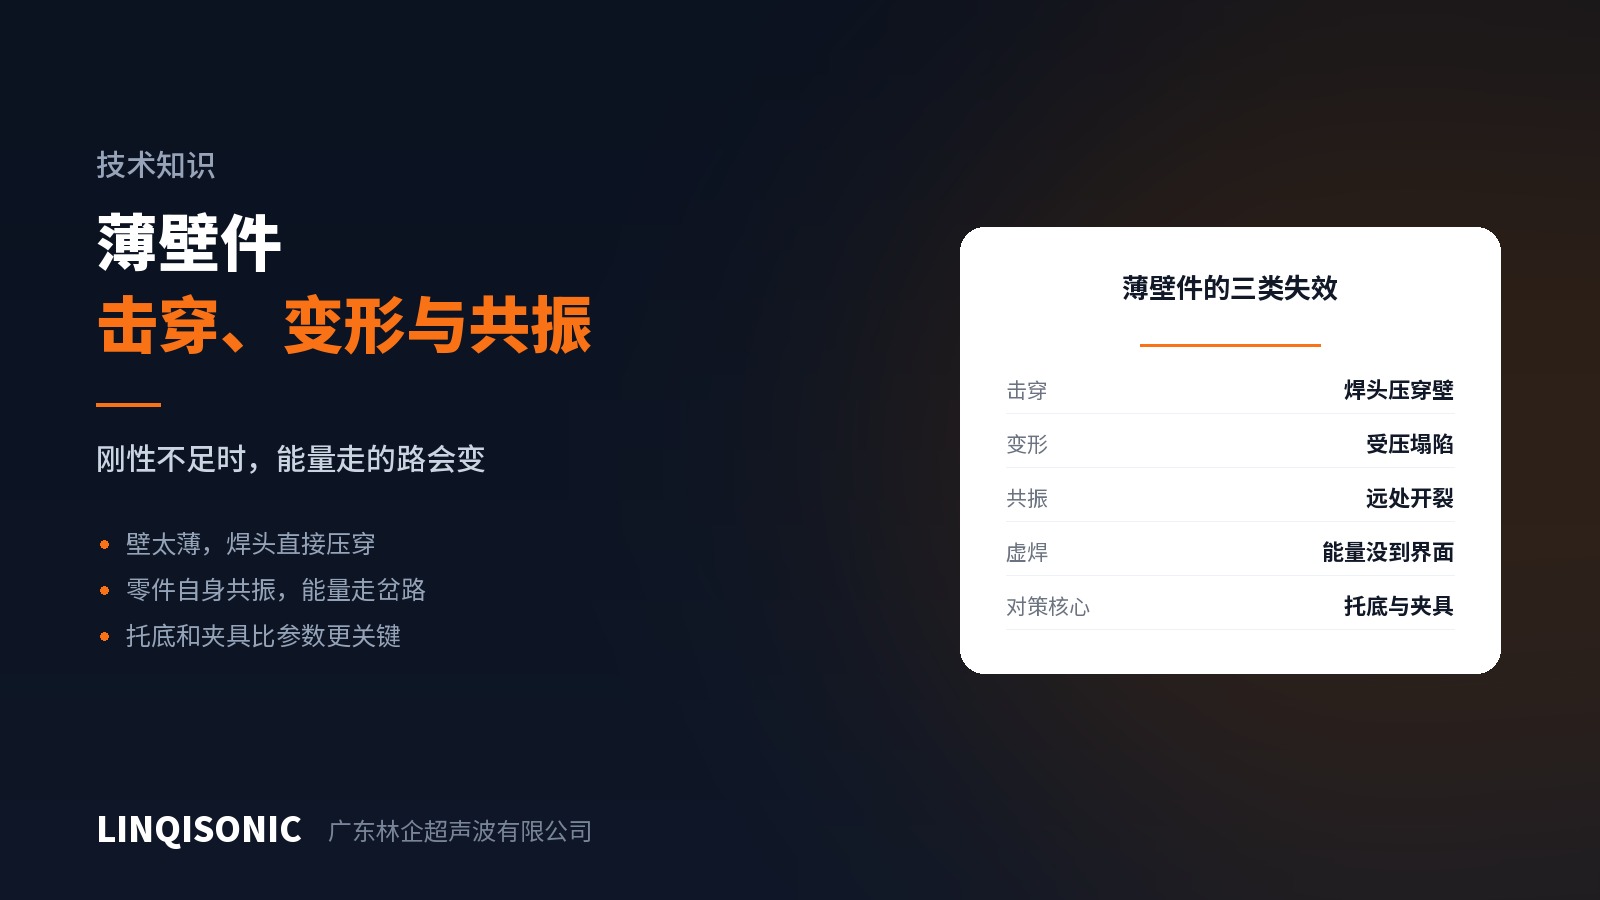
У тонкостенных деталей проблема часто оказывается не на стыке, а совсем в другом месте.
Три типичных отказа
1. Продавливание. Сонотрод опирается на тонкую стенку, которая не выдерживает усилия и колебаний, и продавливает или вминает её. Самый прямой вид отказа.
2. Просадка и коробление. Деталь проседает или боковые стенки расходятся под усилием сварки, поэтому прилегание вдоль стыка становится неравномерным, и одна сторона сплавляется, а другая нет.
3. Растрескивание вдали от стыка. Самый загадочный случай: шов исправен, а трескается что-то в стороне от него. Причина в том, что какой-то элемент детали резонирует вблизи ультразвуковой частоты, что усиливает местные перемещения и концентрирует там напряжения.
Почему тонкие стенки трудны
Передача энергии при ультразвуковой сварке зависит от жёсткости детали. При достаточной жёсткости колебания идут к стыку по предусмотренному пути. При недостаточной энергия уходит туда, куда ей легче, — на раскачивание тонкой стенки или на прогиб детали, а не на стык.
Последствие двойное: на стыке энергии слишком мало, повсюду вокруг — слишком много.
Порядок мер
1. Опора снизу. Ложемент должен как можно точнее повторять контур детали и принимать на себя усилие сварки. Недостаточная опора — главная причина проблем с тонкими стенками, и правильно спрофилированный ложемент обычно выигрывает у любой настройки параметров.
2. Удержать то, что резонирует. Если растрескивание происходит в стороне, найдите этот элемент и добавьте точку опоры в приспособлении. Резонансу нужна свобода перемещения; ограничьте её — и он прекратится.
3. Увеличить площадь контакта сонотрода. При том же усилии удвоение площади вдвое снижает давление, что улучшает картину и по продавливанию, и по отпечаткам.
4. Снизить усилие и скорость подвода. Удар при касании вносит большой вклад в продавливание, и замедление перед касанием заметно помогает.
5. Рассмотреть более высокую частоту. Более высокая частота означает меньшую амплитуду при той же энергии и более мягкое механическое воздействие на тонкие стенки. Расплата — меньшая доступная мощность и меньшая площадь сварки, которые мелким тонким деталям всё равно не нужны.
И только затем — энергия и время.
Что может сделать конструкция
Многих проблем тонких стенок можно избежать ещё на чертеже:
размещать опорную структуру или ребро под зоной контакта сонотрода, а не опирать его на неподкреплённую стенку;
локально утолщать стенку вблизи стыка, чтобы дать энергии устойчивый путь;
укорачивать или подкреплять рёбрами любую консоль или отбортовку, склонную к резонансу.
Варианты частот и диапазоны амплитуды по машинам приведены на страницах раздела оборудование для ультразвуковой сварки. Чертежи деталей и распределение толщины стенок направляйте на 1427498429@qq.com, телефоны: +86 769 8202 9510 / +86 137 6001 0932.