
Откуда берутся побеление и помутнение вдоль шва
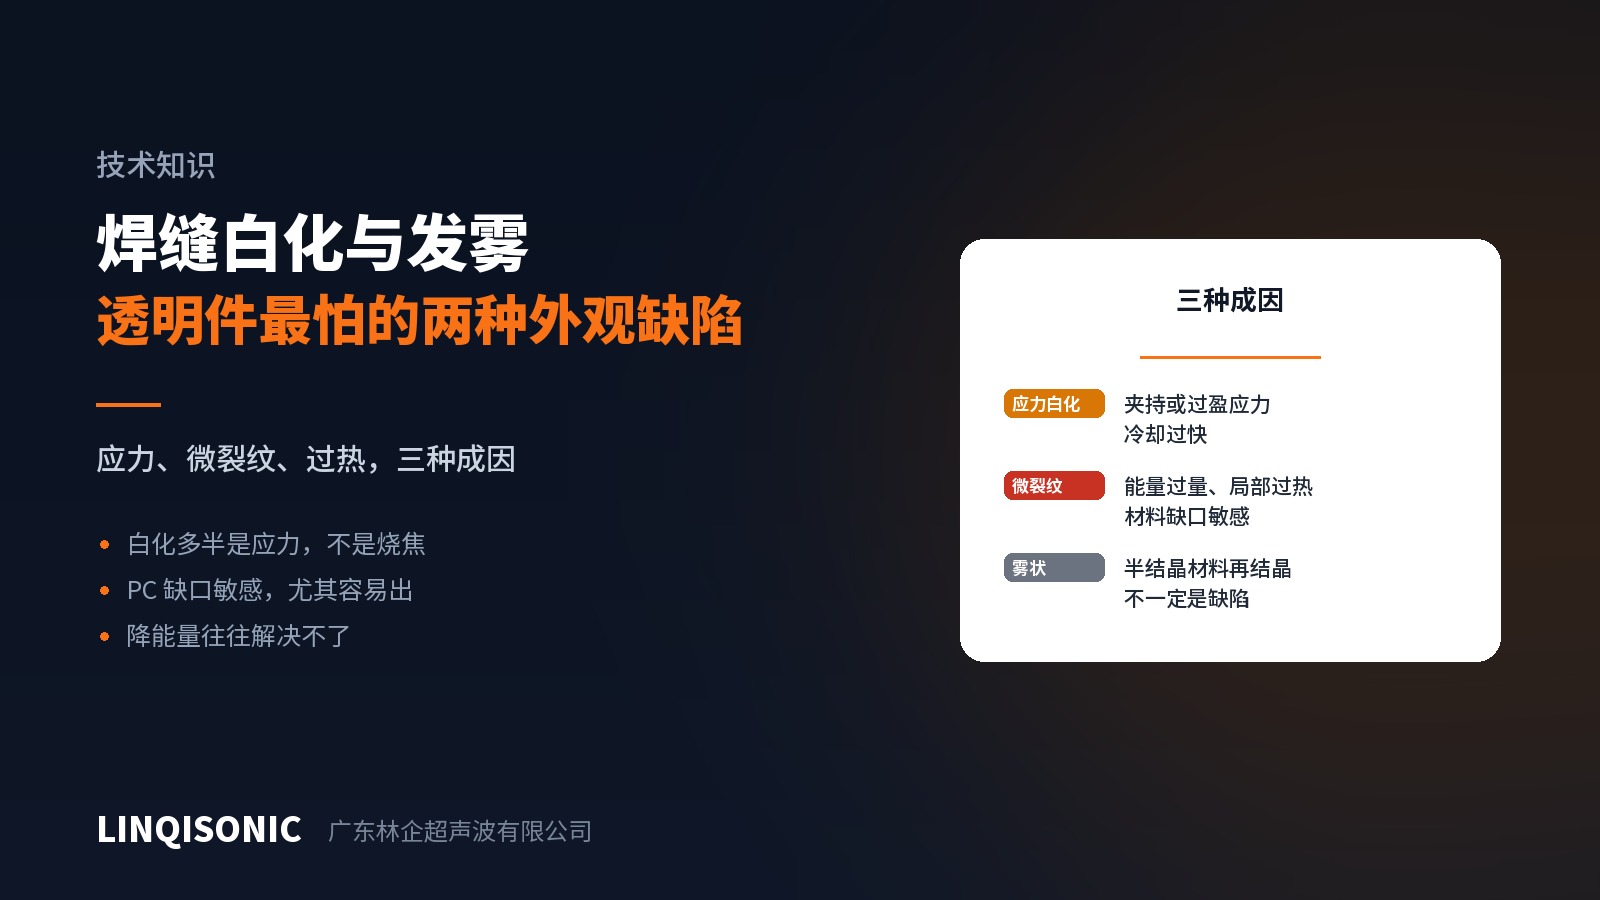
Побеление или помутнение вокруг стыка резко бросается в глаза на прозрачных и светлых деталях. Первое предположение обычно звучит как «перегрели, подгорело», а после того как всё убавили, шов оказывается слабым, и побеление никуда не делось.
Потому что тепло могло быть вовсе ни при чём.
Три причины и три разных направления
1. Побеление от напряжений. Когда пластмассу растягивают или сдвигают за пределом упругости, между молекулярными цепями раскрываются микроскопические пустоты, которые рассеивают свет и выглядят белыми. Причина механическая, а не тепловая.
Типичные источники: слишком жёсткий зажим в приспособлении, чрезмерный натяг в стыке, край отпечатка сонотрода или прогиб детали под усилием сварки. Особенно склонны к этому чувствительные к надрезу материалы, такие как поликарбонат и PMMA.
2. Микротрещины от локального перегрева. Избыточная или сосредоточенная энергия слишком быстро поднимает температуру у стыка, и при быстром остывании остаётся сетка микротрещин, которая тоже читается как белизна. Вот это и есть случай, который действительно «подгорел».
3. Помутнение от повторной кристаллизации. У полукристаллических смол (полипропилен, полиэтилен, POM, полиамид) кристаллическая структура после расплавления и повторного затвердевания отличается от исходной, и прозрачность меняется. Это не обязательно дефект: внешний вид изменился, а прочность может не пострадать.
Как их различить
По месту. Побеление по краю отпечатка сонотрода, в точках контакта с приспособлением или на углах детали → скорее всего напряжения. В середине стыка, вплотную к сплавленной зоне → скорее тепло.
По времени появления. Есть сразу → возникло при сварке. Появилось после хранения или перепада температуры → релаксируют остаточные напряжения, а значит напряжения в детали заперты.
Попробуйте отжиг. Побеление от напряжений после отжига ниже температуры размягчения обычно уменьшается или исчезает; микротрещины — нет. Надёжный различающий признак.
Что делать в каждом случае
Побеление от напряжений — снизить усилие зажима, проверить прилегание приспособления к детали, уменьшить натяг в стыке, увеличить площадь контакта сонотрода для распределения давления, замедлить подвод и увеличить выдержку, чтобы напряжения релаксировали под усилием. Обратите внимание: снижение энергии сварки здесь почти ничего не даёт.
Тепловые микротрещины — снизить энергию или время, снизить амплитуду, проверить параллельность сонотрода детали (перекос локально концентрирует энергию) и проверить, не слишком ли высок направитель.
Помутнение от повторной кристаллизации — устранить трудно, это свойство материала. Там, где важен внешний вид, стык следует ещё на стадии проектирования увести из зоны видимости либо перейти на аморфную смолу.
Одна рекомендация для прозрачных деталей
К поликарбонату, PMMA и PETG предъявляют высокие требования по внешнему виду, и они же чувствительны к надрезу. Вывести стык на невидимую поверхность гораздо действеннее, чем подстраивать параметры потом, — и это решение принимается на чертеже.
Чувствительность к надрезу по материалам и значения натяга по типам стыка приведены в справочниках на странице загрузок. Управление усилием и скоростью подвода по машинам — на страницах раздела оборудование для ультразвуковой сварки.
Фотографии и марку смолы направляйте на 1427498429@qq.com, телефоны: +86 769 8202 9510 / +86 137 6001 0932.