
Как управлять облоем при ультразвуковой сварке
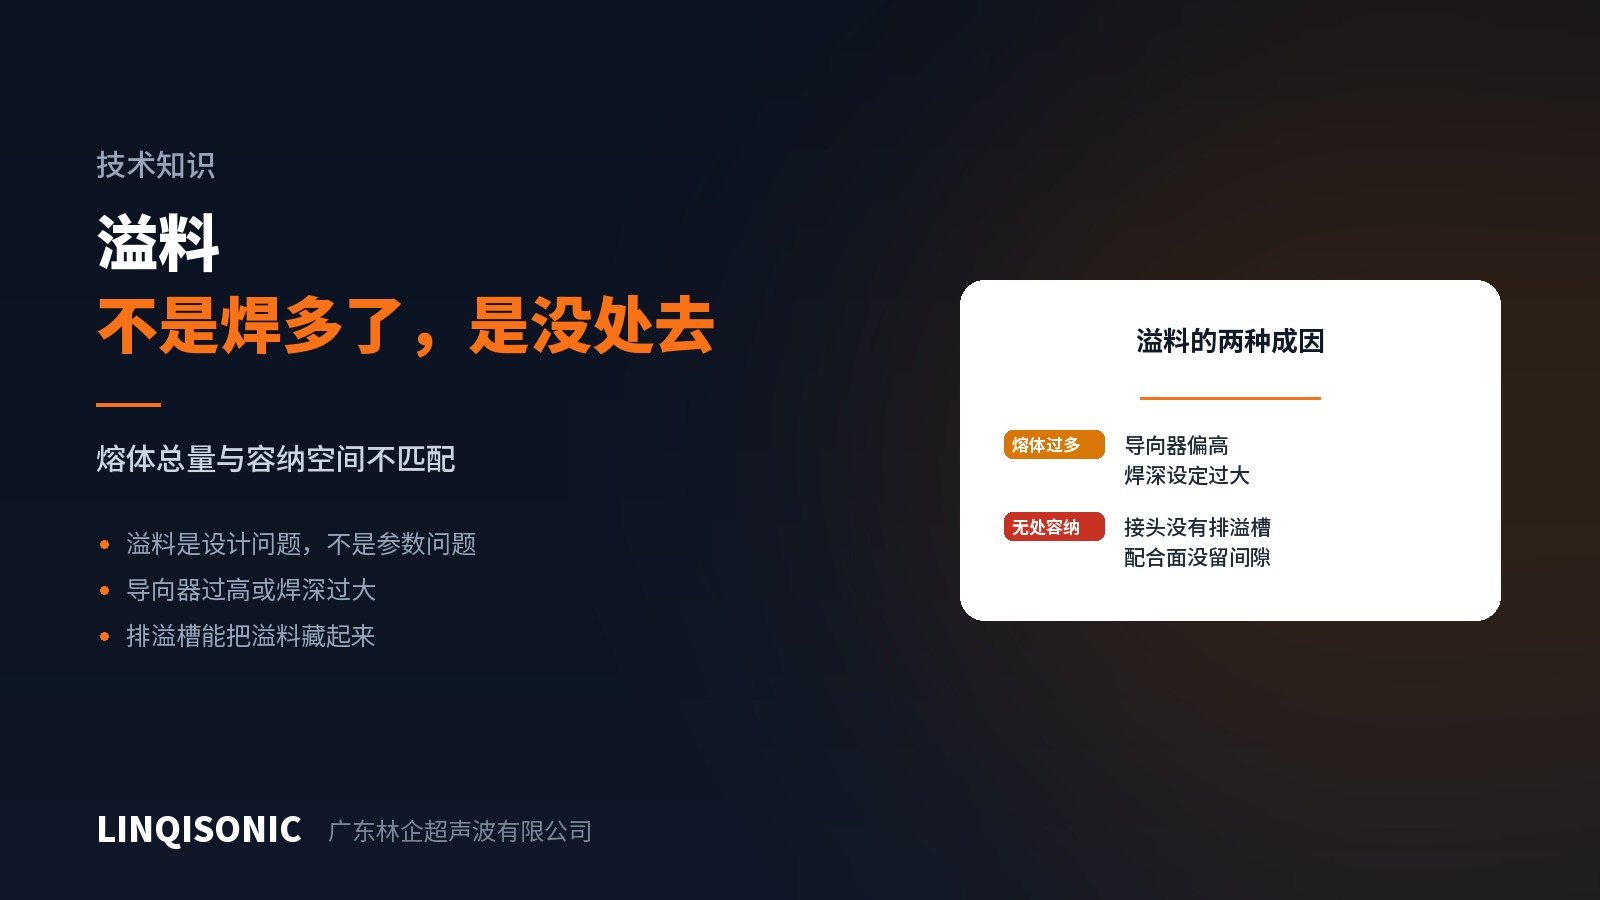
Кольцо выдавленной пластмассы вокруг стыка портит внешний вид, мешает сборке, а иногда его приходится срезать вручную. Одна из самых частых претензий в ультразвуковой сварке.
Ответ обычно лежит не в параметрах.
Откуда берётся облой
Логика проста: расплава образуется больше, чем стык способен вместить, и излишку нужно куда-то деваться.
Значит, направлений всего два: расплава слишком много либо его некуда девать.
Направление первое: слишком много расплава
Энергетический направитель слишком высок. Его высота задаёт объём, доступный для расплавления, и должна соответствовать толщине стенки. Изменение толщины стенки без соответствующего изменения направителя — самая частая причина.
Задана слишком большая глубина сварки. В режиме по глубине, если заданный ход превышает то, что способен дать направитель, машина продолжает давить и плавит основной материал с обеих сторон, поэтому объём расплава неизбежно превышает зазор.
Завышены энергия или время. Единственная действительно параметрическая причина, да и та часто оказывается компенсацией одной из двух предыдущих.
Направление второе: облою некуда деваться
Вопрос конструкции, и решается он проще всего.
Добавьте канавку для облоя. Канавка вдоль стыка позволяет излишку расплава уходить внутрь, а не наружу. Облой никуда не исчезает, но прячется там, где его не видно после сборки. Самое прямое и действенное решение.
Перейдите на сдвиговое соединение. Расплав удерживается между сопрягаемыми поверхностями, поэтому сдвиговое соединение естественным образом даёт меньше видимого облоя, чем энергетический направитель, — это стоит взвесить там, где важен внешний вид.
Добавьте ступеньку. Ступенька за линией стыка и скрывает облой, и помогает базированию.
Что всё же могут параметры
Если конструкция уже зафиксирована, некоторый запас остаётся:
Снизьте усилие. Именно усилие выгоняет расплав из стыка; берите нижнюю часть диапазона, при которой прилегание ещё гарантировано.
Перейдите на режим по энергии или по глубине. Режим по времени ничего не компенсирует, поэтому чуть больше материала — и облоя больше. Режим по энергии ограничивает суммарный ввод.
Проверьте прилегание сонотрода к детали. Если рабочая поверхность не параллельна детали, усилие концентрируется с одной стороны, и облой собирается там же. Односторонний облой — явный признак.
Диагностический приём
Посмотрите, равномерен ли облой по всему контуру или сосредоточен с одной стороны.
Равномерно по контуру → вопрос объёма расплава; проверьте высоту направителя и уставку энергии.
С одной стороны → параллельность или приспособление; проверьте прилегание сонотрода и базирование детали.
От детали к детали по-разному → разброс входящего материала; проверьте толщину стенки и допуск на высоту.
Выбор режима и управление усилием различаются по машинам; наличие режимов по энергии и по перемещению указано на страницах раздела оборудование для ультразвуковой сварки.
Размеры канавки для облоя, соотношение высоты направителя и толщины стенки и полная система размеров для восьми типов стыка приведены в руководстве по энергетическим направителям и конструкции стыка на странице загрузок.
Чертежи деталей и фотографии направляйте на 1427498429@qq.com, телефоны: +86 769 8202 9510 / +86 137 6001 0932.