
Усилие сварки и амплитуда работают друг против друга
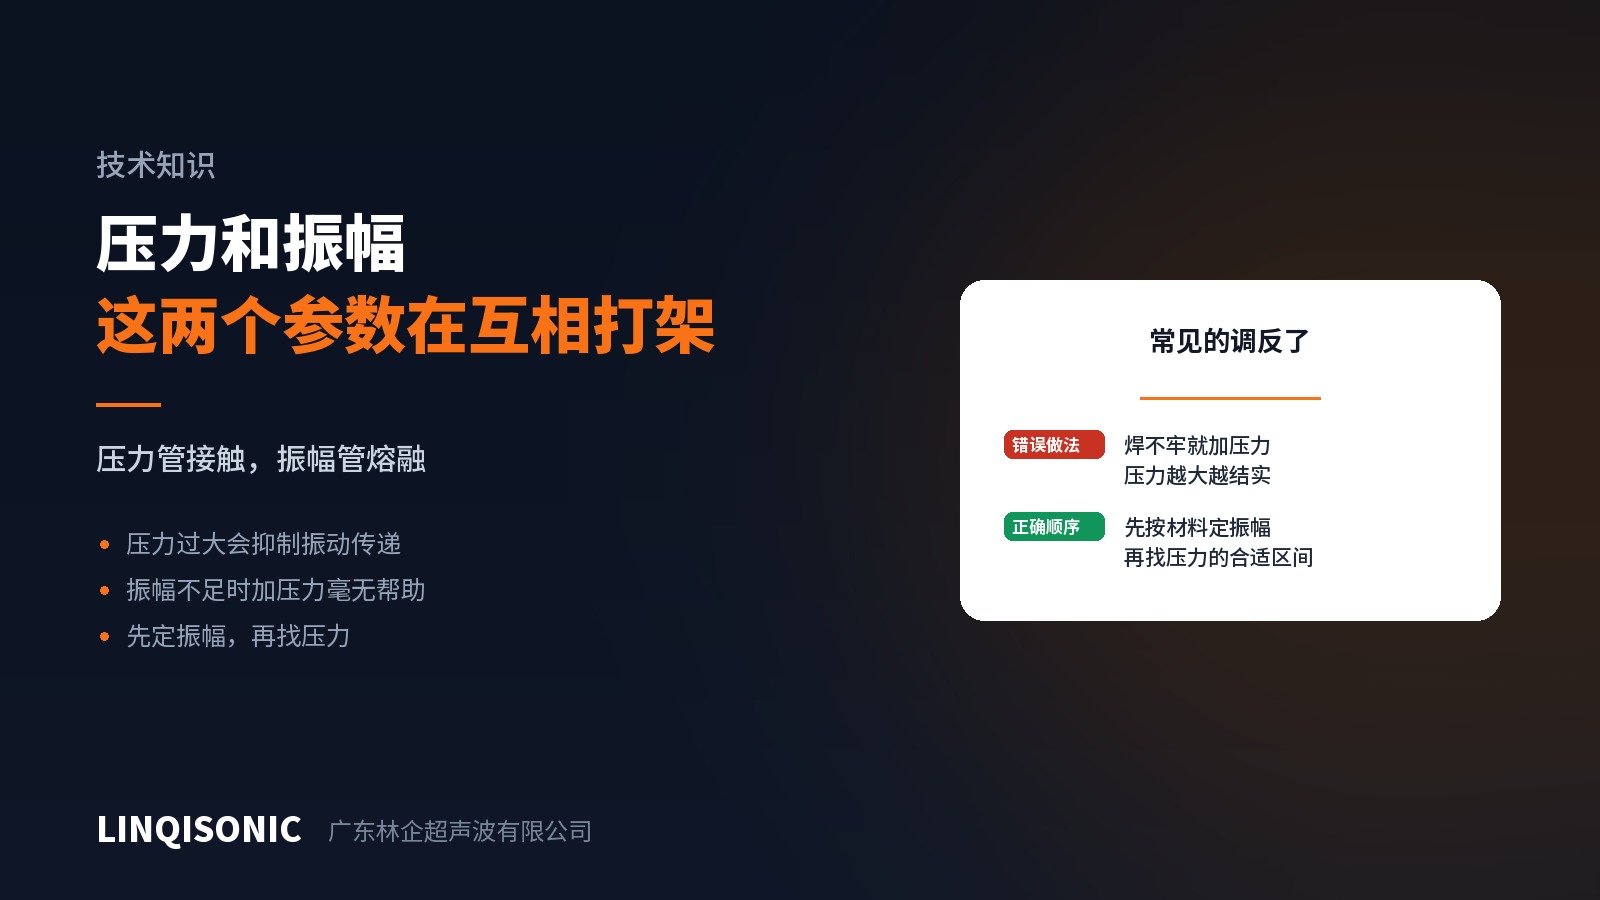
«Не варится — добавь усилия». Это самая распространённая ошибка в цехе, и обычно она делает только хуже.
Эти два параметра выполняют разную работу
Усилие удерживает две поверхности в контакте, а после появления расплава уплотняет его и заполняет зазор. Тепла оно не создаёт.
Амплитуда создаёт относительное движение на границе раздела и вырабатывает тепло трением. Тепло даёт амплитуда, а не усилие.
На этом различии держится всё остальное.
Почему избыток усилия хуже
Колебания должны дойти до стыка и вызвать там относительное проскальзывание. При чрезмерном усилии поверхности прижаты друг к другу так сильно, что относительное движение на стыке подавляется: колебания приходят, но граница не может двигаться, и фрикционный нагрев становится менее эффективным.
Одновременно избыточное усилие выдавливает только что образовавшийся расплав из стыка облоем. Расплав ушёл — заполнять стык стало нечем.
Типичный симптом: после добавления усилия отпечаток стал заметнее, облоя больше, а прочность шва прежняя или ниже.
Слишком малым усилие тоже быть не может
При недостаточном усилии поверхности прилегают плохо, и остаётся зазор. Колебания доходят до стыка, но не могут его пересечь: воздух в промежутке разрывает путь энергии. Время сварки заметно растягивается, расплавление начинается с запозданием, а иногда не начинается вовсе.
А если расплав не уплотнён достаточным усилием, при остывании внутри шва остаются полости; деталь выглядит сваренной, но течёт на испытании.
Правильный порядок
Первое: задать амплитуду по материалу. Требования у разных групп материалов различаются существенно, полукристаллическим и стеклонаполненным маркам нужно больше. Этот шаг решает, возможен ли шов вообще, — он задаёт потолок.
Второе: найти при этой амплитуде окно по усилию. Начинайте с малого и повышайте, наблюдая за временем сварки и качеством шва. Существует полоса: ниже неё расплавление начинается плохо, выше — растёт облой, а прочность нет.
Третье, и только затем: настроить время или энергию. Без решённых первых двух пунктов этот шаг лишь компенсирует ранее допущенные проблемы.
Диагностический приём
Если добавление усилия сокращает время сварки и повышает прочность — усилие ранее было слишком малым и прилегание плохим.
Если добавление усилия почти не меняет время сварки, но увеличивает облой и отпечаток — полезная полоса пройдена, надо вернуться назад.
Если добавление усилия удлиняет время сварки — усилие уже явно избыточно, и движение на границе подавляется.
Требования к амплитуде по группам материалов приведены в справочнике по выбору амплитуды на странице загрузок. Диапазоны амплитуды и управление усилием по машинам — на страницах раздела оборудование для ультразвуковой сварки.