
Время выдержки: почему эту лишнюю секунду нельзя пропускать
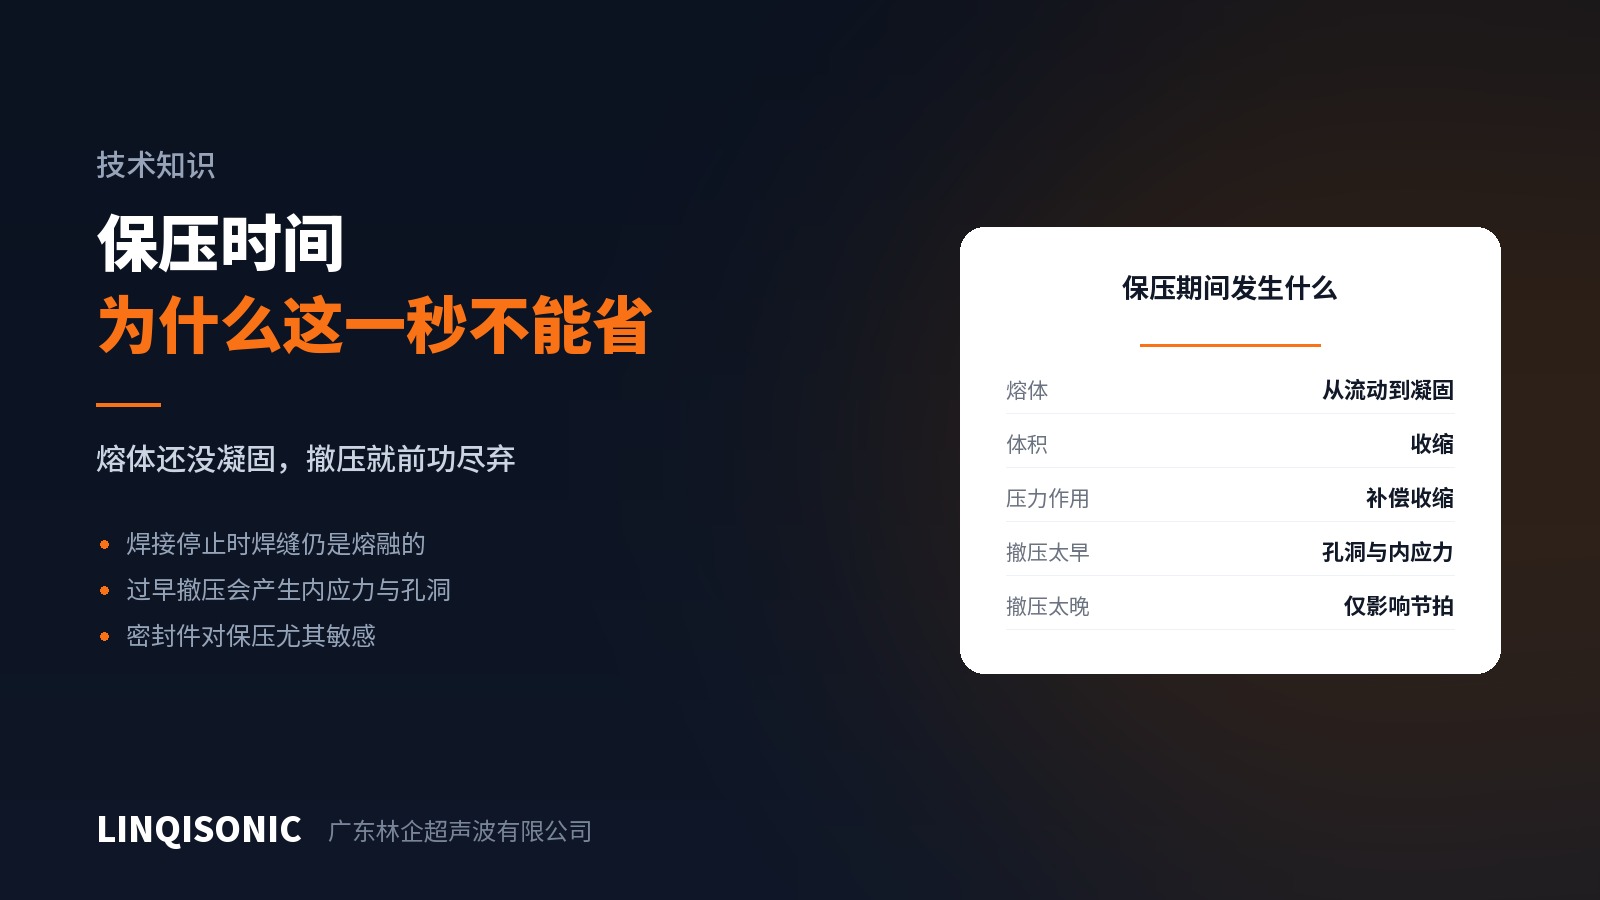
Когда время цикла поджимает, время выдержки урезают первым. Обычно это ошибка.
В момент выключения ультразвука шов ещё жидкий
Широко распространено мнение, что с окончанием ультразвука сварка завершена. На деле в этот момент шов расплавлен, и прочность его близка к нулю.
В следующие несколько сотен миллисекунд происходят три вещи: расплав остывает, начинает затвердевать и даёт усадку. Время выдержки существует для того, чтобы всё это время сохранялось усилие, удерживающее поверхности вместе и компенсирующее усадку.
Что бывает при раннем сбросе усилия
Внутри шва образуются полости. Затвердевающий расплав сжимается, и без сохраняющегося усилия объём, освобождённый усадкой, становится полостью. Снаружи ничего не видно, но герметичность и прочность там теряются.
Запираются напряжения. Если во время затвердевания поверхности сдвигаются или упруго отходят, в шве остаются внутренние напряжения. При обычной эксплуатации они незаметны и становятся очагом зарождения трещины при температурных циклах, ударных нагрузках или длительном нагружении.
Деталь отпружинивает. Пластмассовые детали упруго деформируются под усилием сварки; сбросьте усилие слишком рано — и восстанавливающаяся деталь разорвёт часть только что образовавшегося соединения, ещё не успевшего схватиться. Сильнее всего это проявляется на тонких стенках и больших пролётах.
Когда выдержка нужна большая
Толстые сечения — больше расплава, медленнее остывание.
Полукристаллические смолы — полиамид, POM и полипропилен дают при затвердевании бо́льшую усадку, чем аморфные марки, и к выдержке чувствительнее.
Герметичные детали — любая нескомпенсированная усадка становится потенциальным путём утечки.
Большие площади сварки — больше тепла в сумме и дольше его рассеивание.
Податливые детали — сильнее отдача, поэтому усилие нужно держать, пока шов действительно не схватится.
Как понять, достаточна ли выдержка
Постепенно сокращайте время выдержки и следите за появлением проблем; обычно они проявляются сначала как отказы по герметичности или как рост разброса прочности, а не как падение её среднего значения. Разброс выявляет проблему раньше, чем среднее.
Второй способ — разрезать образец и осмотреть шов. Недостаточная выдержка проявляется на срезе полостями или участками с неполным соединением.
Смежная функция
Некоторые машины предлагают дополнительный импульс — короткую добавочную посылку ультразвука во время фазы выдержки. Она вносит небольшое количество энергии в момент начала затвердевания расплава и на отдельных материалах улучшает соединение. Приём не универсален: при неудачном применении он повторно расплавляет уже затвердевший материал, поэтому требует проверки в каждом конкретном случае.
Управление выдержкой и дополнительным импульсом по машинам приведено на страницах раздела оборудование для ультразвуковой сварки. Материал и толщину стенки направляйте на 1427498429@qq.com, телефоны: +86 769 8202 9510 / +86 137 6001 0932.