Cập nhật tin tức Linqi Siêu Âm, xu hướng ngành và kiến thức kỹ thuật
91 articles
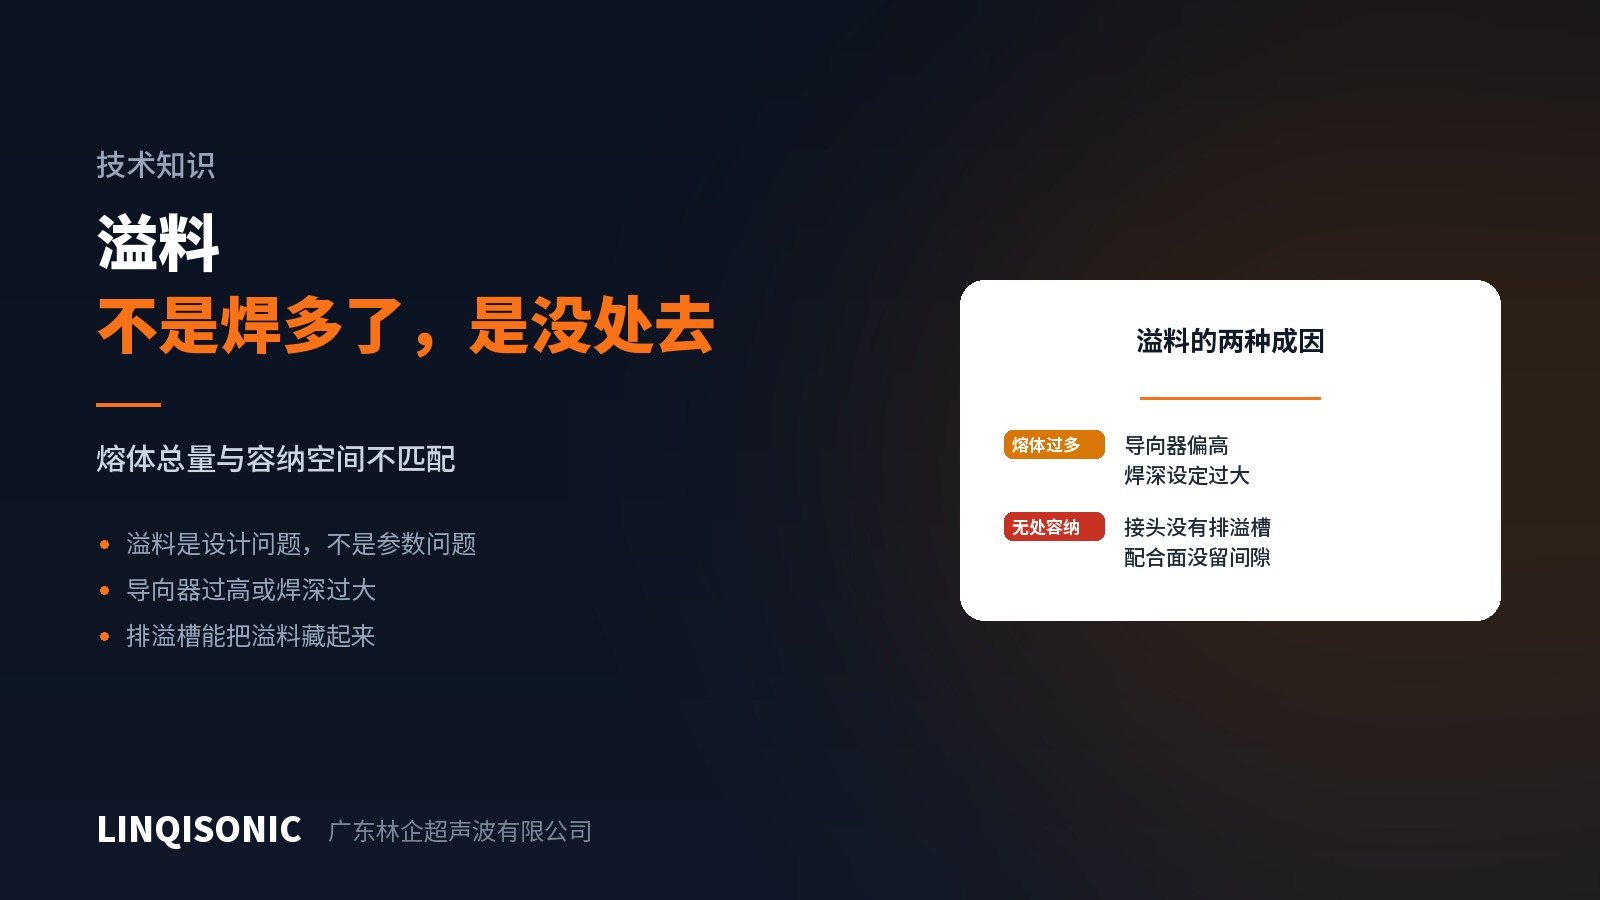
Bavia nghĩa là vật liệu nóng chảy nhiều hơn sức chứa của mối ghép. Đây thường là vấn đề thiết kế mối ghép chứ không phải thông số — gờ quá cao, hàn quá sâu, hoặc thiếu rãnh chứa bavia.
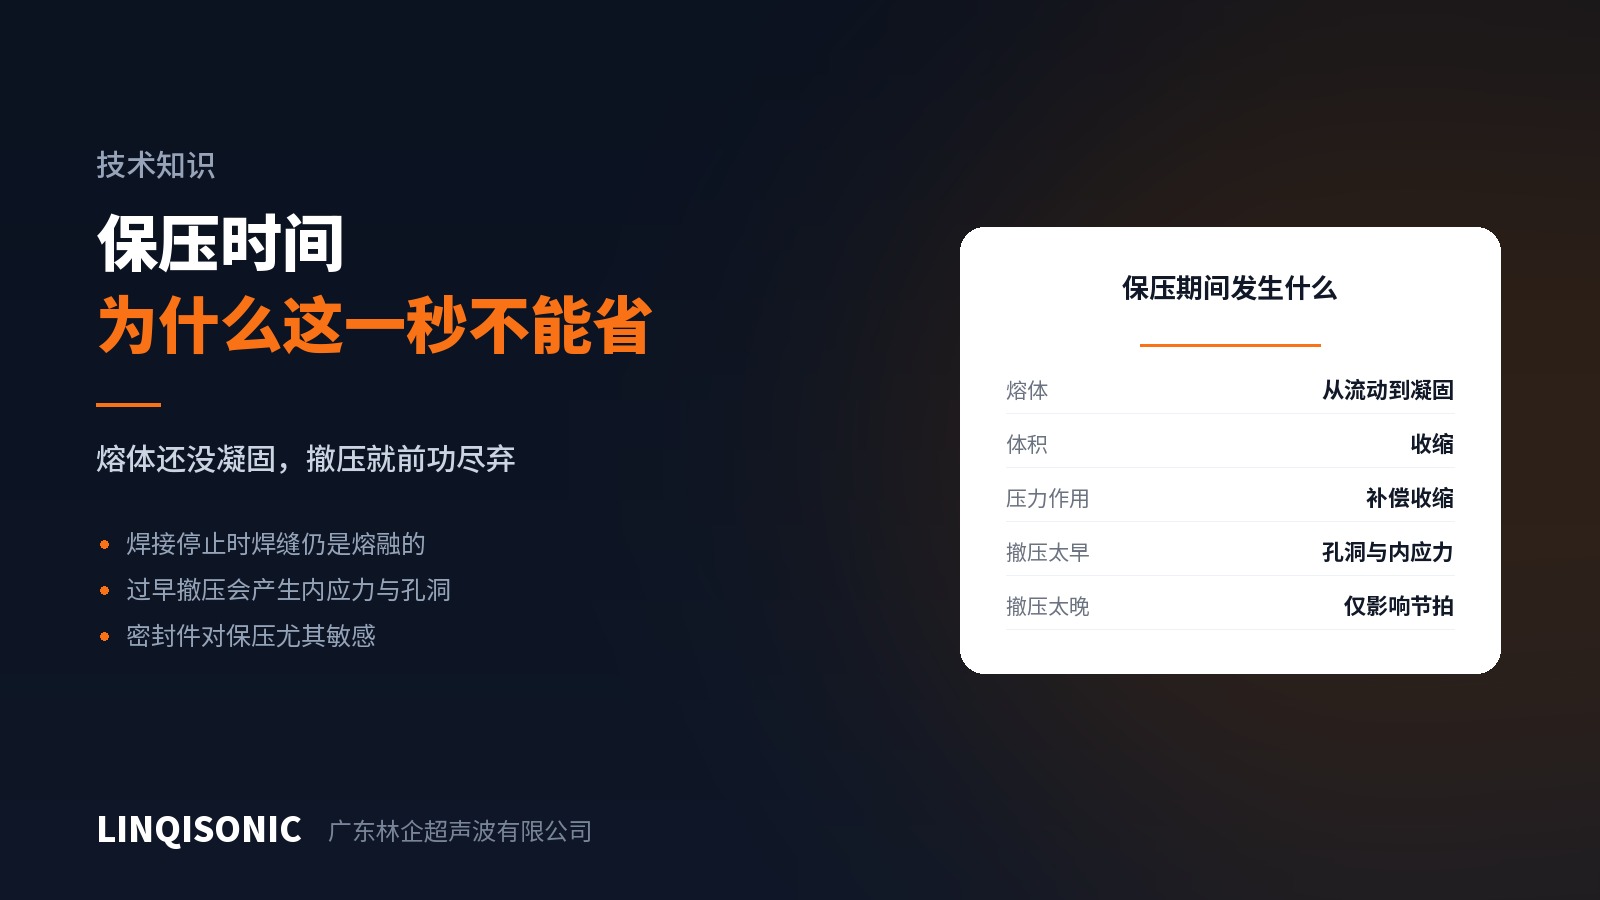
Khi siêu âm ngừng, mối ghép vẫn còn đang nóng chảy. Lực ép trong giai đoạn giữ áp bù lại phần co ngót khi vật liệu đông đặc. Nhả sớm sẽ để lại rỗ khí và ứng suất dư.
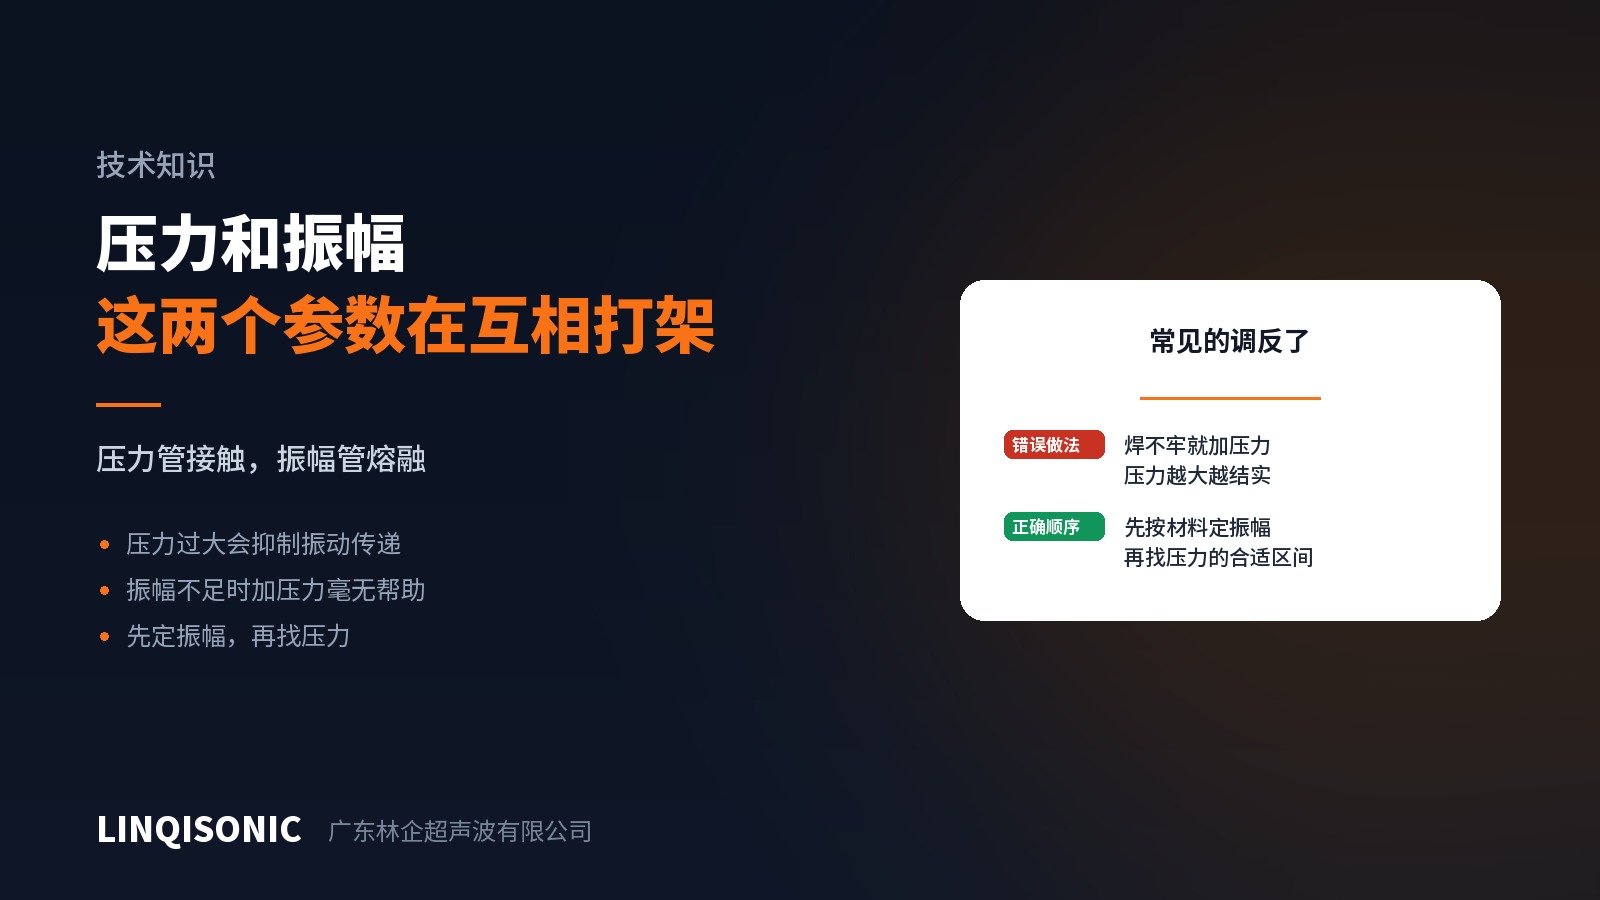
Lực ép giữ hai bề mặt tiếp xúc; biên độ tạo ra ma sát làm chúng nóng chảy. Lực quá lớn lại triệt tiêu chính dao động đó. Hãy đặt biên độ trước, sau đó mới tìm lực ép.
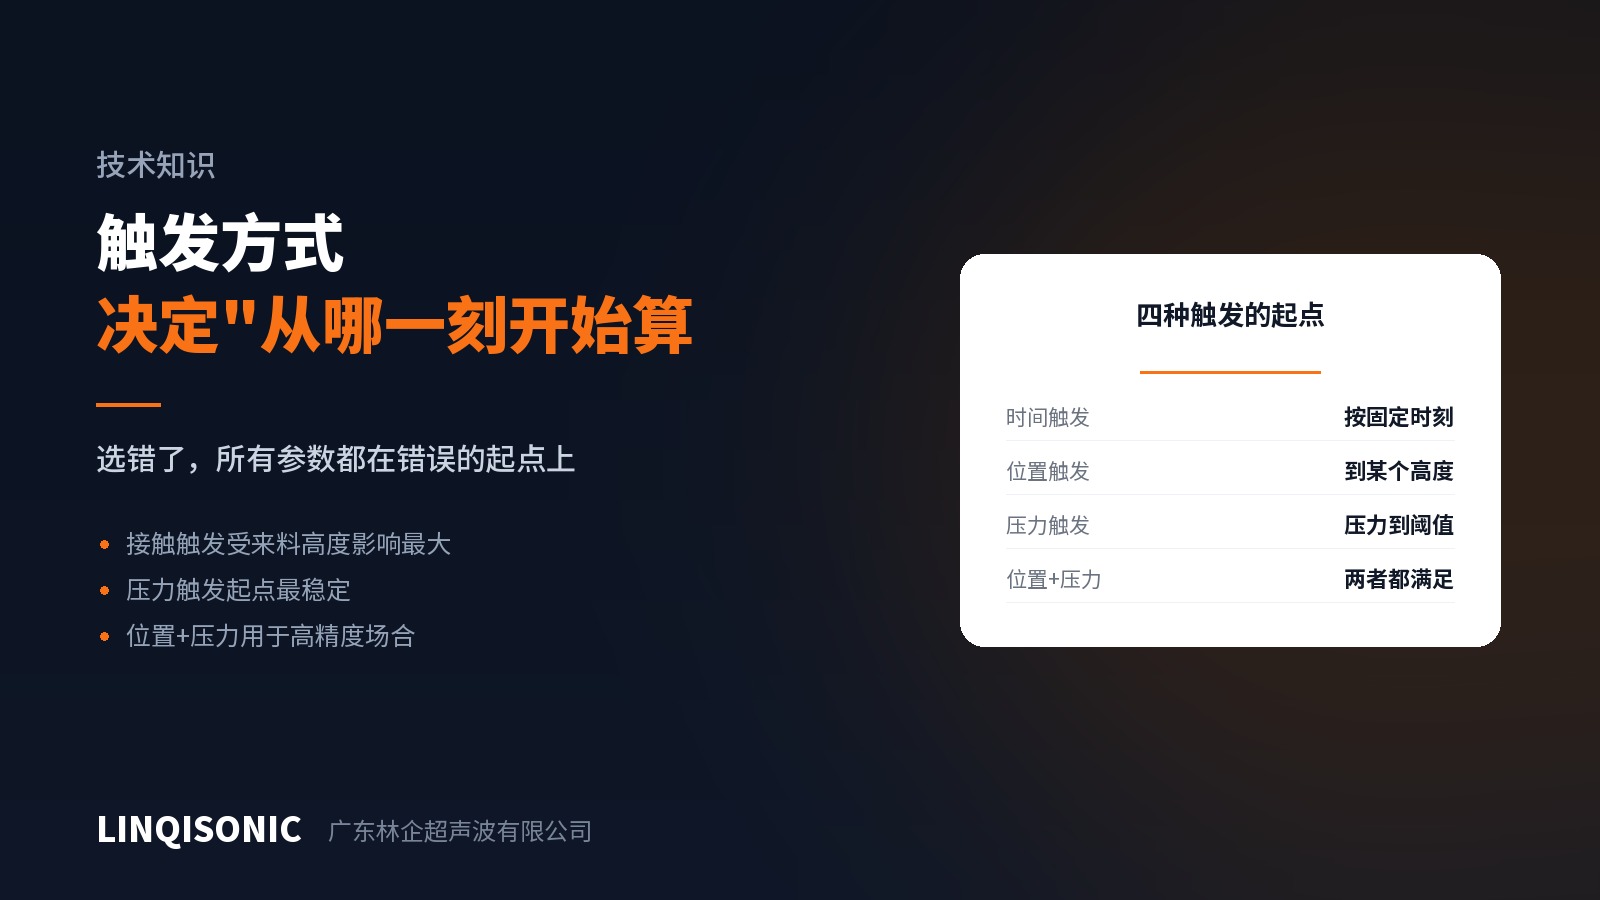
Cách kích hoạt quyết định thời điểm siêu âm bắt đầu. Điểm khởi đầu không ổn định sẽ đặt mọi thông số lên một gốc quy chiếu đang trôi. So sánh kích hoạt theo thời gian, vị trí, lực ép và kết hợp.
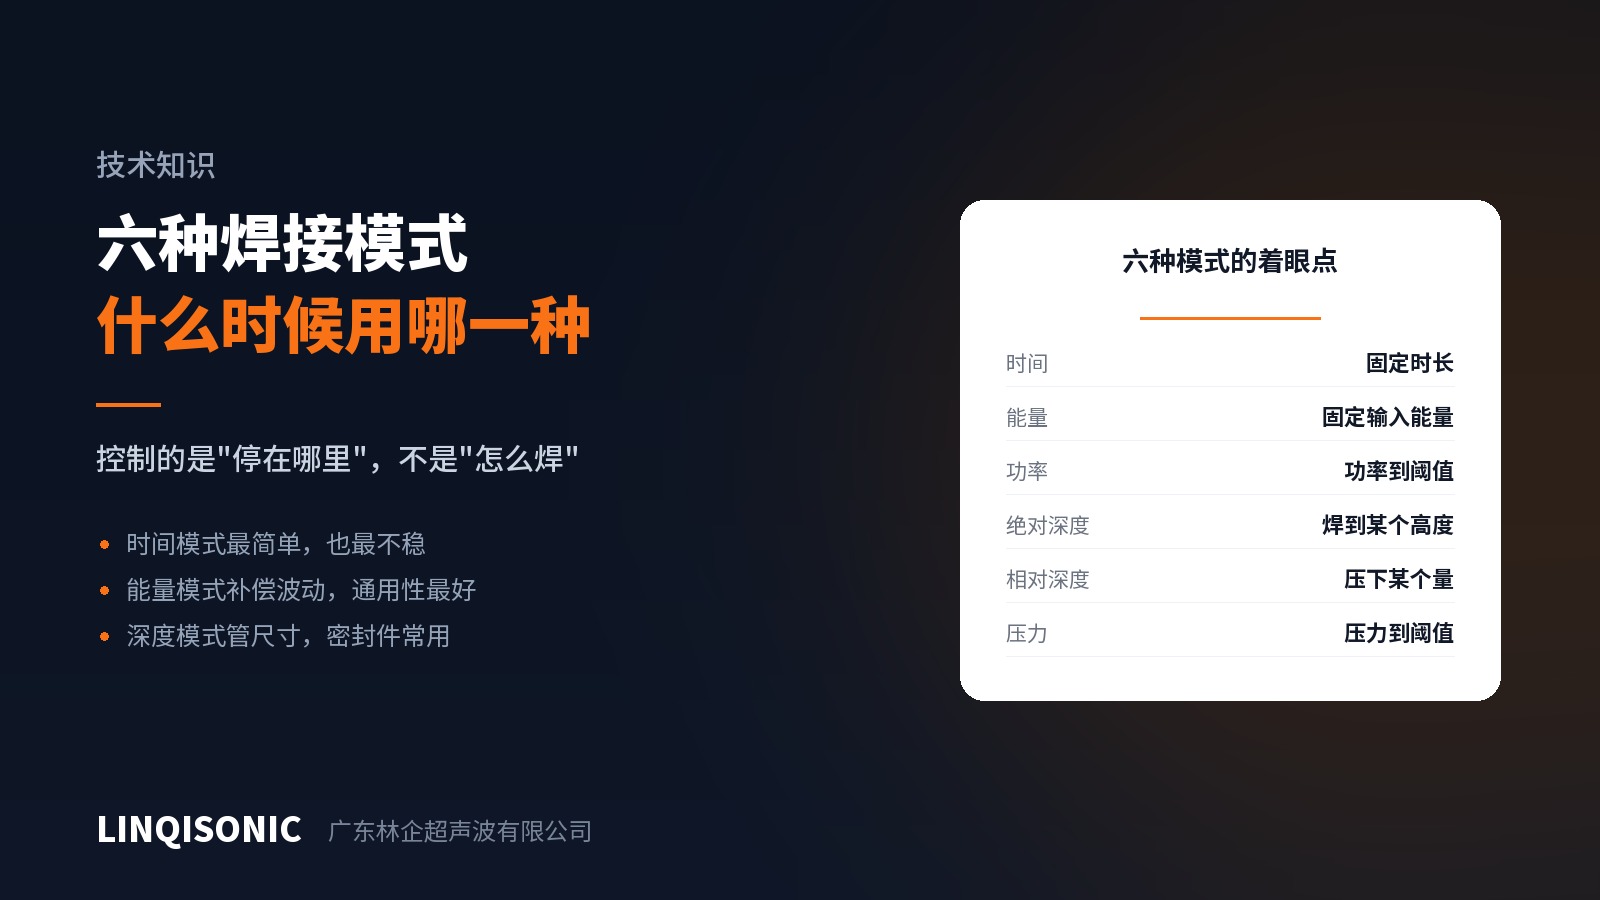
Chế độ hàn quyết định điều gì làm dừng mối hàn. Chế độ thời gian đơn giản nhất nhưng không bù được gì; chế độ năng lượng là lựa chọn phổ dụng; các chế độ chiều sâu kiểm soát kích thước thành phẩm.
Khi tỷ lệ đạt dao động, phản xạ đầu tiên là chỉnh thông số — và phần lớn trường hợp nguyên nhân nằm ở chỗ khác. Một thứ tự kiểm tra giúp tiết kiệm thời gian.
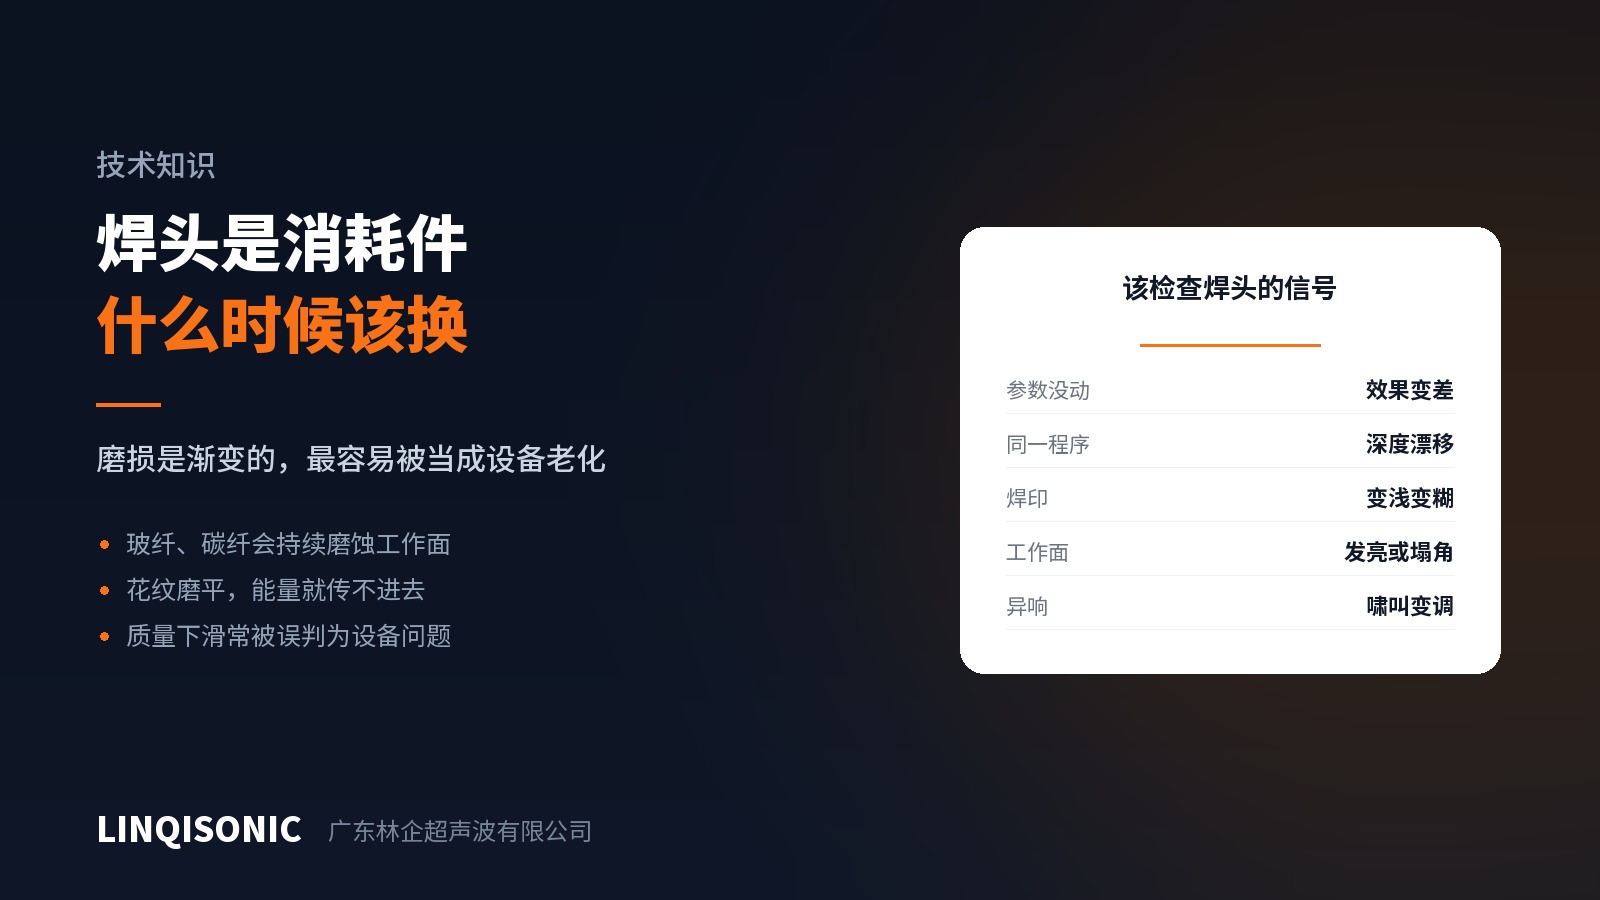
Đầu hàn là vật tư tiêu hao, không phải chi tiết dùng mãi. Mòn diễn ra từ từ, và sự trôi chất lượng kéo theo thường bị hiểu nhầm là máy đã cũ. Những dấu hiệu cần theo dõi.
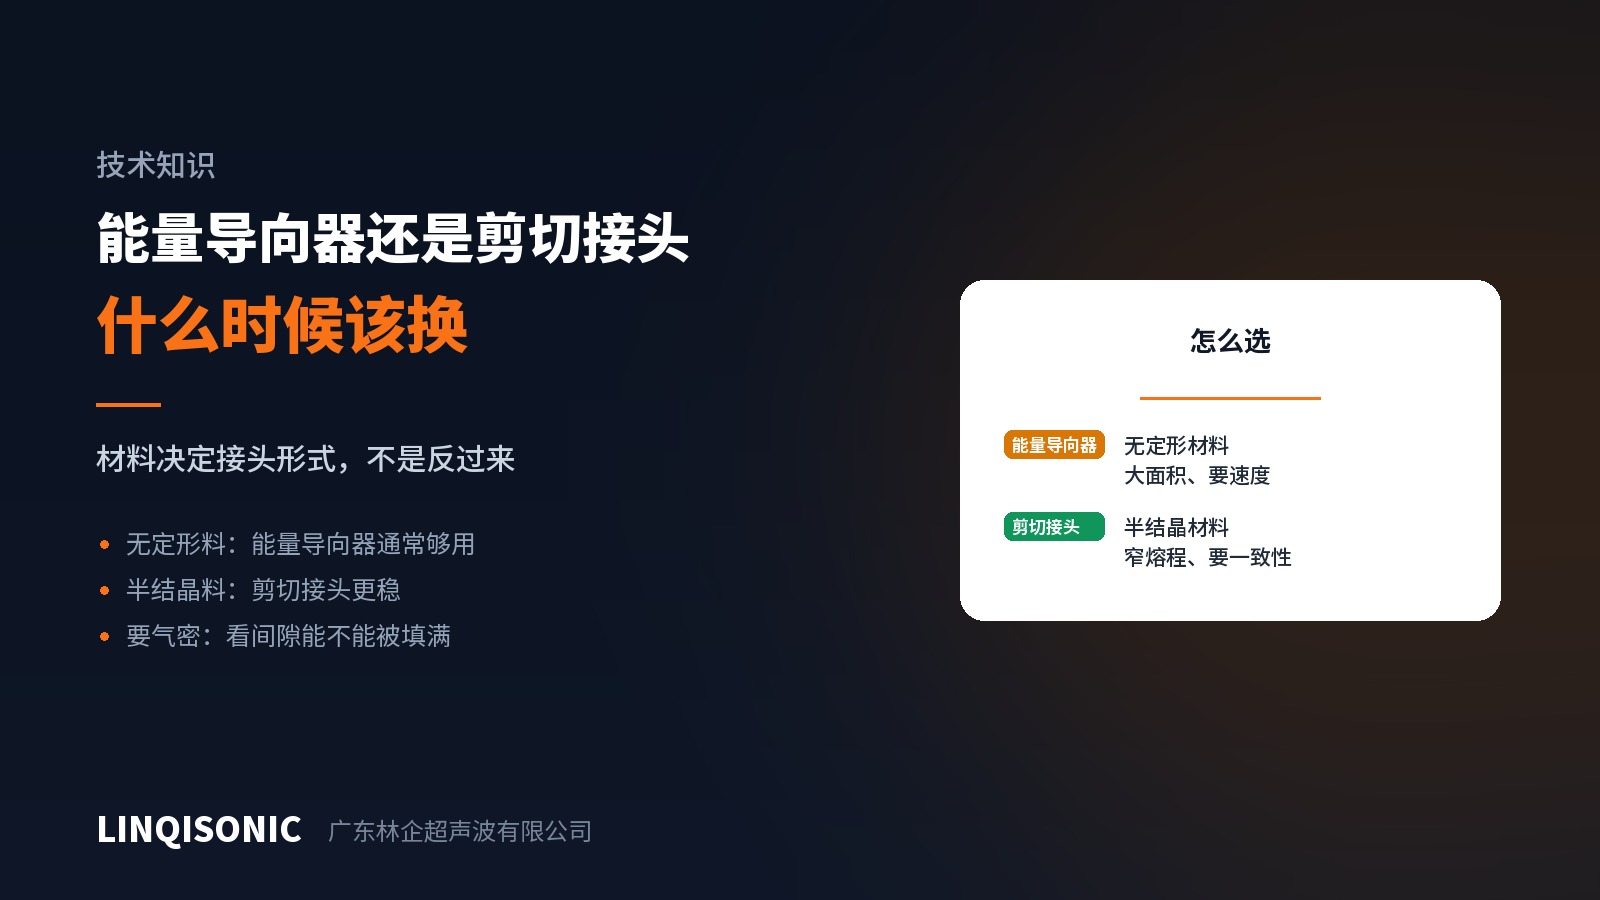
Gờ dẫn năng lượng nóng chảy tức thời tại đỉnh rồi chảy lan; mối ghép cắt sinh nhiệt dọc theo bề mặt lắp ghép có độ dôi. Bài viết chỉ rõ mỗi kiểu phù hợp ở đâu, và vì sao đổi kiểu mối ghép thường hiệu quả hơn chỉnh thông số.
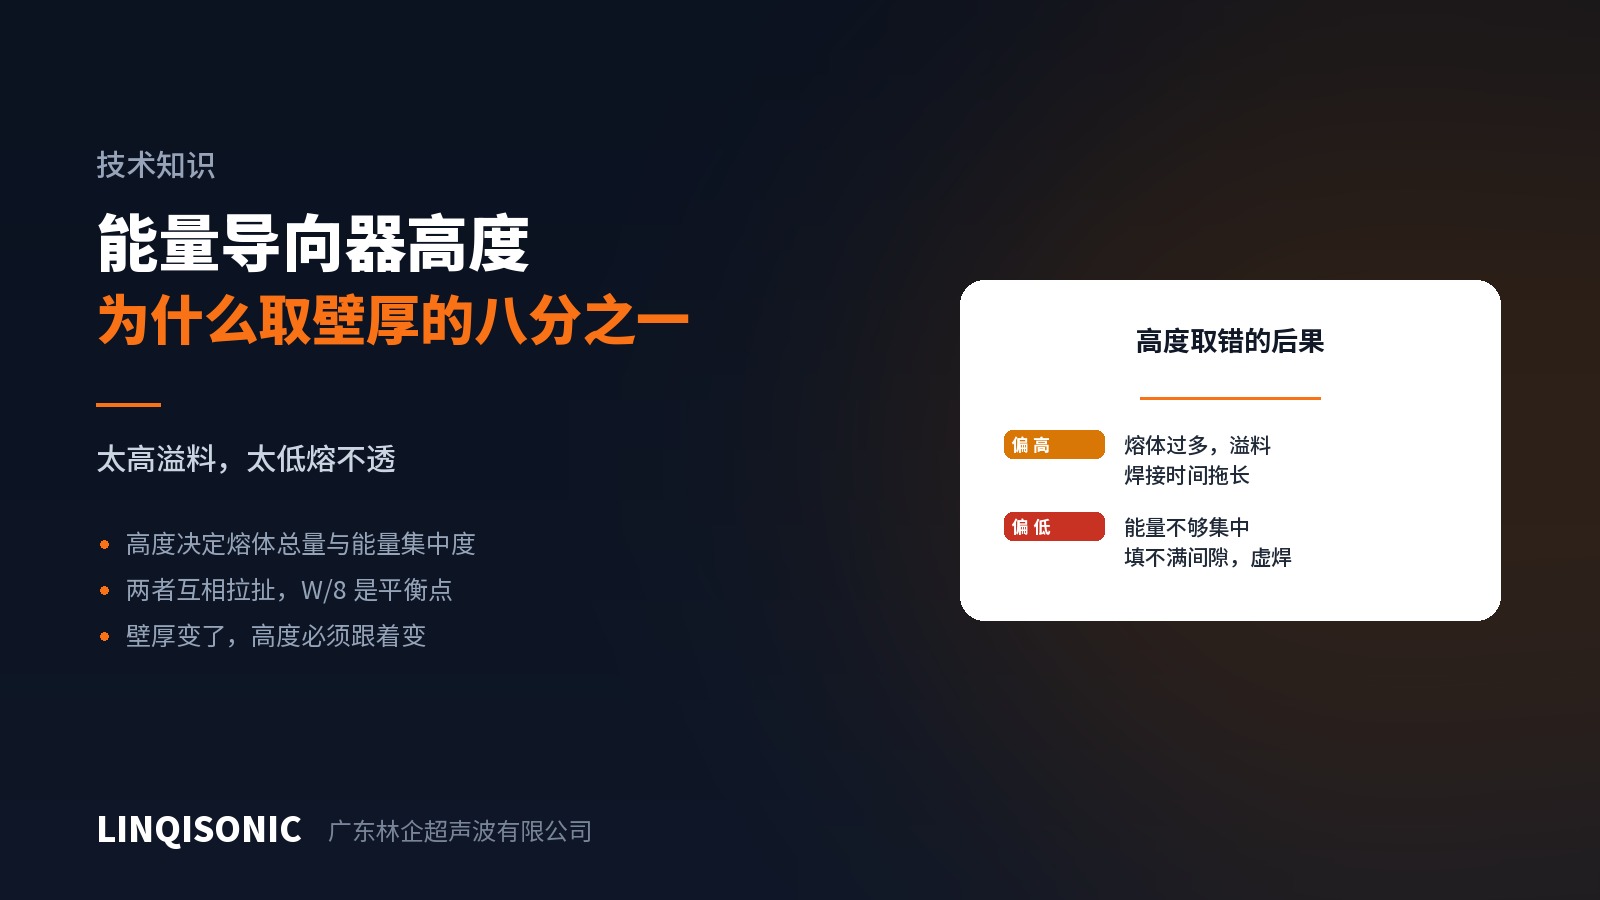
Chiều cao gờ quyết định đồng thời lượng nhựa có thể nóng chảy và mức độ tập trung của năng lượng ban đầu. Hai yếu tố này kéo ngược chiều nhau, và W/8 là điểm cân bằng.