
Sáu chế độ hàn siêu âm và khi nào dùng chế độ nào
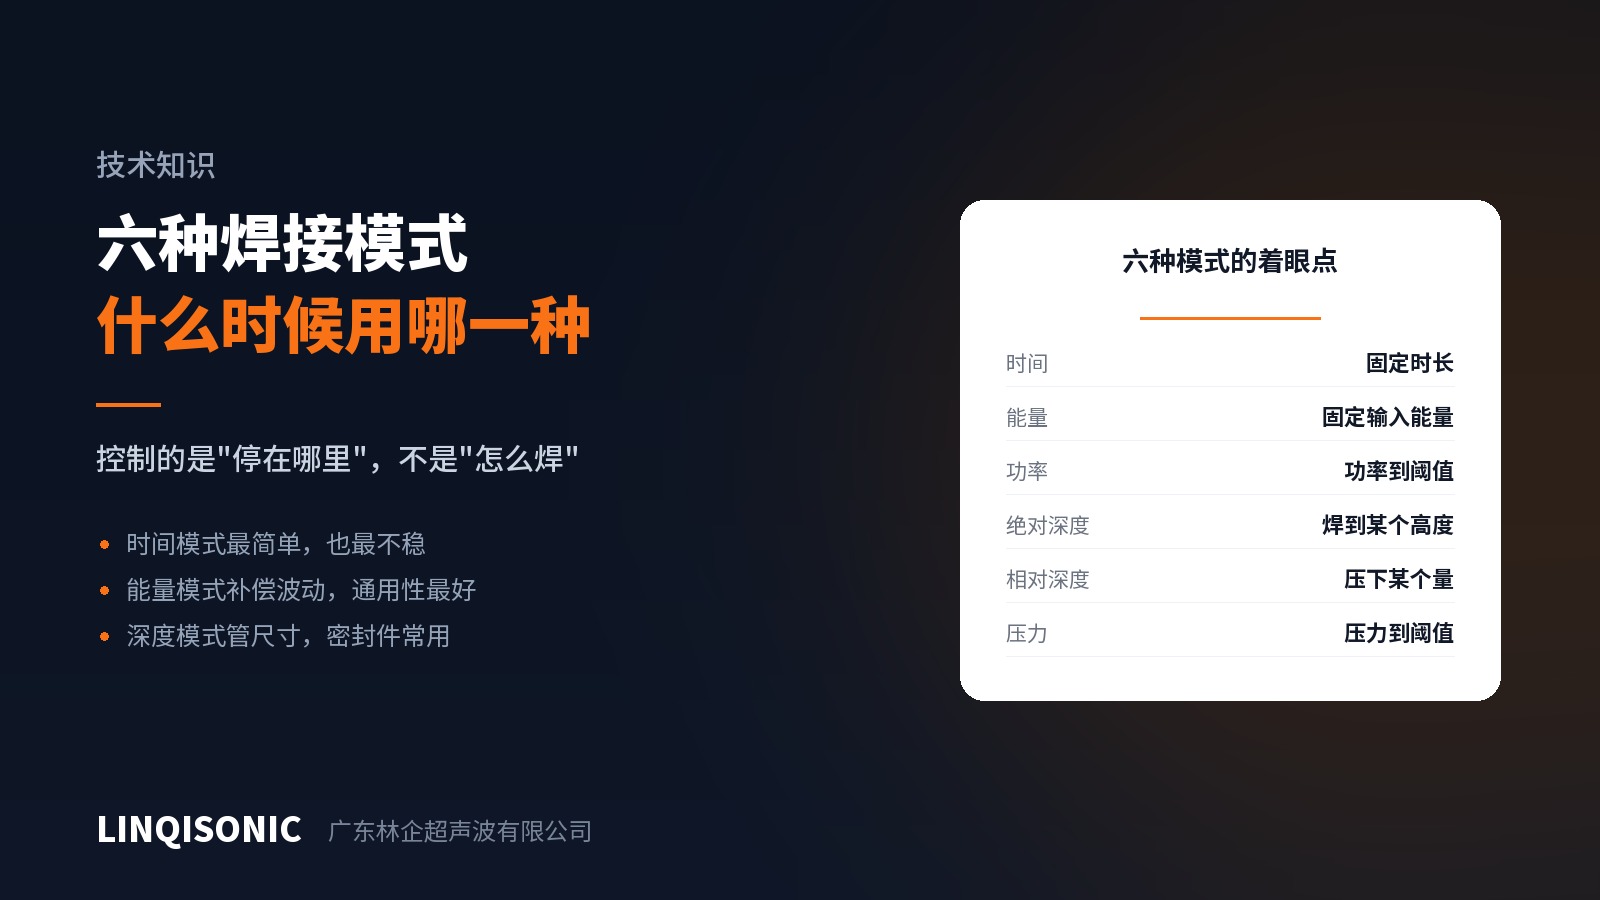
Máy hàn siêu âm thường có sáu chế độ hàn: thời gian, năng lượng, công suất, chiều sâu tuyệt đối, chiều sâu tương đối và lực ép. Thứ chúng kiểm soát không phải là cách tạo ra mối hàn mà là điều kiện để dừng quá trình hàn. Chọn sai thì cùng một máy sẽ cho kết quả kém hơn hẳn.
Chế độ thời gian
Đặt một khoảng thời gian hàn; hết thời gian thì máy dừng. Đây là chế độ dễ cài đặt nhất.
Vấn đề là nó không bù được gì cả. Vật liệu đầu vào mỏng hơn, áp suất khí thấp hơn một chút, đầu hàn mòn đi đôi phần — năng lượng thực sự tới được bề mặt ghép đã thay đổi, nhưng máy vẫn hàn đúng khoảng thời gian đã đặt. Trong sản xuất hàng loạt, chế độ thời gian thường là nguyên nhân đầu tiên gây ra vấn đề về tỷ lệ đạt.
Phù hợp với: chi tiết đơn giản, vật liệu đầu vào ổn định, dung sai không khắt khe — hoặc giai đoạn chạy thử để tìm dải làm việc.
Chế độ năng lượng
Đặt một mức năng lượng hàn; máy dừng khi năng lượng tích lũy đưa vào đạt mức đó.
Đây là chế độ hữu dụng nhất trong đa số trường hợp. Vì nó theo dõi lượng năng lượng thực sự đi vào, những biến động nhỏ về vật liệu hoặc điều kiện được hấp thụ bằng cách tự động kéo dài hoặc rút ngắn chu kỳ. Với phần lớn ứng dụng, chế độ mặc định nên là năng lượng, không phải thời gian.
Chế độ công suất
Dừng khi công suất hàn đạt tới một ngưỡng. Công suất phản ánh tải tức thời, tăng lên rồi giảm xuống trong quá trình hàn — tăng khi bắt đầu nóng chảy, giảm khi lớp vật liệu nóng chảy làm thay đổi trở kháng.
Phù hợp với: những trường hợp cần bắt đúng một trạng thái nóng chảy nhất định, hoặc dùng làm tiêu chí phụ bên cạnh một chế độ khác.
Chiều sâu tuyệt đối và chiều sâu tương đối
Hai chế độ này kiểm soát trực tiếp kích thước và thường được chọn cho chi tiết cần kín và cụm lắp nhạy cảm về kích thước.
Chiều sâu tuyệt đối — dừng tại một chiều cao tổng thể đã định. Nó kiểm soát chiều cao thành phẩm, phù hợp với cụm lắp có dung sai chiều cao.
Chiều sâu tương đối — tính từ điểm tiếp xúc, đi thêm một quãng đã đặt rồi dừng. Nó kiểm soát lượng vật liệu bị nóng chảy đi, phù hợp khi bản thân thể tích được hàn mới là điều quan trọng.
Khác biệt nằm ở gốc quy chiếu. Chiều sâu tuyệt đối lấy gốc cố định của máy, nên dung sai chiều cao của vật liệu đầu vào chuyển hết vào chiều sâu hàn. Chiều sâu tương đối lấy gốc là điểm tiếp xúc thực tế trên từng chi tiết, nên hấp thụ được biến động chiều cao đầu vào. Khi chiều cao vật liệu đầu vào dao động, chiều sâu tương đối đáng tin cậy hơn.
Chế độ lực ép
Dừng khi lực hàn đạt một giá trị đã đặt. Ít dùng hơn, chủ yếu ở những trường hợp có quy định về trạng thái kẹp cuối cùng.
Cách chọn
Một thứ tự thực dụng:
Kích thước thành phẩm có dung sai → ưu tiên chế độ chiều sâu, dùng chiều sâu tương đối nếu chiều cao đầu vào dao động;
Thể tích được hàn phải ổn định còn kích thước không quan trọng → chế độ năng lượng;
Giai đoạn chạy thử, đang tìm dải làm việc → chế độ thời gian, sau đó chuyển sang năng lượng hoặc chiều sâu;
Sản xuất → dùng chế độ nào cũng phải đặt thêm ngưỡng giám sát cho các đại lượng còn lại.
Điểm cuối cùng quan trọng nhất. Hàn theo chế độ năng lượng thì vẫn phải giám sát chiều sâu sau khi hàn; hàn theo chế độ chiều sâu thì vẫn phải giám sát năng lượng. Kiểm soát và phán định chỉ dựa trên một đại lượng là từ bỏ khả năng phát hiện lỗi — một chi tiết hàn ngấu hoàn toàn và một chi tiết bị ép bẹp có thể cho cùng một chiều cao cuối cùng trong khi năng lượng khác nhau rất nhiều.
Các chế độ và đại lượng giám sát của từng model có trên trang máy hàn siêu âm. Gửi bản vẽ và dung sai tới 1427498429@qq.com, hoặc gọi +86 769 8202 9510 / +86 137 6001 0932.