
Kiểm soát bavia trong hàn siêu âm
Một vành nhựa bị ép trào ra quanh mối ghép: làm xấu ngoại quan, cản trở lắp ráp, và đôi khi phải cắt gọt bằng tay. Đây là một trong những phàn nàn phổ biến nhất trong hàn siêu âm.
Lời giải thường không nằm ở thông số.
Bavia từ đâu ra
Logic rất đơn giản: lượng vật liệu nóng chảy sinh ra nhiều hơn sức chứa của mối ghép, và phần dư phải đi đâu đó.
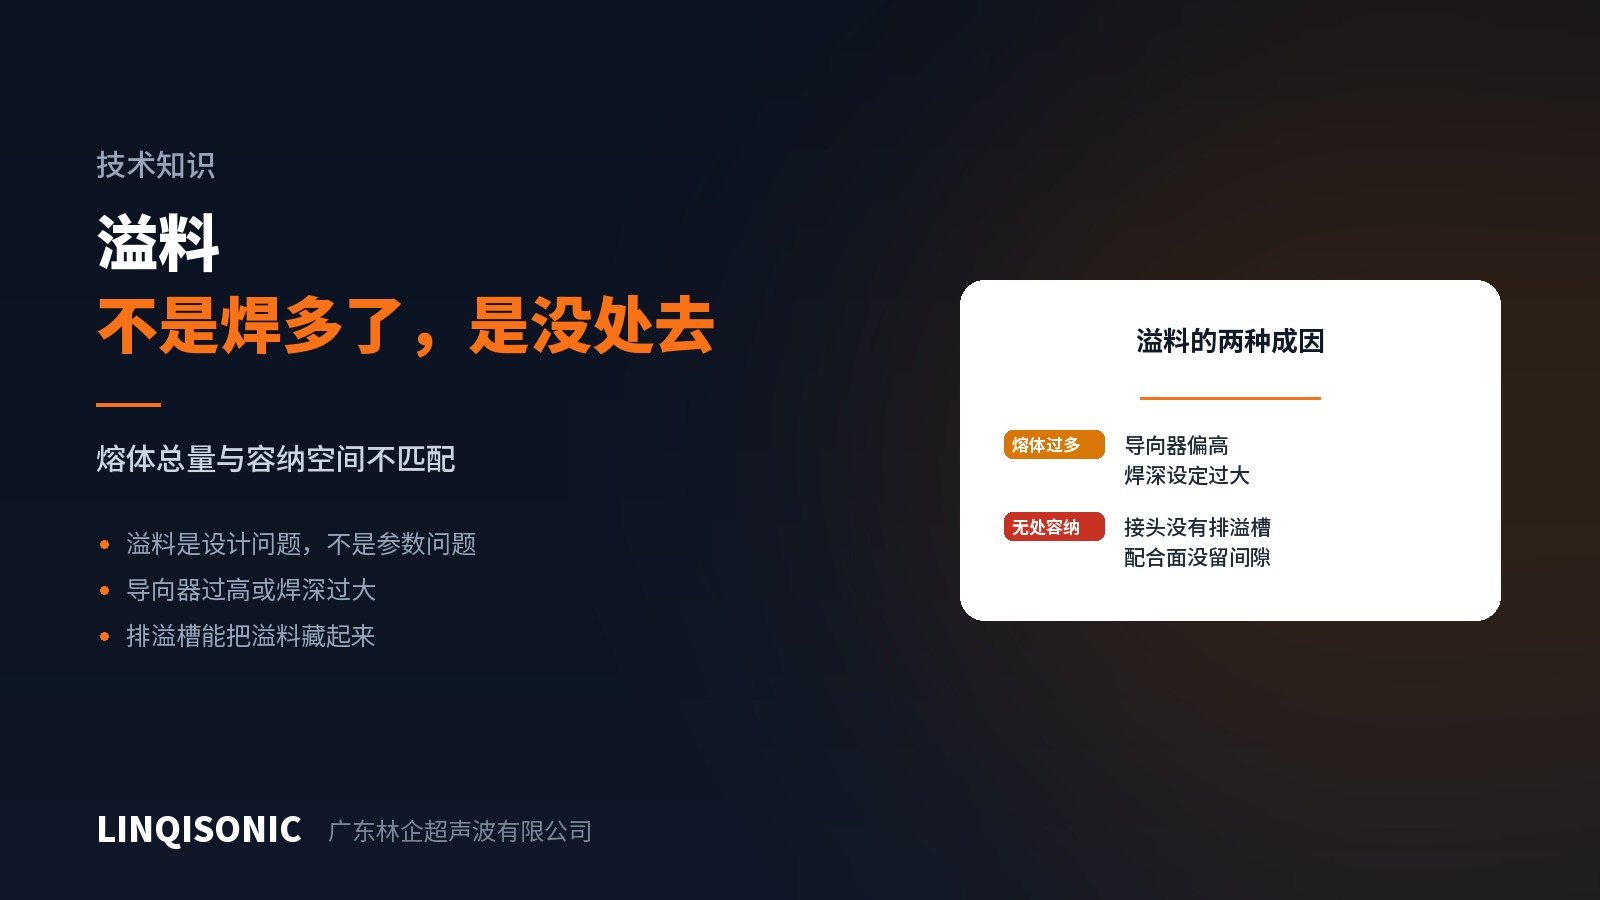
Vậy nên chỉ có hai hướng: quá nhiều vật liệu nóng chảy, hoặc không có chỗ chứa nó.
Hướng thứ nhất: quá nhiều vật liệu nóng chảy
Gờ dẫn năng lượng quá cao. Chiều cao gờ định ra thể tích có thể nóng chảy, và phải tương ứng với chiều dày thành. Đổi chiều dày thành mà không đổi gờ là nguyên nhân phổ biến nhất.
Chiều sâu hàn đặt quá lớn. Ở chế độ chiều sâu, nếu hành trình yêu cầu vượt quá lượng vật liệu mà gờ có thể cung cấp, máy sẽ tiếp tục ép và làm nóng chảy vật liệu nền ở cả hai phía, nên thể tích nóng chảy tất yếu vượt quá khe hở.
Năng lượng hoặc thời gian đặt quá cao. Đây là nguyên nhân duy nhất thực sự thuộc về thông số — và bản thân nó thường lại là cách bù đắp cho một trong hai nguyên nhân ở trên.
Hướng thứ hai: không có chỗ chứa
Đây là vấn đề thiết kế, và cũng là vấn đề dễ giải quyết nhất.
Thêm rãnh chứa bavia. Một rãnh chạy dọc bên mối ghép cho phép vật liệu nóng chảy dư chảy vào trong thay vì trào ra ngoài. Bavia vẫn tồn tại nhưng được giấu ở nơi sau khi lắp ráp không nhìn thấy. Đây là cách khắc phục trực tiếp và hiệu quả nhất.
Dùng mối ghép cắt. Vật liệu nóng chảy được giữ giữa hai bề mặt lắp ghép, nên mối ghép cắt tự nhiên sinh ra ít bavia lộ ra ngoài hơn gờ dẫn năng lượng — đáng cân nhắc khi ngoại quan quan trọng.
Thêm bậc. Một bậc nằm ngoài đường mối ghép vừa che được bavia vừa hỗ trợ định vị.
Thông số còn làm được gì
Khi thiết kế đã cố định, vẫn còn một chút dư địa:
Giảm lực ép. Chính lực ép đẩy vật liệu nóng chảy ra khỏi mối ghép; hãy lấy giá trị ở cận dưới của dải vẫn đảm bảo hai bề mặt áp khít.
Chuyển sang chế độ năng lượng hoặc chiều sâu. Chế độ thời gian không bù được gì, nên chỉ cần vật liệu nhiều hơn một chút là bavia nhiều hơn. Chế độ năng lượng khống chế được tổng lượng đưa vào.
Kiểm tra độ áp khít giữa đầu hàn và chi tiết. Nếu mặt làm việc không song song với chi tiết, lực ép dồn về một phía và bavia tụ lại ở đó. Bavia lệch một bên là một tín hiệu rất rõ.
Một cách chẩn đoán
Hãy xem bavia đều quanh chu vi hay tập trung về một phía.
Đều quanh chu vi → vấn đề thể tích vật liệu nóng chảy; kiểm tra chiều cao gờ và mức năng lượng.
Lệch một bên → vấn đề độ song song hoặc đồ gá; kiểm tra tiếp xúc của đầu hàn và định vị chi tiết.
Lúc có lúc không → biến động vật liệu đầu vào; kiểm tra dung sai chiều dày thành và chiều cao.
Khả năng chọn chế độ và kiểm soát lực ép khác nhau theo từng model; chế độ năng lượng và chế độ chiều sâu có sẵn hay không được liệt kê trên trang máy hàn siêu âm.
Kích thước rãnh chứa bavia, quan hệ giữa chiều cao gờ và chiều dày thành, cùng hệ thống kích thước đầy đủ cho tám kiểu mối ghép nằm trong sổ tay thiết kế gờ dẫn năng lượng và mối ghép tại trang tài liệu kỹ thuật.
Gửi bản vẽ và ảnh chụp chi tiết tới 1427498429@qq.com, hoặc gọi +86 769 8202 9510 / +86 137 6001 0932.