
Vì sao đầu hàn siêu âm bị mòn, và khi nào cần thay
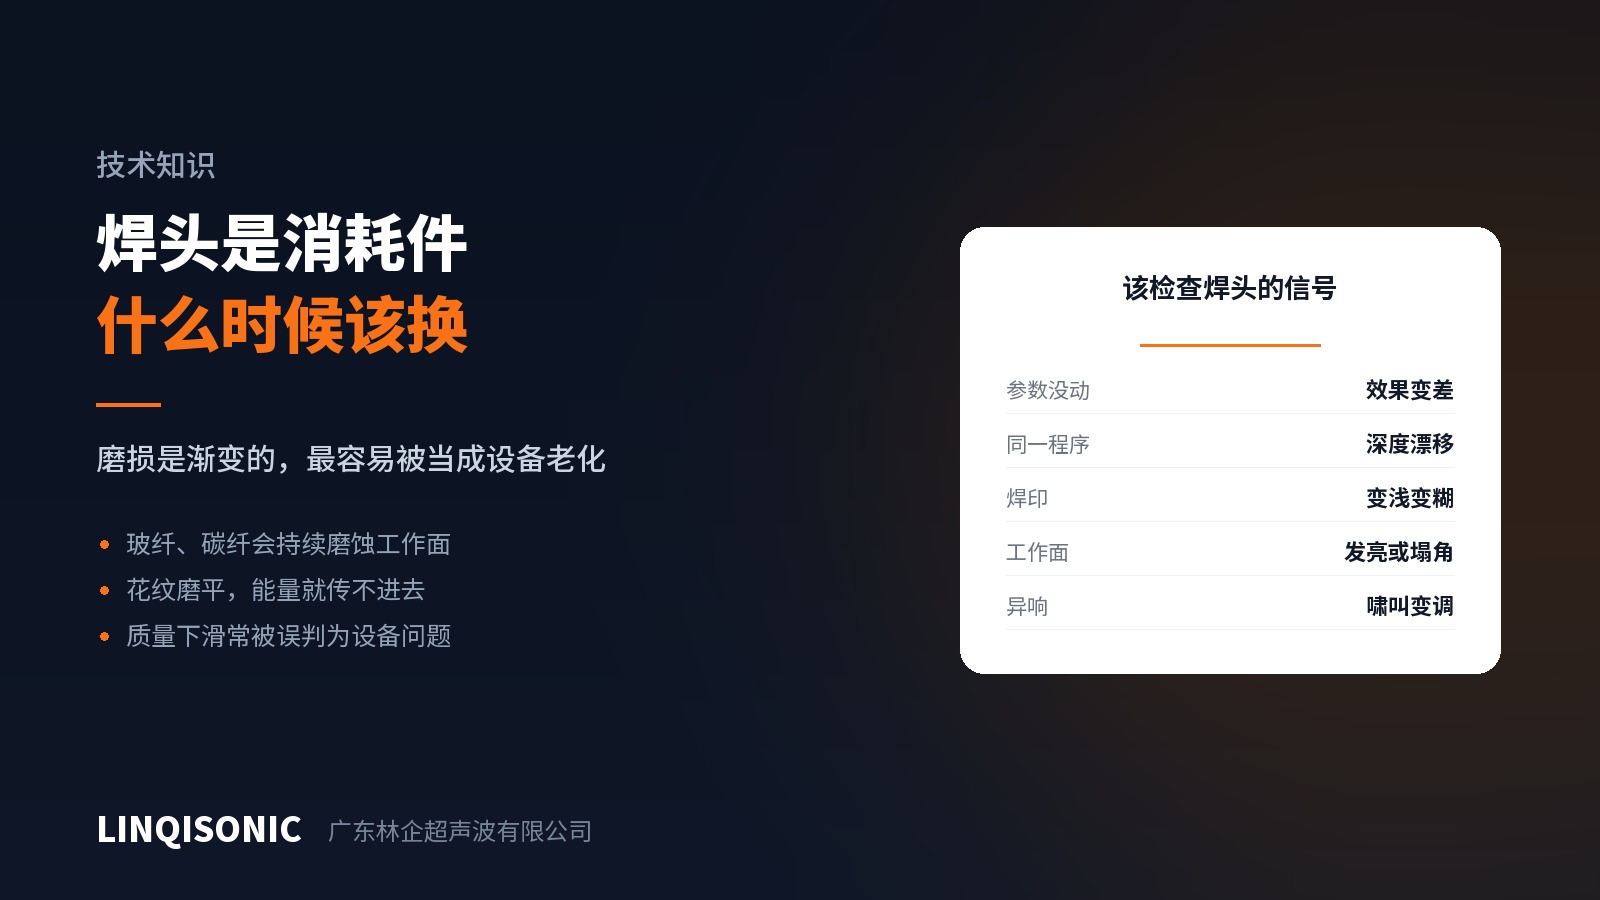
«Máy dùng hai năm rồi, hình như không còn tốt như trước.» Đây là một trong những mô tả sự cố chúng tôi nhận được nhiều nhất — và phần lớn trường hợp, câu trả lời thật sự là đầu hàn cần thay.
Đầu hàn là vật tư tiêu hao
Đầu hàn tiếp xúc trực tiếp với chi tiết và chịu dao động tần số cao cùng lực ép ở mỗi chu kỳ. Mòn trên mặt làm việc là điều tất yếu; chỉ khác nhau ở tốc độ.
Nhựa gia cường sợi thủy tinh và sợi carbon — sợi cứng hơn nhựa rất nhiều và mài mặt đầu hàn như giấy nhám mịn. Hàm lượng càng cao thì mòn càng nhanh, và sợi carbon mài mạnh hơn sợi thủy tinh.
Khuôn hàn kim loại — dựa vào vân nhám bám vào chi tiết để truyền dao động, và vân nhám là thứ mòn phẳng trước tiên.
Nhựa không gia cường — chậm hơn nhiều, nhưng không phải bằng không, nhất là khi có phụ gia độn hoặc bề mặt có phủ lớp.
Vì sao hay bị chẩn đoán nhầm
Mòn diễn ra từ từ. Không có gì hỏng vào một ngày cụ thể; tỷ lệ đạt trôi xuống từng chút, thông số được nâng lên từng chút, và những phế phẩm lẻ tẻ dần trở thành chuyện bình thường.
Trong quá trình đó, người vận hành nghi ngờ lô vật liệu trước, rồi tới đồ gá, rồi tới chuyện máy đã cũ. Đầu hàn — thứ nhìn vẫn «còn tốt» — thường bị nghĩ tới sau cùng.
Những dấu hiệu cần theo dõi
Cùng thông số nhưng kết quả kém đi. Cùng chương trình, cùng vật liệu, mà độ bền hoặc độ kín không còn như trước. Đây là tín hiệu trực tiếp nhất.
Chiều cao sau khi hàn bị trôi. Khi hàn theo chế độ chiều sâu, chiều cao sau khi hàn dần lệch khỏi giá trị vốn có. Chỉ cần mất một chút vật liệu ở mặt đầu hàn là hình học đã thay đổi.
Vết in trên chi tiết mờ dần hoặc nhòe. Với hàn kim loại, hãy nhìn vết vân nhám in trên chi tiết; khi vết nông đi hoặc mép bị nhòe thì vân nhám đã mòn phẳng.
Mặt làm việc bóng lên hoặc bo tròn cạnh. Mặt đầu hàn còn tốt giữ nguyên vân bề mặt và cạnh sắc ban đầu. Chỗ bóng cục bộ cho thấy mòn tập trung; cạnh bo tròn làm thay đổi cả diện tích tiếp xúc lẫn phân bố áp lực.
Âm thanh thay đổi. Đầu hàn là một chi tiết âm học được thiết kế theo một tần số cộng hưởng, và mất vật liệu sẽ làm thay đổi phân bố khối lượng và tần số cộng hưởng. Thợ có kinh nghiệm nghe ra được.
Cách quản lý
Đưa đầu hàn vào kế hoạch phụ tùng. Khi sản xuất hàng loạt chi tiết gia cường hoặc chi tiết kim loại, đầu hàn là vật tư tiêu hao có kỳ hạn thay — không phải thứ đợi hỏng rồi mới mua.
Kiểm tra theo định kỳ, không chỉ khi có sự cố. Kiểm tra mặt làm việc theo ca hoặc theo sản lượng, và chụp ảnh lại. Xu hướng theo thời gian cho biết nhiều hơn hẳn một lần đánh giá đơn lẻ.
Đừng tự mài lại mặt đầu hàn. Chiều dài đầu hàn được định bởi tần số cộng hưởng; mài không tính toán sẽ làm lệch tần số cộng hưởng, nhẹ thì mất hiệu suất, nặng thì bộ phát báo lỗi hoặc đầu hàn nứt. Việc sửa chữa thuộc về người có thể kiểm tra lại tần số.
Bảo quản đầu hàn dự phòng cho tốt. Một đầu hàn cất giữ không đúng cách — bị va đập, hoặc bị ăn mòn vì ẩm — sẽ trục trặc ngay khi vừa lắp lên.
Việc chọn vật liệu, quan hệ giữa hệ số khuếch đại và biên dạng, cùng tính đồng đều biên độ trên đầu hàn khổ lớn được trình bày trong sổ tay chọn và thiết kế đầu hàn tại trang tài liệu kỹ thuật. Thiết bị xem tại trang máy hàn siêu âm.
Nếu chưa chắc về tình trạng một đầu hàn, hãy chụp ảnh mặt làm việc gửi tới 1427498429@qq.com, hoặc gọi +86 769 8202 9510 / +86 137 6001 0932.