
Vì sao chiều cao gờ dẫn năng lượng bằng một phần tám chiều dày thành
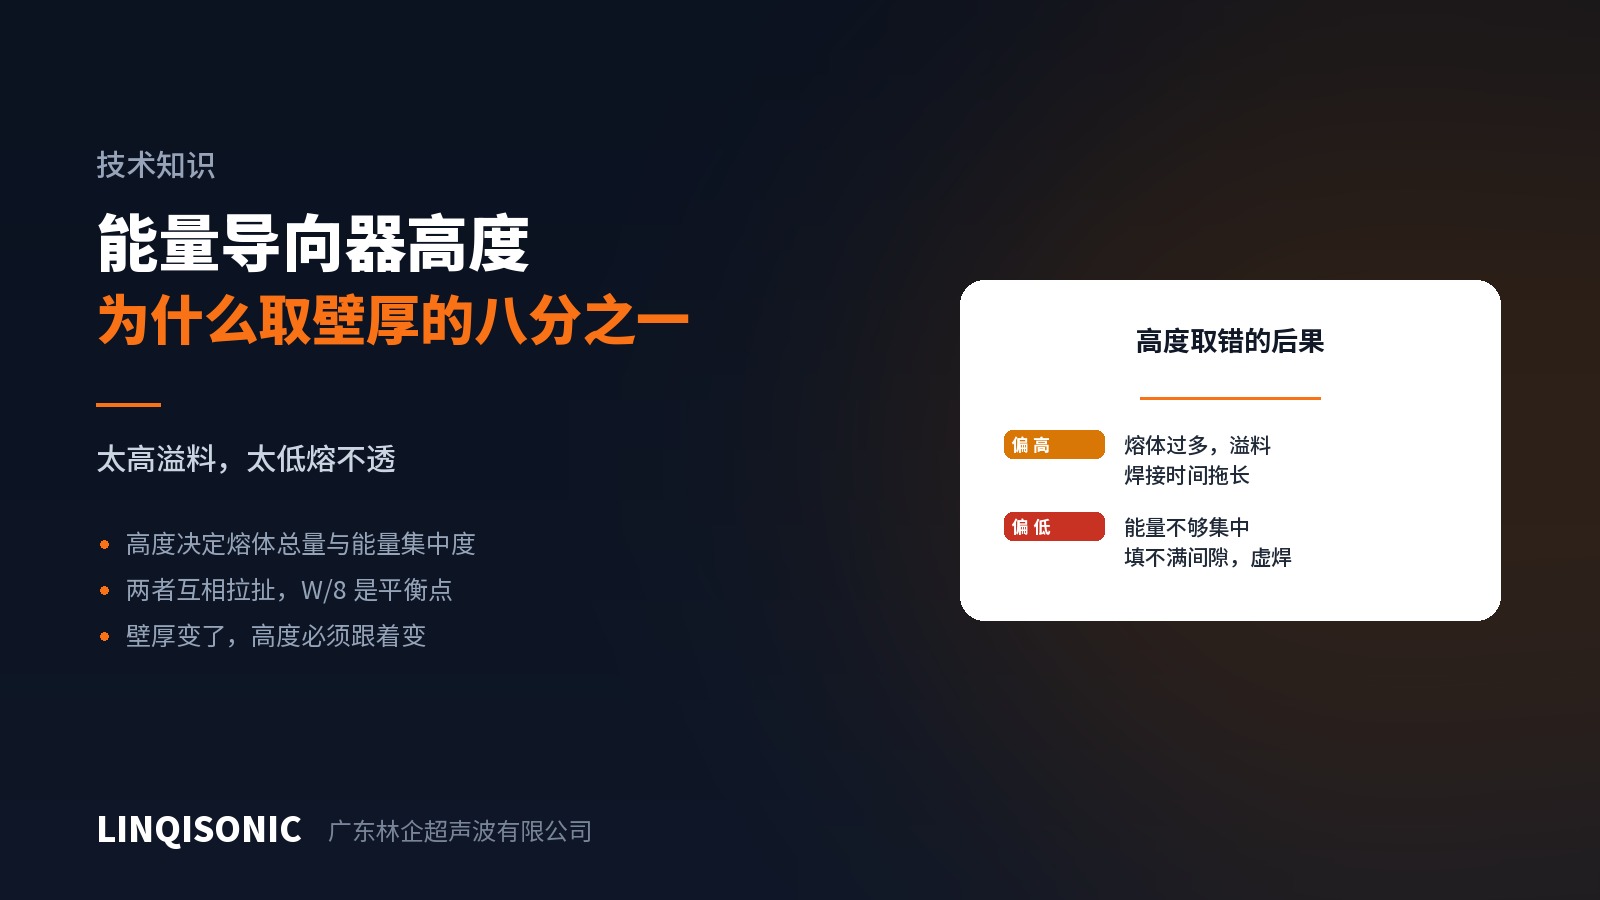
Quy tắc được trích dẫn nhiều nhất trong thiết kế mối ghép hàn siêu âm là gờ dẫn năng lượng nên cao bằng một phần tám chiều dày thành.
Con số đó từ đâu ra, và vì sao không phải một phần mười hay một phần năm?
Chiều cao quyết định hai việc cùng lúc
Gờ dẫn năng lượng là một gờ tam giác chạy dọc đường mối ghép. Khi bắt đầu hàn chỉ có đỉnh gờ chạm vào bề mặt đối diện, nên toàn bộ năng lượng tập trung vào đường rất mảnh đó và làm nó nóng chảy nhanh chóng; khi quá trình nóng chảy tiến triển, diện tích tiếp xúc lớn dần và vật liệu nóng chảy lan ra lấp đầy khe hở.
Chiều cao của gờ định ra hai thứ cùng một lúc.
Lượng nhựa có thể nóng chảy. Vật liệu nóng chảy phải lấp kín khe hở giữa hai bề mặt thì mối hàn mới hoàn chỉnh. Chiều cao quá nhỏ nghĩa là quá ít vật liệu nóng chảy, và dọc mối ghép còn lại những vùng chưa được lấp đầy — nhìn từ ngoài không thấy, nhưng chính ở đó độ kín và độ bền bị mất.
Mức độ tập trung của năng lượng ban đầu. Gờ cao và nhọn hơn cho diện tích tiếp xúc ban đầu nhỏ hơn, mật độ năng lượng cao hơn và khởi phát nóng chảy nhanh hơn. Gờ thấp bắt đầu với diện tích tiếp xúc lớn hơn, nên năng lượng bị dàn trải và nhiệt tản đi trước khi bề mặt ghép kịp nóng chảy.
Vì sao hai yếu tố này kéo ngược chiều nhau
Cao hơn nghe có vẻ tốt hơn — nhiều vật liệu nóng chảy hơn, khởi phát nhanh hơn. Nhưng khi chiều cao tăng lên:
lượng vật liệu nóng chảy vượt quá khe hở và phần dư bị ép ra ngoài thành bavia, vừa xấu vừa cản trở việc lắp ráp và làm hỏng bề mặt làm kín;
quãng đường chảy dài ra và thời gian hàn tăng lên, cho nhiệt thêm cơ hội lan vào thân chi tiết, gây quá nhiệt hoặc biến dạng quanh mối ghép;
bản thân gờ trở nên khó ép phun hơn, đỉnh gờ bị thiếu nhựa hoặc bo tròn, nên tính ổn định giảm chứ không tăng.
W/8 là giá trị kinh nghiệm nơi các ràng buộc đó gặp nhau — đủ vật liệu nóng chảy cho một khe hở điển hình, diện tích tiếp xúc ban đầu đủ nhỏ để khởi phát nhanh, và vẫn là chi tiết ép phun được ổn định.
Khi nào cần đi chệch khỏi con số này
Đây là điểm khởi đầu, không phải kết luận. Hãy điều chỉnh khi:
yêu cầu kín khí — thường cần nhiều vật liệu nóng chảy hơn, nên có thể tăng chiều cao, kèm theo chiều sâu hàn thích hợp;
nhựa có gia cường sợi thủy tinh — vốn đã ít nhựa để nóng chảy, và chỉ nâng chiều cao gờ thì không giải quyết được gì; thường phải đổi kiểu mối ghép;
nhựa thuộc loại bán tinh thể — quá trình nóng chảy và chảy lan tức thời mà gờ dựa vào rất khó lặp lại, và mối ghép cắt nhìn chung tốt hơn;
chiều dày thành thay đổi — chiều cao gờ nên bám theo chiều dày thành tại từng vị trí chứ không dùng một kích thước cho toàn bộ chu vi.
Sai lầm phổ biến hơn
Trong thực tế, lỗi thường gặp không phải chọn sai tỷ lệ mà là đổi chiều dày thành rồi quên đổi gờ dẫn năng lượng. Thành từ 2 mm lên 3 mm, gờ vẫn giữ nguyên, và chất lượng mối hàn xuống cấp vì một lý do không ai truy ra được.
Góc đỉnh, chiều sâu hàn, các dải độ dôi và hệ thống kích thước đầy đủ cho tám kiểu mối ghép nằm trong sổ tay thiết kế gờ dẫn năng lượng và mối ghép, tải tại trang tài liệu kỹ thuật.
Gửi bản vẽ chi tiết tới 1427498429@qq.com, hoặc gọi +86 769 8202 9510 / +86 137 6001 0932. Thiết bị xem tại trang máy hàn siêu âm.