
Thời gian giữ áp: vì sao không thể bỏ qua một giây này
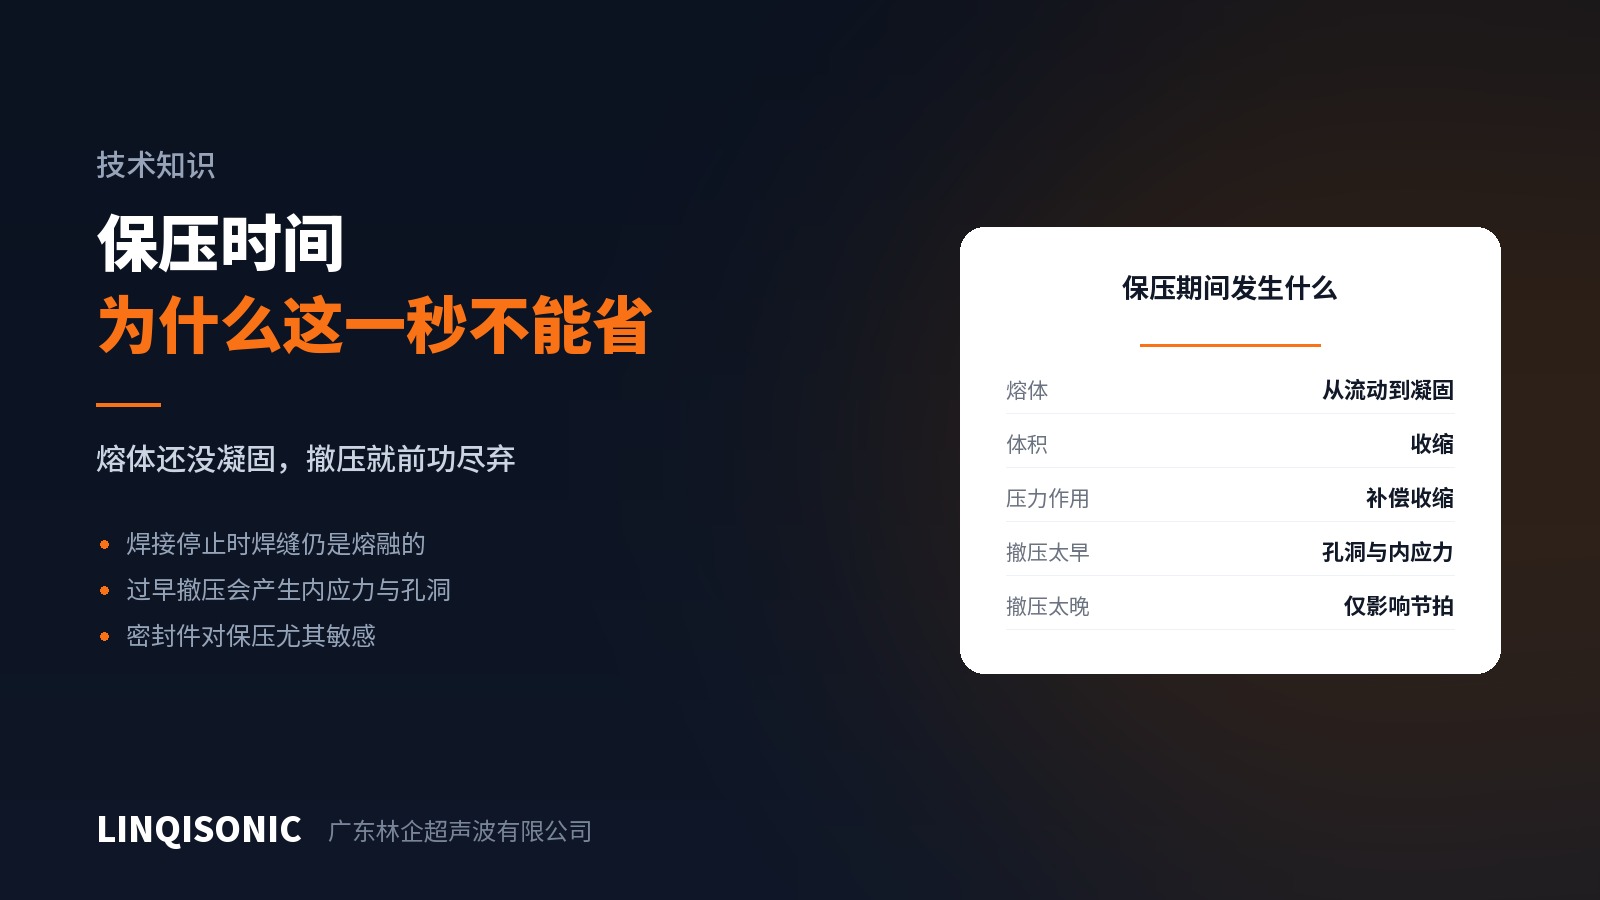
Khi thời gian chu kỳ bị ép, thời gian giữ áp là thông số bị cắt đầu tiên. Đó thường là một sai lầm.
Khi siêu âm ngừng, mối ghép vẫn còn ở thể lỏng
Nhiều người mặc định rằng hết siêu âm là mối hàn đã xong. Thực tế tại thời điểm đó mối ghép vẫn đang nóng chảy và độ bền của nó gần như bằng không.
Trong vài trăm mili giây tiếp theo có ba việc xảy ra: vật liệu nóng chảy nguội đi, bắt đầu đông đặc, và co ngót. Thời gian giữ áp tồn tại để duy trì lực ép suốt quá trình đó, giữ hai bề mặt áp vào nhau và bù lại phần co ngót.
Điều gì xảy ra nếu nhả lực sớm
Rỗ khí hình thành bên trong mối ghép. Vật liệu nóng chảy khi đông đặc sẽ co lại, và nếu không có lực ép duy trì thì khoảng trống do co ngót để lại sẽ trở thành rỗ khí. Bên ngoài không thấy gì, nhưng độ kín và độ bền bị mất ngay tại đó.
Ứng suất dư bị khóa lại bên trong. Nếu hai bề mặt xê dịch hoặc bật lại trong lúc đông đặc, mối ghép tạo thành sẽ chứa ứng suất bên trong. Nó vô hình trong sử dụng bình thường và trở thành điểm khởi tạo vết nứt khi gặp chu kỳ nhiệt, tải va đập hoặc tải kéo dài.
Chi tiết bật ngược trở lại. Chi tiết nhựa biến dạng đàn hồi dưới lực hàn; nhả sớm thì phần chi tiết đang hồi lại sẽ xé rách một phần liên kết vừa hình thành trước khi nó kịp đông cứng. Thành mỏng và nhịp dài thể hiện điều này rõ nhất.
Những trường hợp cần giữ áp lâu hơn
Tiết diện dày — nhiều vật liệu nóng chảy hơn, nguội chậm hơn.
Nhựa bán tinh thể — nylon, POM và PP co ngót khi đông đặc nhiều hơn nhựa vô định hình và nhạy cảm hơn với thời gian giữ áp.
Chi tiết cần kín — bất kỳ phần co ngót nào không được bù đều là một đường rò tiềm tàng.
Diện tích hàn lớn — tổng nhiệt nhiều hơn và cần lâu hơn để tản đi.
Chi tiết mềm dẻo — bật lại nhiều hơn, nên phải giữ lực cho tới khi mối ghép thực sự đông cứng.
Làm sao biết đã đủ hay chưa
Rút ngắn thời gian giữ áp từng bước và theo dõi thời điểm vấn đề bắt đầu xuất hiện — thường lộ ra trước tiên ở dạng rò rỉ hoặc độ phân tán của độ bền tăng lên, chứ không phải ở việc độ bền trung bình giảm xuống. Độ phân tán cho thấy vấn đề sớm hơn giá trị trung bình.
Cách còn lại là cắt mẫu và soi mối ghép. Giữ áp không đủ thể hiện thành rỗ khí hoặc những vùng liên kết không hoàn chỉnh trên mặt cắt.
Một chức năng liên quan
Một số máy có chức năng xung siêu âm bổ sung (afterburst) — một xung siêu âm ngắn phát thêm trong giai đoạn giữ áp. Nó đưa vào một lượng năng lượng nhỏ khi vật liệu nóng chảy bắt đầu đông đặc và có thể cải thiện liên kết trên một số vật liệu. Chức năng này không dùng được cho mọi trường hợp: áp dụng sai sẽ làm nóng chảy lại phần vật liệu đã đông, nên cần thẩm định riêng cho từng trường hợp.
Khả năng kiểm soát giữ áp và chức năng xung bổ sung của từng model có trên trang máy hàn siêu âm. Gửi vật liệu và chiều dày thành tới 1427498429@qq.com, hoặc gọi +86 769 8202 9510 / +86 137 6001 0932.