
Gờ dẫn năng lượng hay mối ghép cắt: khi nào cần đổi kiểu mối ghép
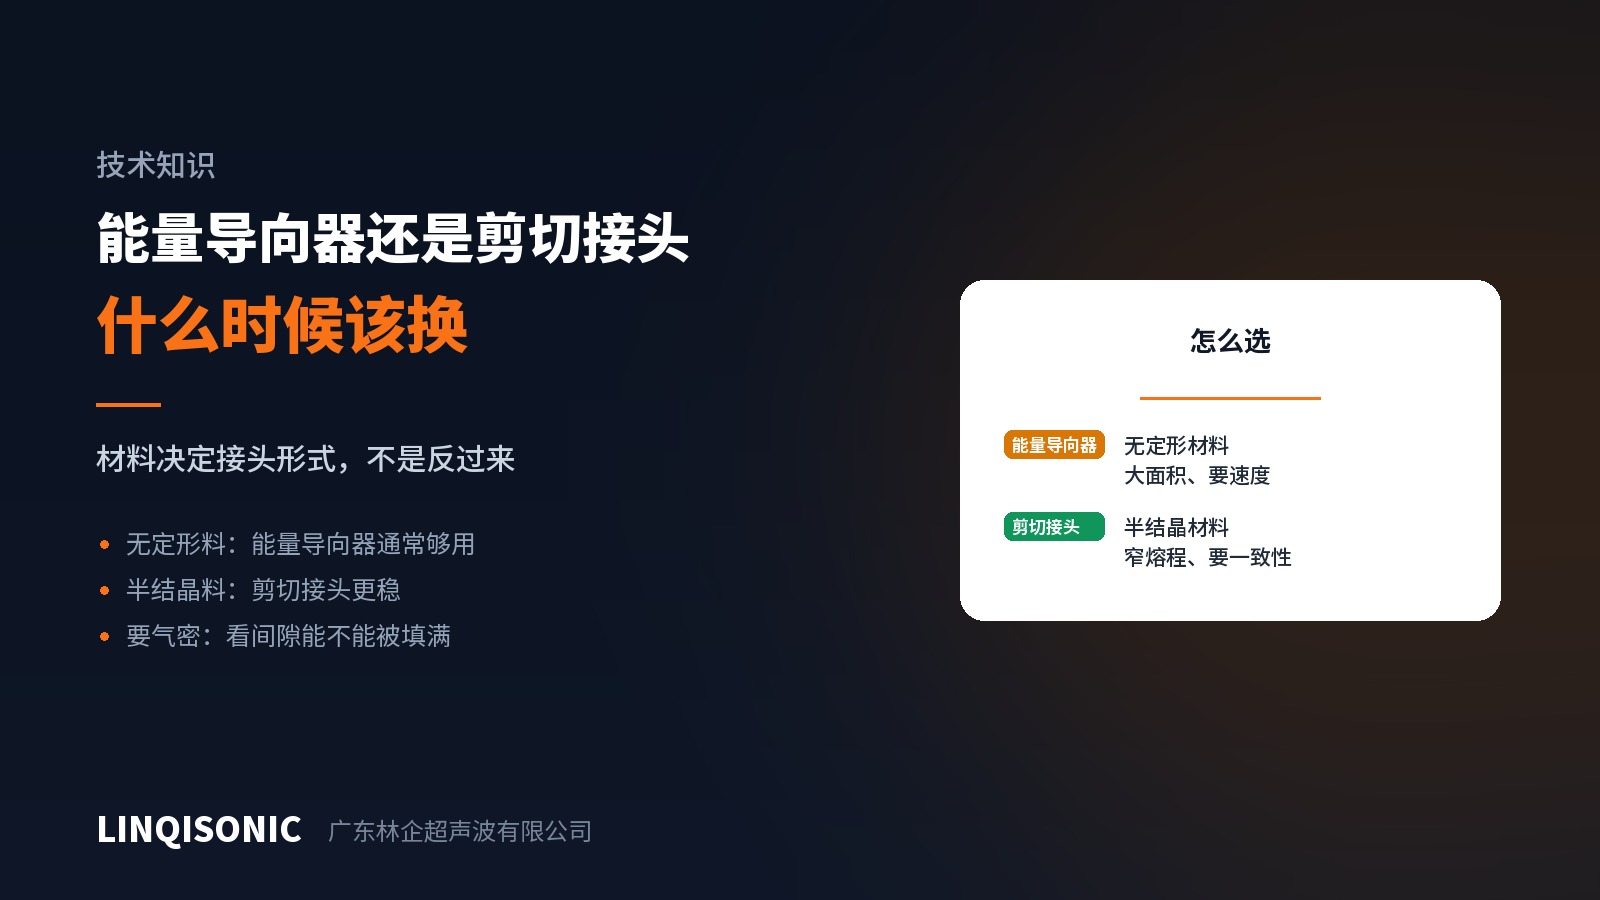
Có nhiều kiểu mối ghép trong hàn siêu âm, nhưng trong thực tế chỉ hai kiểu chiếm phần lớn: gờ dẫn năng lượng (energy director) và mối ghép cắt (shear joint). Chọn sai kiểu thì dù chỉnh thông số bao nhiêu cũng không bù lại được hoàn toàn.
Hai kiểu hoạt động theo cách khác hẳn nhau
Gờ dẫn năng lượng là một gờ tam giác chạy dọc mối ghép. Năng lượng tập trung tại đỉnh gờ, làm nó nóng chảy tức thì, rồi vật liệu nóng chảy lan ra lấp đầy khe hở. Đặc điểm của nó là nhanh — diện tích tiếp xúc nhỏ, khởi phát nhanh, rất hợp với diện tích hàn lớn.
Mối ghép cắt là kiểu lắp ghép có độ dôi giữa hai chi tiết. Hai thành bên cọ vào nhau, vùng nóng chảy tiến dần xuống dọc theo bề mặt lắp ghép, và vật liệu nóng chảy luôn nằm gọn bên trong mối ghép. Đặc điểm của nó là ổn định — quá trình nóng chảy diễn ra từ từ, không phụ thuộc vào một khoảnh khắc duy nhất nào.
Vật liệu quyết định
Nhựa vô định hình (ABS, PC, acrylic, PS) có khoảng hóa mềm rộng, chuyển từ mềm sang chảy một cách từ từ. Quá trình nóng chảy và chảy lan tức thời mà gờ dẫn năng lượng dựa vào rất dễ lặp lại trên các vật liệu này, nên dùng gờ dẫn năng lượng thường là đủ và nhanh hơn.
Nhựa bán tinh thể (nylon, PP, PE, POM, PBT, PEEK) có điểm nóng chảy xác định và khoảng nhiệt độ hẹp. Chúng giữ nguyên thể rắn cho tới khi đạt nhiệt độ, rồi chảy rất nhanh, gần như không có giai đoạn chuyển tiếp. Điều đó khiến khoảnh khắc nóng chảy tại đỉnh gờ rất khó lặp lại ổn định — trong cùng một lô, có chi tiết hàn ngấu hoàn toàn, có chi tiết lại không đủ.
Mối ghép cắt thay khoảnh khắc đó bằng một quá trình: ma sát tiếp diễn dọc bề mặt lắp ghép và vùng nóng chảy tiến đều, ít nhạy cảm với dao động nhỏ về thời gian và năng lượng. Với vật liệu bán tinh thể, hãy cân nhắc mối ghép cắt trước tiên — đây là một nguyên tắc đáng tin cậy.
Những yếu tố khác
Độ kín khí. Độ kín của gờ dẫn năng lượng phụ thuộc vào việc vật liệu nóng chảy có lấp kín toàn bộ đường mối ghép hay không; bất kỳ đoạn nào thiếu vật liệu đều là một đường rò. Mối ghép cắt tạo độ kín bằng một dải liên kết liên tục trên bề mặt lắp ghép, nhìn chung đáng tin cậy hơn.
Độ cứng vững của chi tiết. Mối ghép cắt đòi hỏi thành bên chịu được lực ngang sinh ra từ độ dôi; thành mỏng hoặc nhịp dài có thể bị bung ra ngoài. Khi đó đồ gá phải giữ chi tiết từ bên ngoài, hoặc thiết kế phải quay lại dùng gờ dẫn năng lượng.
Diện tích hàn. Diện tích mối ghép cắt tăng theo chiều sâu ăn khớp, và thời gian hàn cũng tăng theo. Với mối ghép rất lớn, thời gian chu kỳ có thể không đáng để đánh đổi.
Năng lực ép phun. Độ dôi của mối ghép cắt thường chỉ vài phần mười milimét, đòi hỏi khuôn chính xác và điều kiện ép phun ổn định. Nếu khuôn không giữ được dung sai đó, một giá trị đúng trên bản vẽ cũng sẽ không đạt được trong sản xuất.
Thứ tự làm việc trong thực tế
Khi gặp mối hàn yếu hoặc không ổn định, phản xạ đầu tiên thường là chỉnh thông số. Con đường nhanh hơn là trả lời hai câu hỏi trước:
Đây có phải nhựa bán tinh thể không? Nếu đúng, kiểu mối ghép có thể đã sai ngay từ đầu.
Vật liệu có gia cường sợi thủy tinh không? Nếu có, hiệu quả của gờ dẫn năng lượng giảm theo hàm lượng sợi, và mối ghép cắt lại một lần nữa đáng được cân nhắc.
Đổi kiểu mối ghép đồng nghĩa với sửa khuôn, và điều đó không rẻ. Nhưng nó thay đổi giới hạn trần; việc chỉnh thông số chỉ tìm được điểm tốt nhất bên dưới cái trần đó — và khi trần quá thấp thì tìm bao nhiêu cũng không đủ.
Hệ thống kích thước đầy đủ cho tám kiểu mối ghép cùng cơ sở lựa chọn nằm trong sổ tay thiết kế gờ dẫn năng lượng và mối ghép, tải tại trang tài liệu kỹ thuật. Thiết bị xem tại trang máy hàn siêu âm.
Gửi bản vẽ chi tiết tới 1427498429@qq.com, hoặc gọi +86 769 8202 9510 / +86 137 6001 0932.