
Lực hàn và biên độ đang chống lại nhau
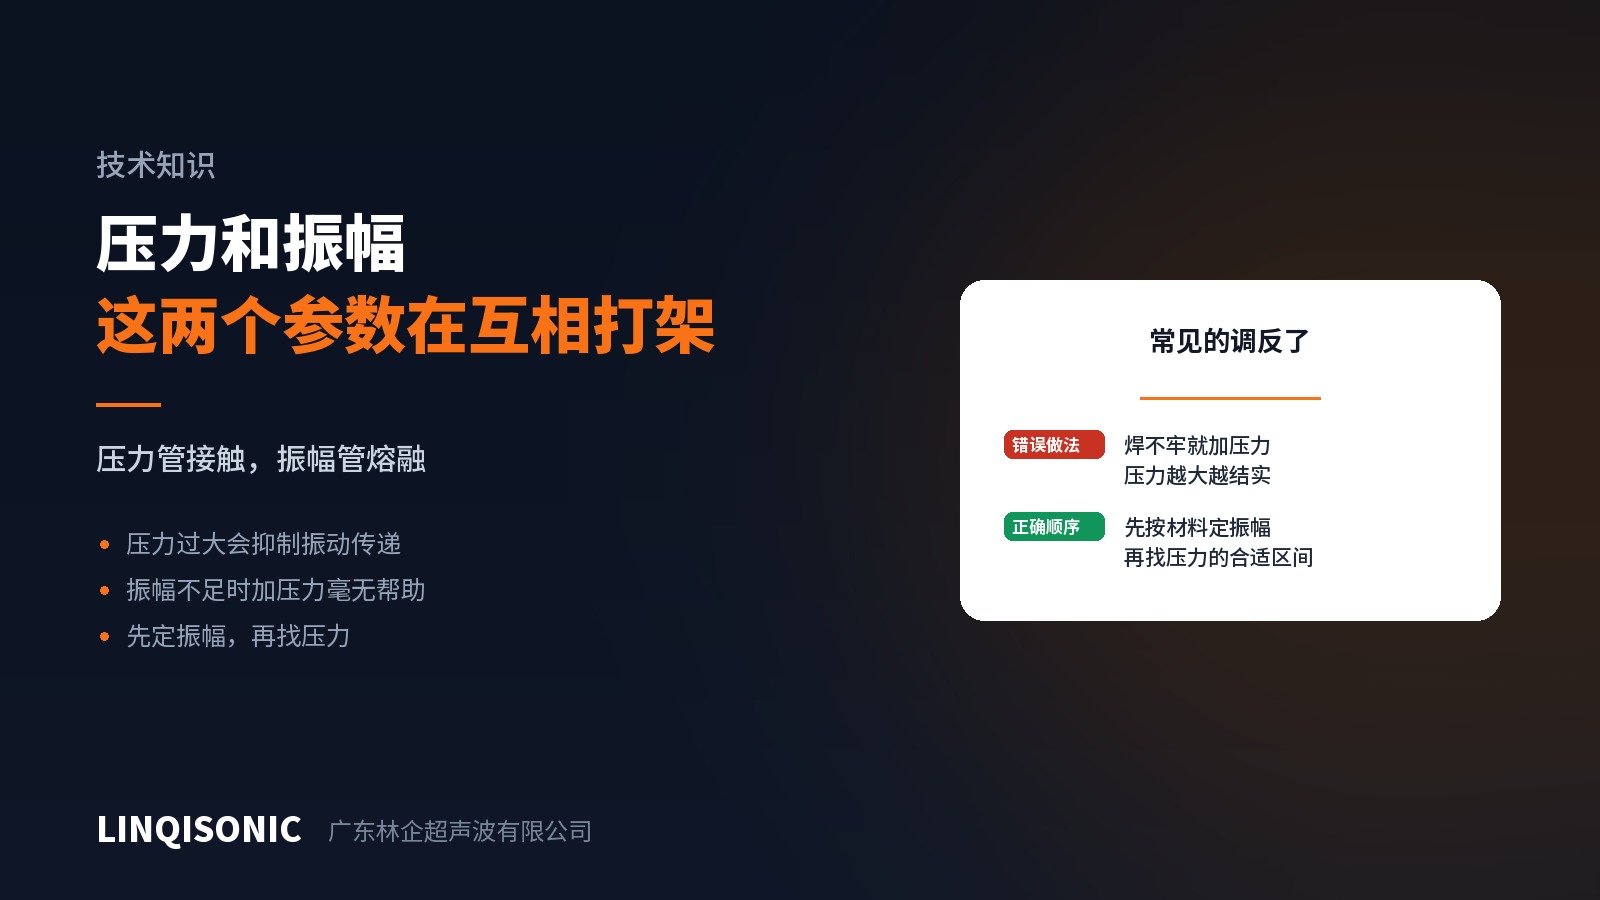
«Không hàn được thì tăng lực lên.» Đây là sai lầm phổ biến nhất tại hiện trường — và thường làm mọi việc tệ hơn.
Hai thông số làm hai việc khác nhau
Lực ép giữ hai bề mặt tiếp xúc với nhau và, khi vật liệu nóng chảy đã hình thành, làm chặt nó lại và lấp đầy khe hở. Bản thân lực ép không sinh nhiệt.
Biên độ tạo ra chuyển động tương đối qua bề mặt ghép và sinh nhiệt bằng ma sát. Nhiệt đến từ biên độ, không đến từ lực ép.
Sự phân biệt đó là nền tảng cho mọi điều còn lại.
Vì sao lực quá lớn lại tệ hơn
Dao động phải tới được bề mặt ghép và tạo ra trượt tương đối tại đó. Dưới lực ép quá lớn, hai bề mặt bị ép chặt tới mức chuyển động tương đối tại bề mặt ghép bị triệt tiêu — dao động vẫn tới nơi, nhưng bề mặt ghép không nhúc nhích được, và việc sinh nhiệt do ma sát trở nên kém hiệu quả.
Đồng thời, lực ép quá lớn đẩy phần vật liệu vừa nóng chảy ra khỏi mối ghép thành bavia. Vật liệu nóng chảy bị đẩy đi rồi thì còn lại càng ít để lấp đầy mối ghép.
Triệu chứng điển hình: sau khi tăng lực, vết hằn nặng hơn, bavia nhiều hơn, còn độ bền mối hàn thì không đổi hoặc thấp hơn.
Lực cũng không được quá nhỏ
Khi lực ép không đủ, hai bề mặt áp không khít và còn khe hở. Dao động tới được bề mặt ghép nhưng không vượt qua được — lớp không khí ở giữa cắt đứt đường truyền năng lượng. Thời gian hàn kéo dài rõ rệt, quá trình nóng chảy khởi phát chậm, hoặc không hàn được gì cả.
Và nếu vật liệu nóng chảy không được lực ép đủ lớn làm chặt lại, khi nguội bên trong mối ghép sẽ còn rỗ khí; chi tiết trông như đã hàn nhưng rò khi thử kín.
Thứ tự đúng
Thứ nhất, đặt biên độ theo vật liệu. Yêu cầu khác nhau đáng kể giữa các họ vật liệu, trong đó nhựa bán tinh thể và nhựa gia cường sợi thủy tinh cần nhiều hơn. Bước này quyết định mối hàn có làm được hay không — nó định ra giới hạn trần.
Thứ hai, tìm dải lực ép ở mức biên độ đó. Bắt đầu từ thấp rồi tăng dần, theo dõi thời gian hàn và chất lượng mối hàn. Có một dải làm việc: dưới dải đó thì quá trình nóng chảy khởi phát kém; trên dải đó thì bavia tăng lên mà độ bền thì không.
Thứ ba, và chỉ khi đó, mới chỉnh thời gian hoặc năng lượng. Nếu hai bước trên chưa xong thì bước này chỉ là bù đắp cho những vấn đề có từ trước.
Một cách chẩn đoán
Nếu tăng lực làm thời gian hàn ngắn lại và độ bền tăng lên — trước đó lực quá nhỏ và hai bề mặt áp không khít.
Nếu tăng lực gần như không đổi thời gian hàn nhưng bavia và vết hằn nhiều lên — đã vượt qua dải làm việc hữu ích, hãy lùi lại.
Nếu tăng lực làm thời gian hàn dài ra — lực đã rõ ràng quá lớn và chuyển động tại bề mặt ghép đang bị triệt tiêu.
Yêu cầu biên độ theo từng họ vật liệu nằm trong sổ tay tra cứu biên độ tại trang tài liệu kỹ thuật. Dải biên độ và khả năng kiểm soát lực ép của từng model có trên trang máy hàn siêu âm.