Linqi Ultrasonik haberleri, sektör trendleri ve teknik bilgiler ile güncel kalın
100 articles
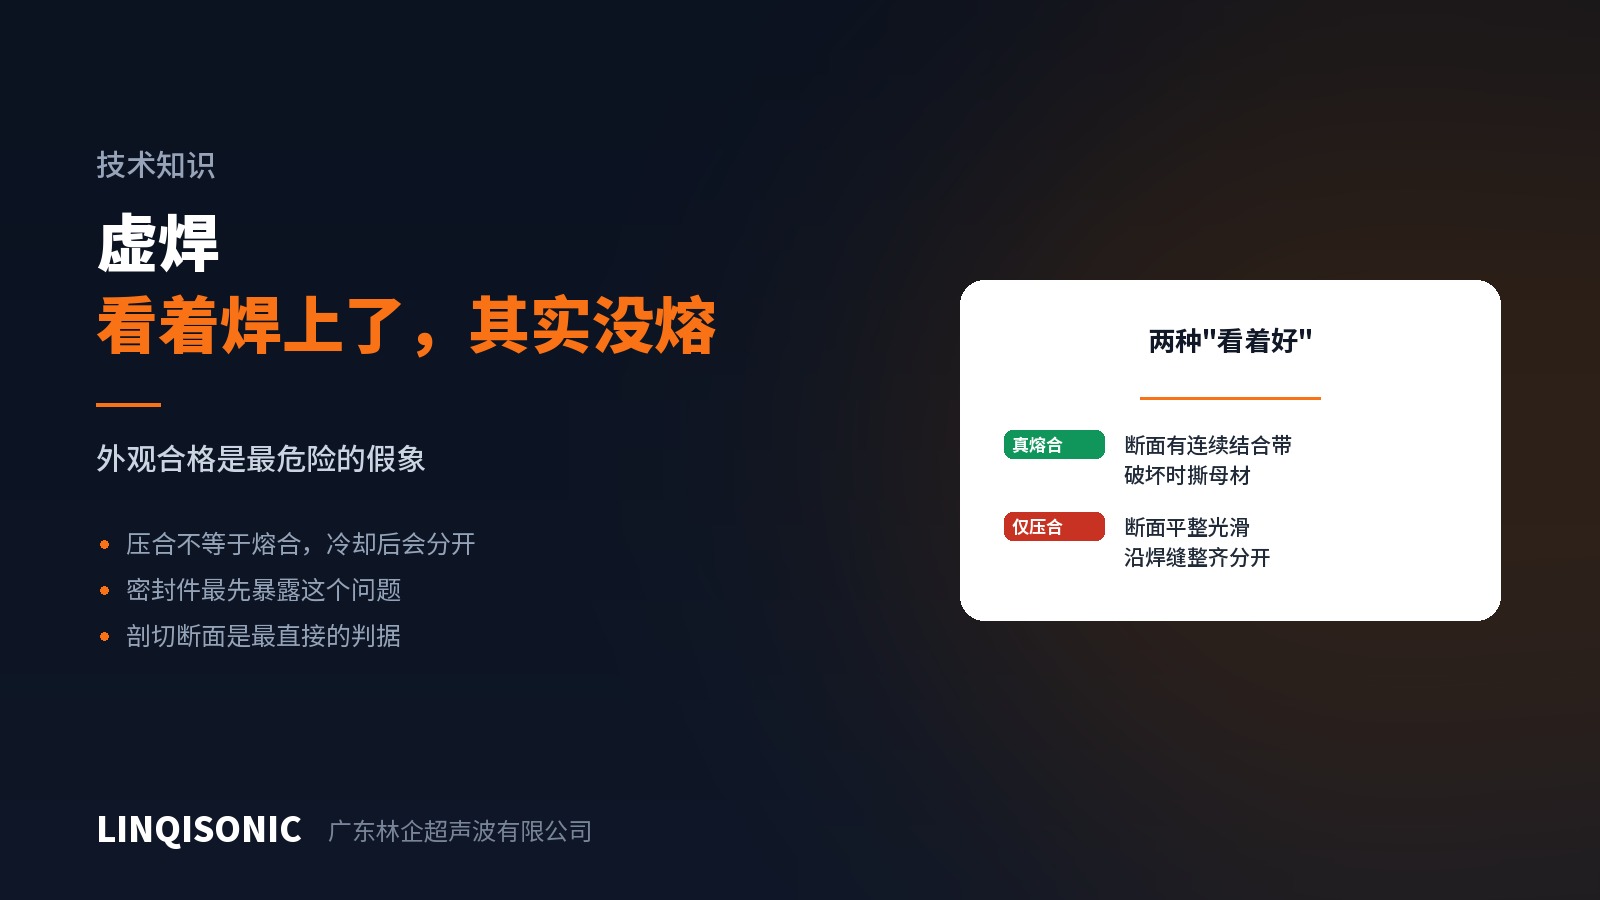
Birbirine bastırılmış olmak kaynaşmış olmak değildir. Soğuk kaynak kusursuz görünür ve baştan savma bir çekme testinden geçebilir, oysa moleküler bağ oluşmamıştır. Nasıl saptanır ve nasıl önlenir.
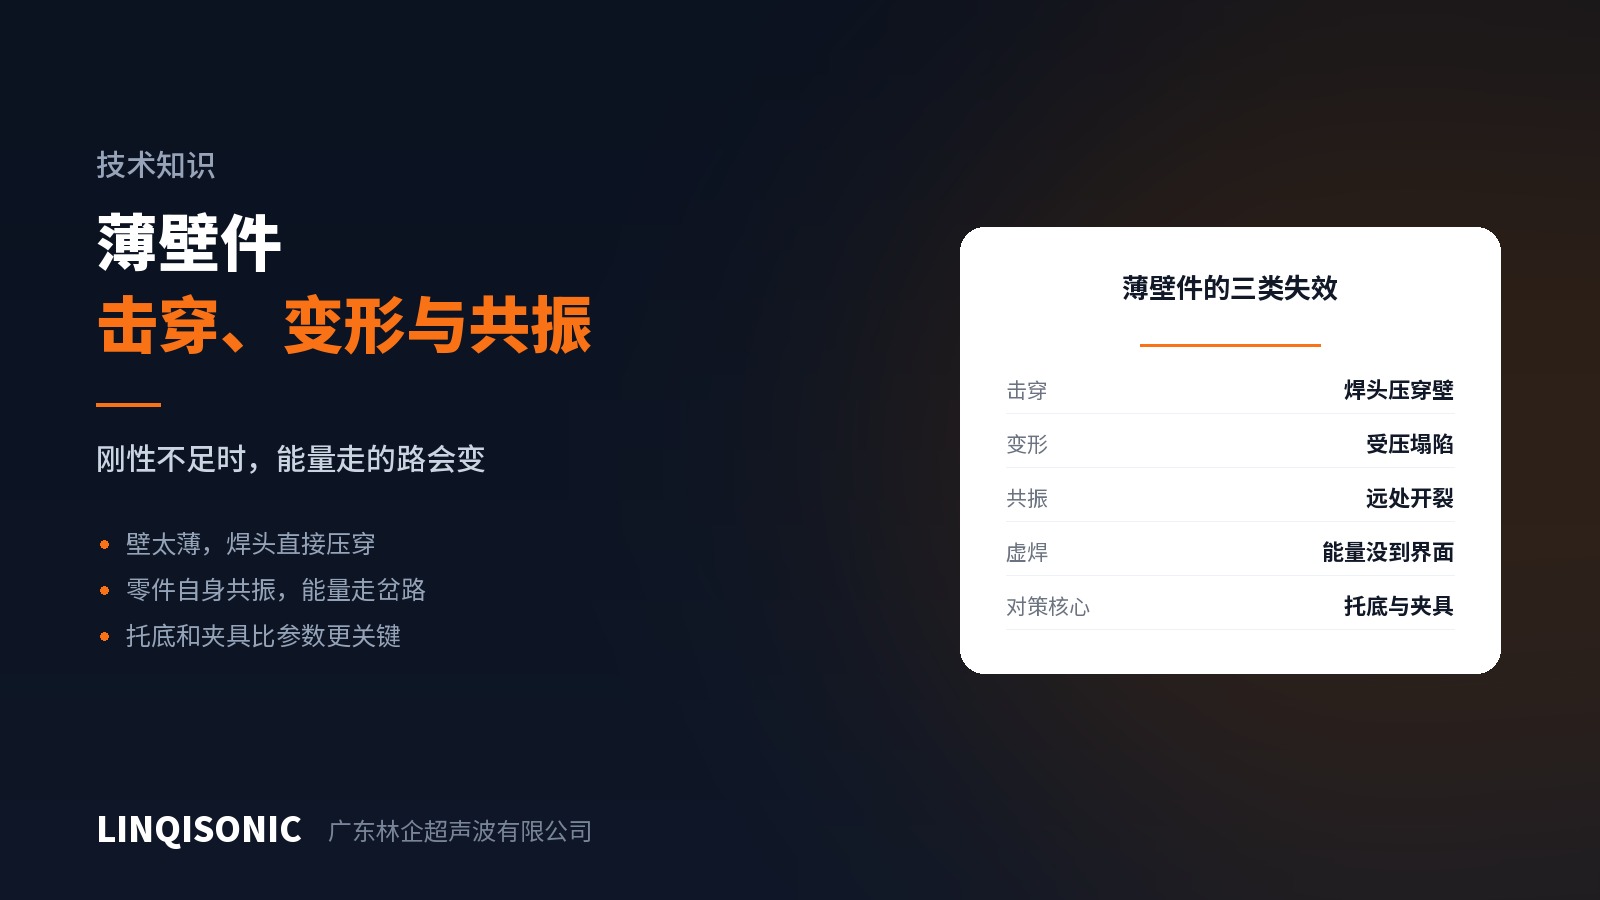
İnce cidarlarda rijitlik azdır, bu yüzden enerji istenmeyen yollara sapar: delip geçme, çökme ya da parçanın kendi rezonansı nedeniyle birleşimden uzakta çatlama.
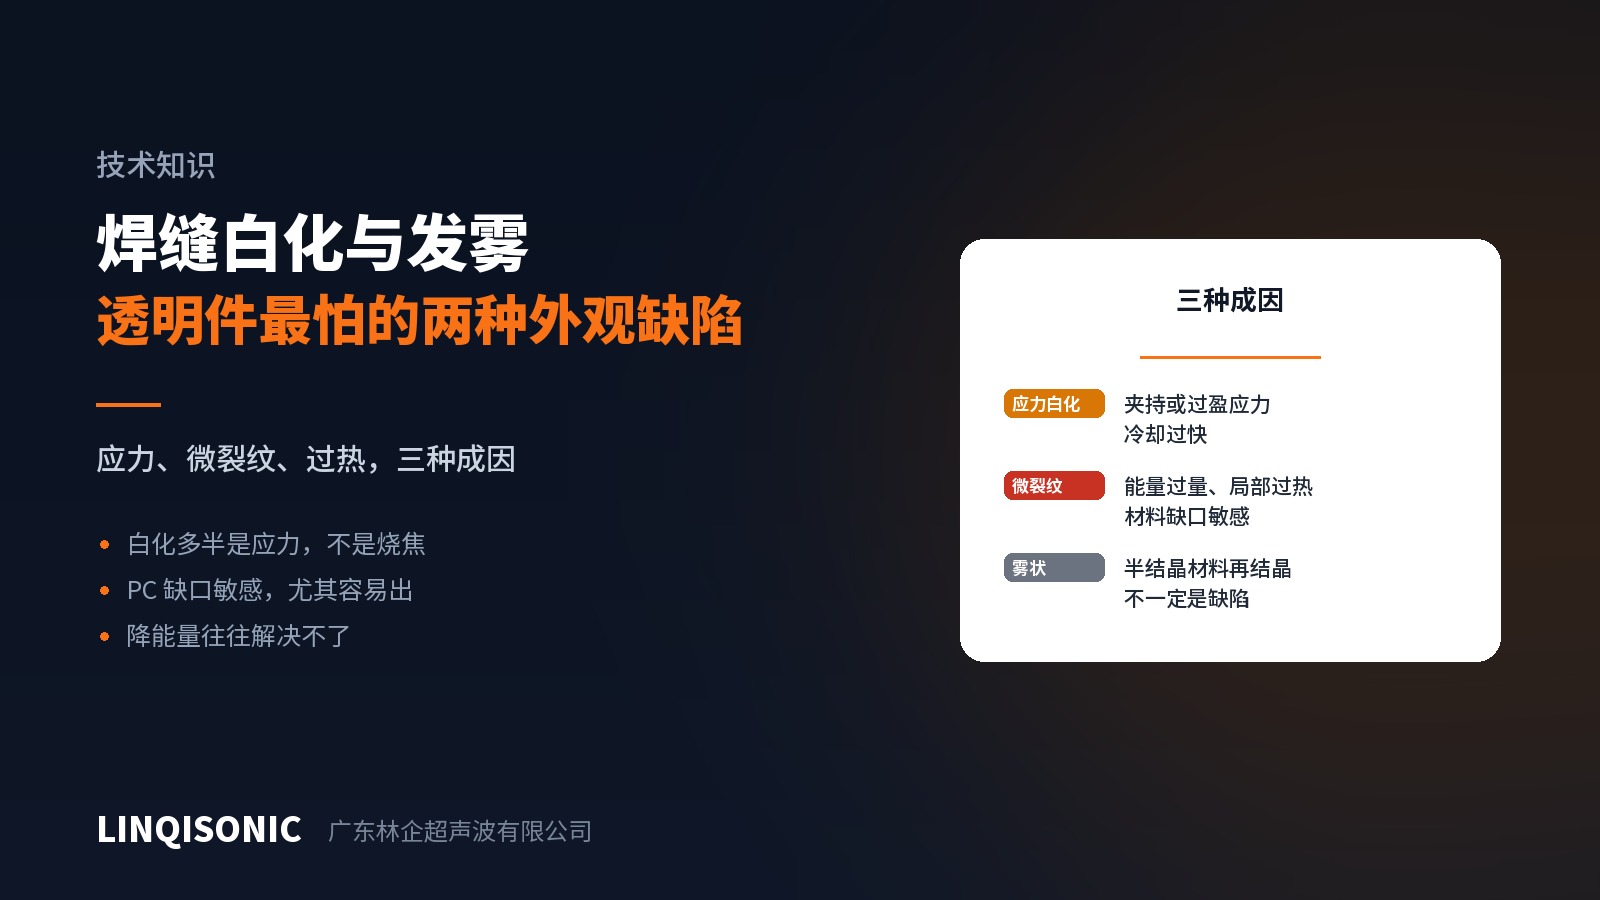
Beyazlama ve pusluluk en çok şeffaf parçalarda görünür. Üç ayrı nedeni vardır: gerilme beyazlaması, aşırı ısınmadan kaynaklanan mikro çatlaklar ve yeniden kristalleşme pusluluğu.
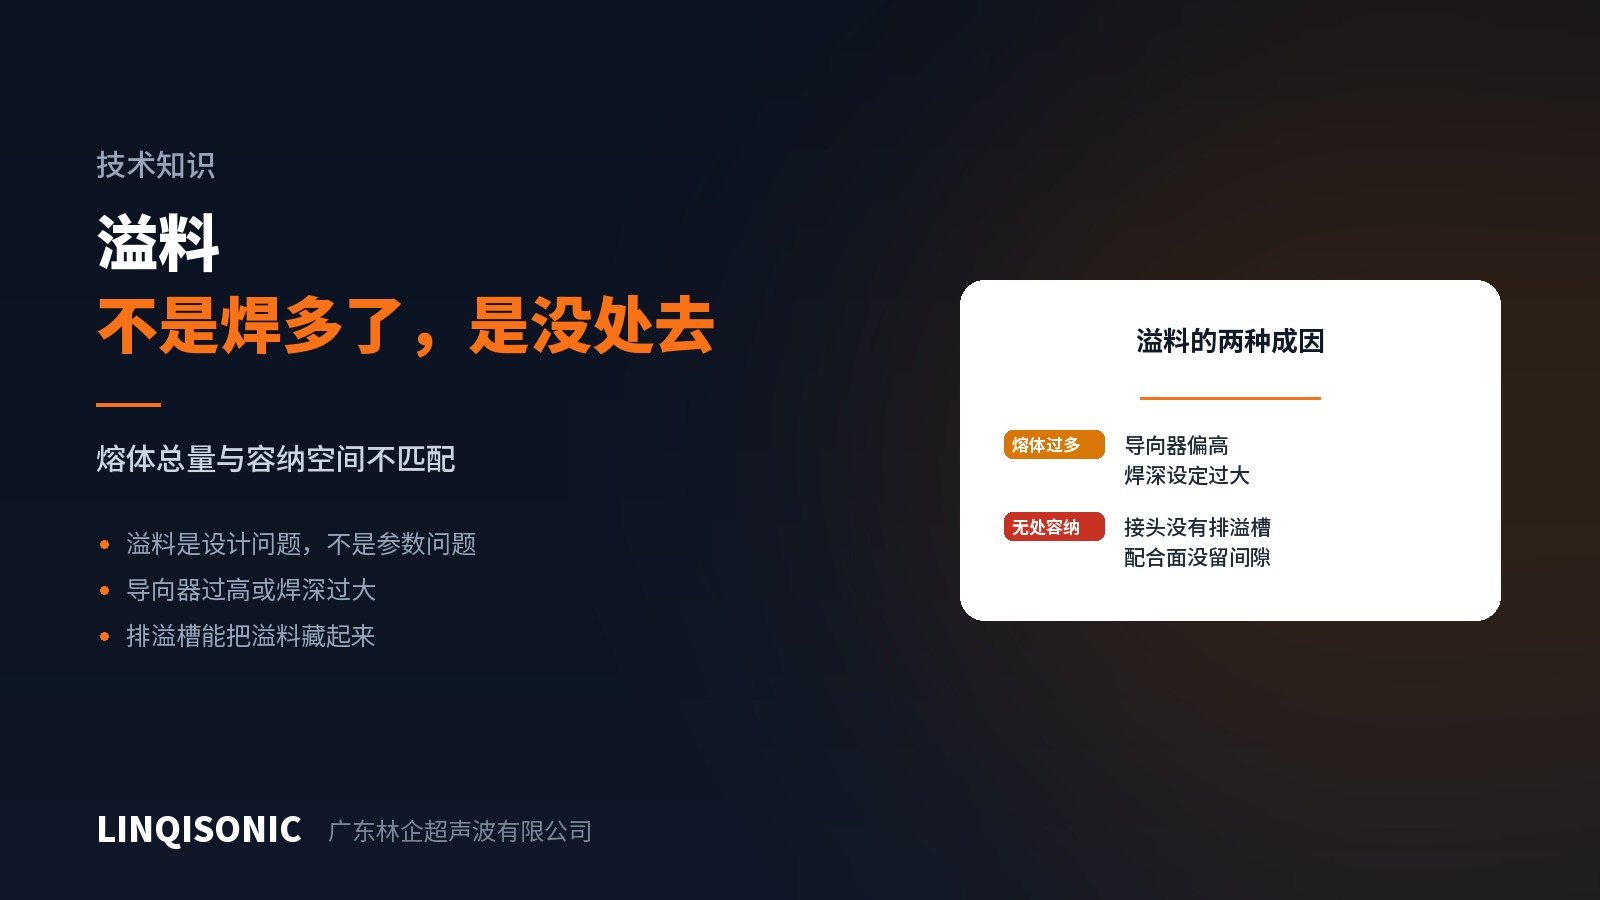
Çapak, birleşimin alabileceğinden fazla eriyik oluştuğu anlamına gelir. Bu genellikle parametre değil birleşim tasarımı sorunudur: yönlendirici yüksek, kaynak derin ya da çapak kanalı yok.
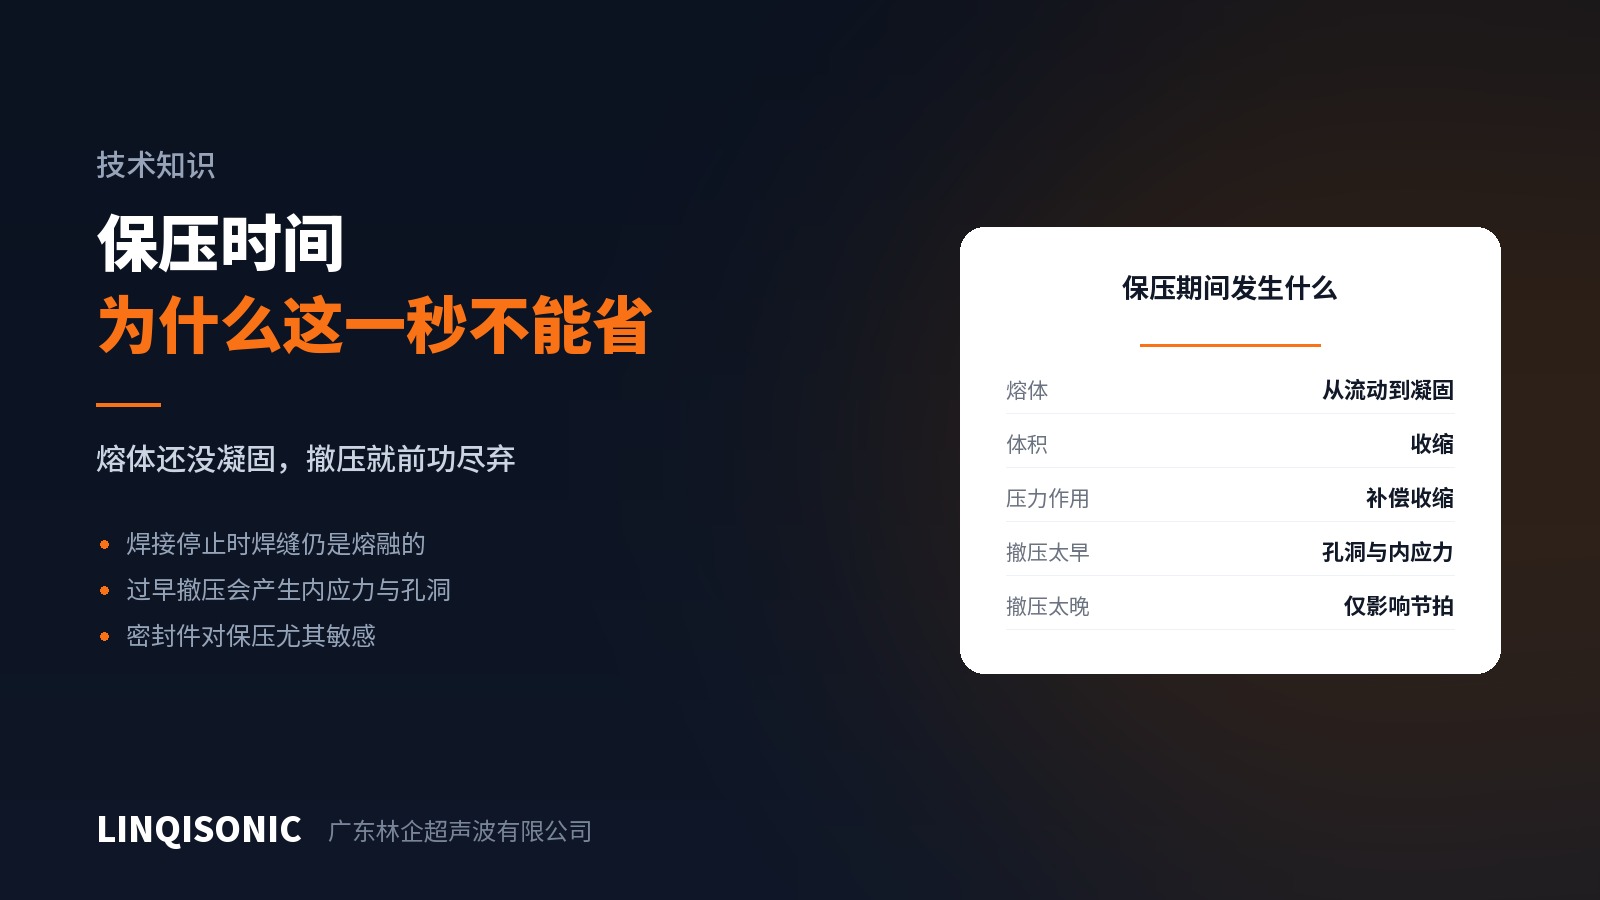
Ultrason durduğunda birleşim hâlâ erimiş hâldedir. Tutma sırasındaki kuvvet katılaşma çekmesini telafi eder. Kuvveti erken bırakmak boşluklar ve kilitlenmiş gerilme bırakır.
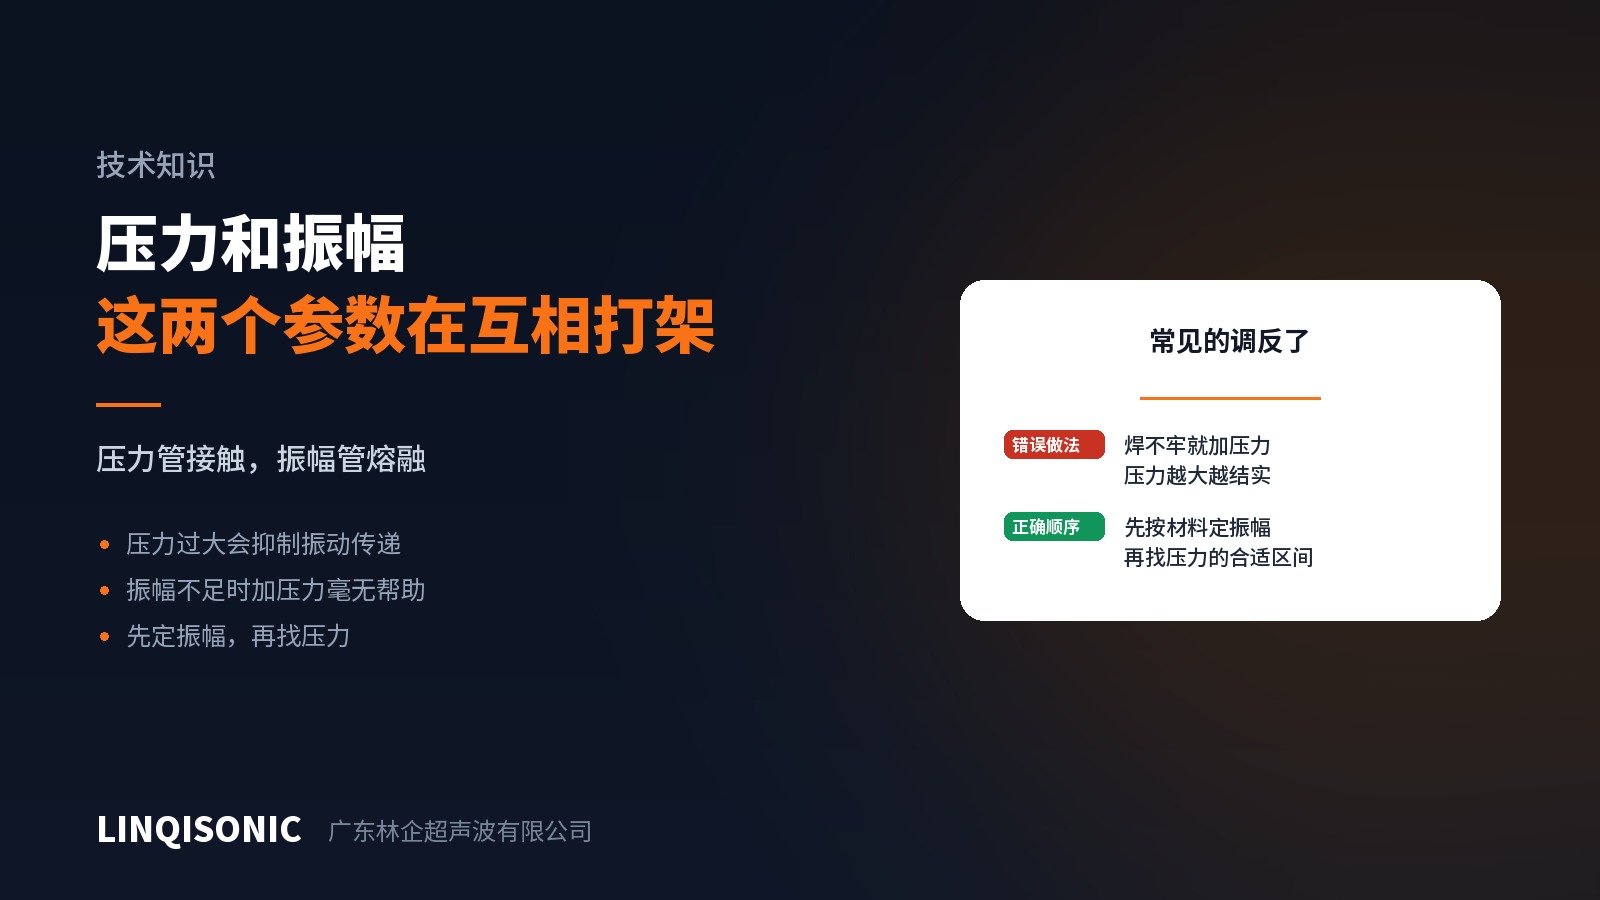
Kuvvet yüzeyleri temasta tutar; genlik ise onları eriten sürtünmeyi üretir. Aşırı kuvvet titreşimin kendisini bastırır. Önce genliği belirleyin, sonra kuvveti bulun.
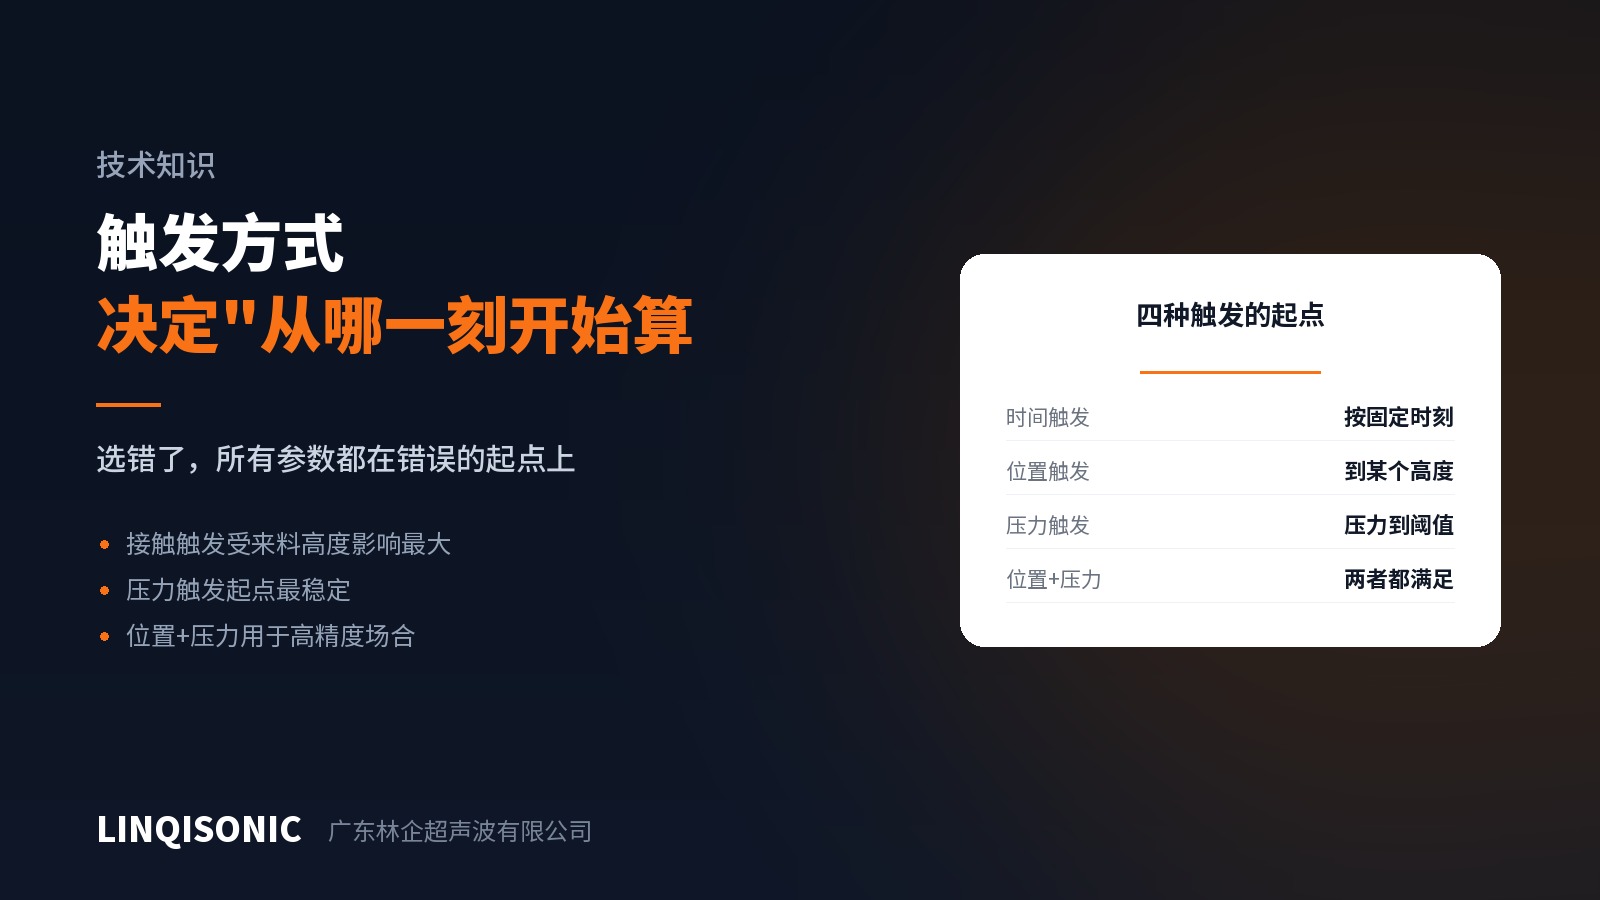
Tetikleme, ultrasonun ne zaman başlayacağını belirler. Kararsız bir başlangıç noktası tüm parametreleri kayan bir referansın üzerine oturtur. Süre, konum, kuvvet ve bileşik tetiklemenin karşılaştırması.
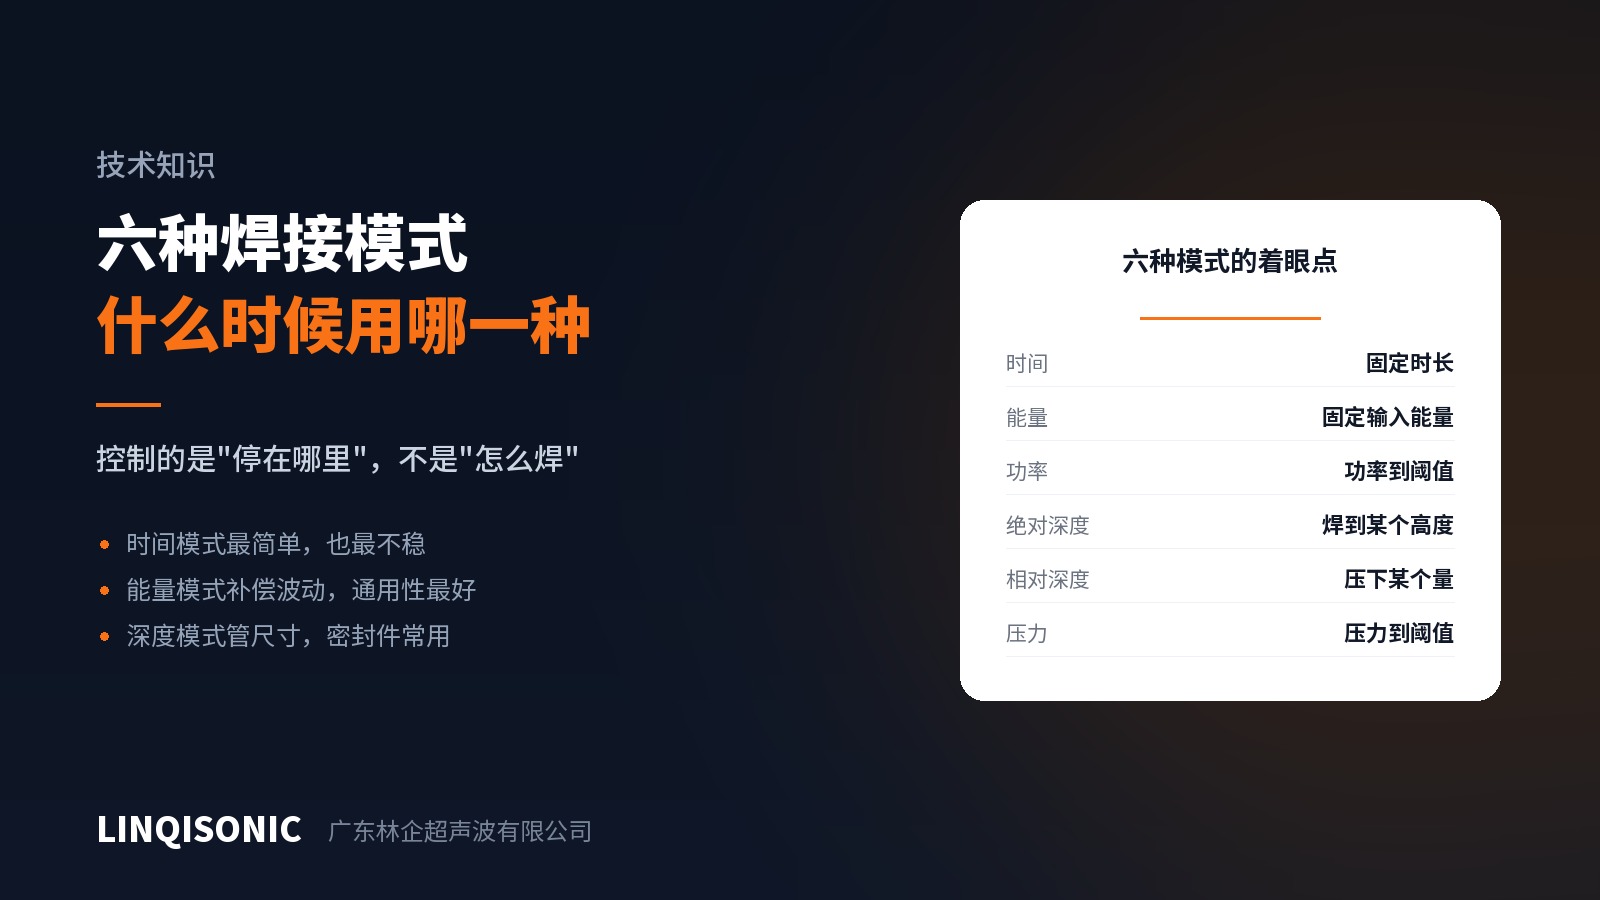
Kaynak modu, kaynağı neyin durduracağını belirler. Süre modu en basittir ama hiçbir şeyi telafi etmez; enerji modu genel amaçlı seçimdir; derinlik modları bitmiş ölçüyü denetler.
Yapıştırıcı yabancı bir madde katar; beraberinde kalıntı, biyouyumluluk ve kürlenme kontrolü gelir. Ultrasonik kaynak ise ürünün kendi malzemesidir.