
Tutma Süresi: O Fazladan Saniye Neden Atlanamaz
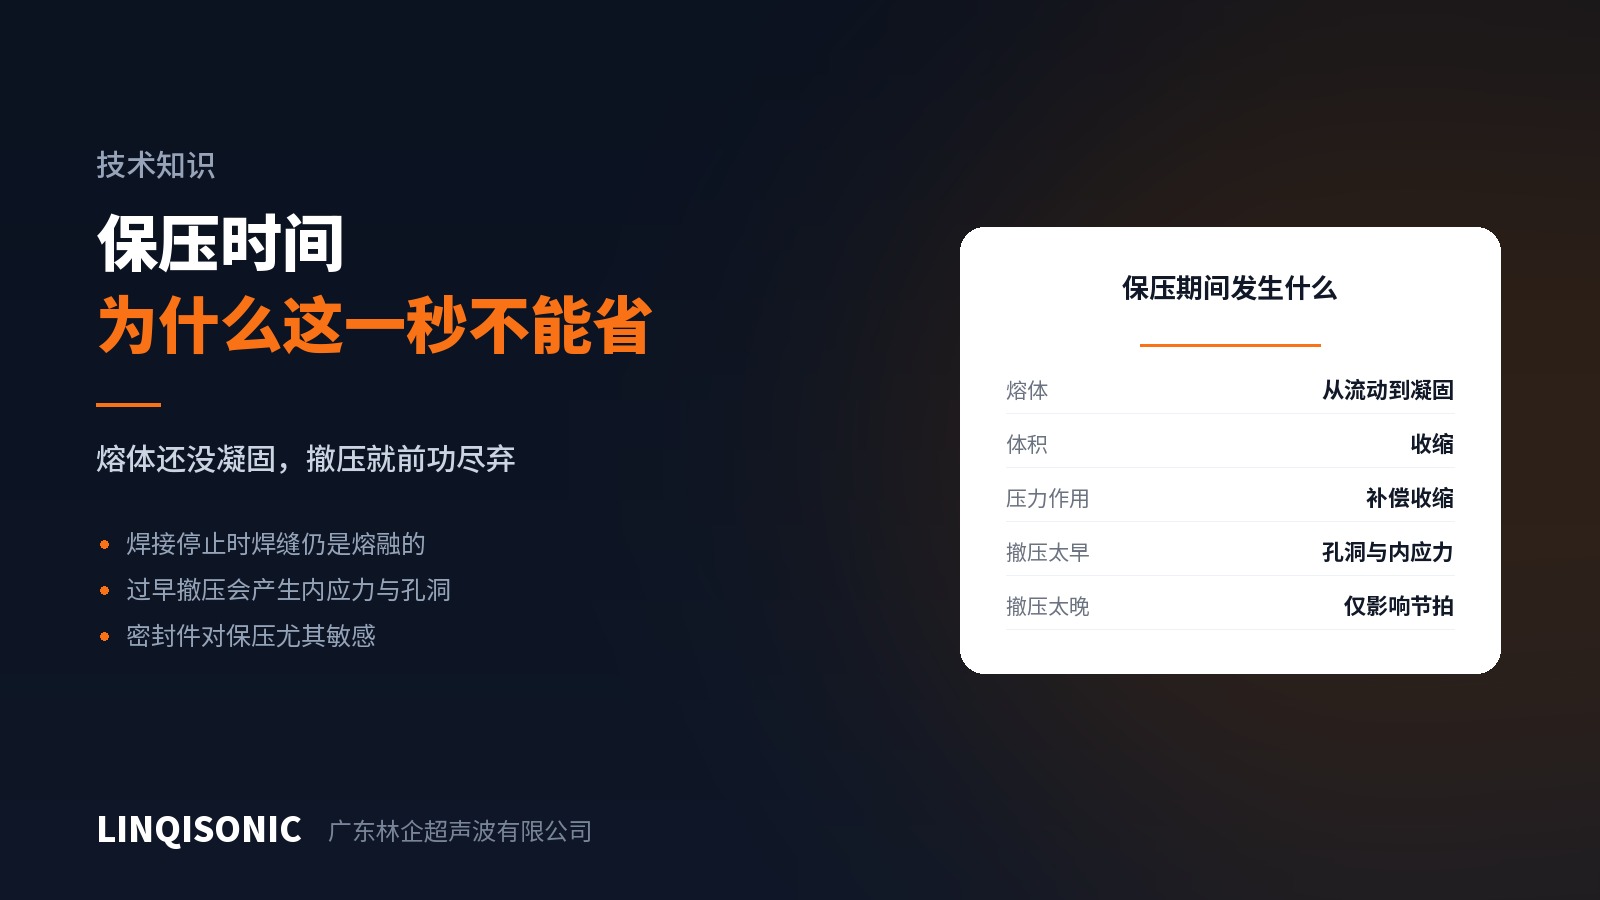
Çevrim süresi baskı altındayken kesilen ilk parametre tutma süresidir. Bu genellikle bir hatadır.
Ultrason durduğunda birleşim hâlâ sıvıdır
Ultrason bittiğinde kaynağın tamamlandığı yaygın olarak varsayılır. Gerçekte o anda birleşim erimiş hâldedir ve dayanımı sıfıra yakındır.
Sonraki birkaç yüz milisaniyede üç şey olur: eriyik soğur, katılaşmaya başlar ve çeker. Tutma süresi, bu süreç boyunca kuvvetin uygulanmaya devam etmesi, yüzeylerin bir arada tutulması ve çekmenin telafi edilmesi için vardır.
Kuvvet erken bırakılırsa ne olur
Birleşimin içinde boşluklar oluşur. Katılaşan eriyik büzülür ve sürekli bir kuvvet olmadan bu büzülmenin bıraktığı hacim boşluk hâline gelir. Dışarıdan hiçbir şey görünmez, ama sızdırmazlık ve dayanım tam orada kaybedilir.
Gerilme kilitlenir. Katılaşma sırasında yüzeyler kayar ya da geri yaylanırsa ortaya çıkan birleşim artık gerilme taşır. Normal kullanımda görünmez ve ısıl çevrim, düşme yükü ya da sürekli yük altında çatlak başlangıç noktası olur.
Parça geri yaylanır. Plastik parçalar kaynak kuvveti altında elastik olarak şekil değiştirir; kuvveti çok erken bırakırsanız geri dönen parça, henüz sertleşmemiş bağın bir bölümünü koparır. Bu en çok ince cidarlarda ve uzun açıklıklarda görülür.
Daha uzun tutma nerede gerekir
Kalın kesitlerde — daha çok eriyik, daha yavaş soğuma.
Yarı kristalin reçinelerde — naylon, POM ve PP katılaşırken amorf türlerden daha çok çeker ve tutmaya daha duyarlıdır.
Sızdırmaz parçalarda — telafi edilmeyen her çekme olası bir kaçak yoludur.
Geniş kaynak alanlarında — toplam ısı daha fazladır ve dağılması daha uzun sürer.
Esnek parçalarda — geri yaylanma daha büyüktür; kuvvet birleşim gerçekten sertleşene kadar tutulmalıdır.
Yeterli olup olmadığı nasıl anlaşılır
Tutma süresini kademeli kısaltın ve sorunların başlangıcını izleyin — bunlar genellikle ortalama dayanımın düşmesi olarak değil, önce sızdırmazlık arızaları ya da dayanımdaki saçılımın artması olarak görünür. Saçılım, sorunu ortalamadan daha erken gösterir.
Diğer yöntem bir numuneyi kesip birleşimi incelemektir. Yetersiz tutma, kesit yüzeyinde boşluklar ya da tam bağ kurmamış bölgeler olarak görünür.
İlgili bir işlev
Bazı makineler ek darbe sunar — tutma aşamasında kısa bir ilave ultrason darbesi. Bu, eriyik katılaşmaya başlarken az miktarda enerji ekler ve bazı malzemelerde bağı iyileştirebilir. Evrensel değildir: yanlış uygulandığında zaten katılaşmış malzemeyi yeniden eritir, dolayısıyla her durum için ayrıca doğrulanmalıdır.
Makinelere göre tutma kontrolü ve ek darbe ultrasonik kaynak makinesi sayfalarındadır. Malzemeyi ve et kalınlığını 1427498429@qq.com adresine gönderin ya da +86 769 8202 9510 / +86 137 6001 0932 numaralarını arayın.