
Soğuk Kaynak: Birleşmiş Görünür, Ama Hiçbir Şey Kaynaşmamıştır
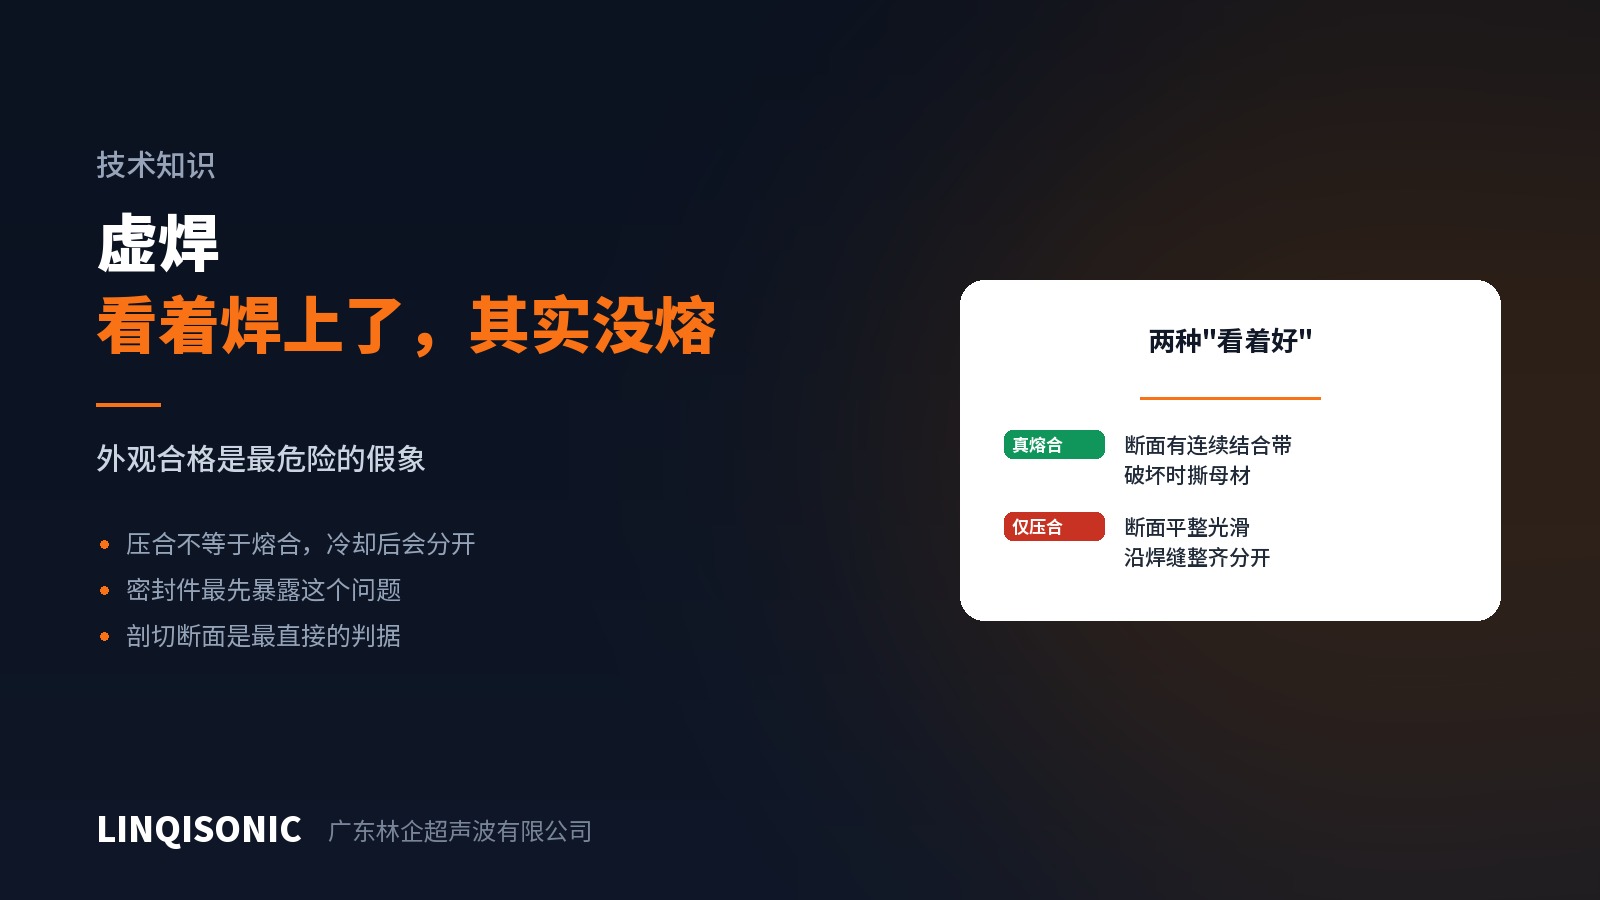
En sorunlu kaynak kusurları görünenler değildir. En sorunlu olanlar görünmeyenlerdir.
Soğuk kaynak kusursuz görünür, ölçüsünü tutar ve elle yapılan baştan savma bir çekmeye dayanabilir. Ancak birleşim yüzeyinde moleküler bağ oluşmamıştır — iki yüzey yalnızca birbirine bastırılmıştır.
Nasıl oluşur
Ultrasonik kaynak, birleşim yüzeyinin erimesini ve iki taraftaki zincirlerin birbirine yayılıp dolanarak sürekli bir yapı oluşturmasını gerektirir. Bu zincirin herhangi bir halkasını koparın, sonuç yalnızca temastır:
Yetersiz enerji — birleşim yüzeyi yumuşar ama hiç erimez; yumuşayan malzeme kuvvet altında biçim alır ve hiçbir şey kaynaşmamışken kusursuz kapanmış görünür.
Enerjinin birleşim yüzeyine hiç ulaşmaması — aşırı uzak alan sönümlemesi, yetersiz parça rijitliği ya da destek veremeyen bir fikstür; enerji yolda dağılır.
Yüzeylerin paralel olmaması — bir taraf kaynaşırken diğeri yalnızca bastırılmıştır. Zorla açıldığında yüzeyin yarısı kaynaşma izleri gösterir, yarısı pürüzsüzdür.
Uyumsuz malzemeler — farklı reçineler karışmıyorsa ne kadar kaynak yapılırsa yapılsın temastan öteye geçilmez.
Nasıl saptanır
Kesip inceleyin. En doğrudan ve en güvenilir yöntem. Gerçekten kaynaşmış bir birleşim sürekli bir bağ bandı gösterir ve koptuğunda ana malzemeyi yırtarak pürüzlü bir yüzey bırakır. Soğuk kaynak birleşim hattı boyunca temiz biçimde ayrılır ve yüzeyi düzgündür.
Sızdırmazlık testi. Soğuk kaynaklar önce sızdırmaz parçalarda ortaya çıkar; yalnızca bastırılmış bir arayüz neredeyse her zaman sızdırır.
Dayanımdaki saçılımı izleyin. Soğuk kaynaklı parçalar çok dağınık kopma yükleri verir — bazıları kabul edilebilir, bazıları çok düşük. Ortalama hâlâ yeterli görünürken standart sapma büyüyor olabilir. Bu, ortalamadan daha erken bir işarettir.
Isıl çevrim ya da yaşlandırma. Yalnızca bastırılmış bir arayüz, iki taraf farklı büzüldükçe ayrılır. Soğuk kaynaklar ısıl çevrimden sağ çıkmaz.
Nasıl önlenir
Olay sonrası numune almanın yerine proses izlemeyi koyun. En etkili önlem. Gerçek kaynaşma ile salt temas kaynak eğrisinde farklı görünür — erime başladığında güç karakteristik biçimde değişir ve kaynak sonrası derinlik farklıdır. Enerji, güç ve kaynak sonrası derinliğe birlikte sınır koyun; soğuk kaynak oluştuğu anda yakalanır.
Tek bir büyüklüğe güvenmeyin. Yalnızca kaynak sonrası derinliği izlerseniz ezilmiş bir parça ile kaynaşmış bir parça aynı yüksekliği verebilir; yalnızca enerjiyi izlerseniz yanlış yere giden enerji, hedefe ulaşan enerjiyle karışabilir. Güvenilirliği sağlayan şey büyüklüklerin çapraz denetimidir.
Periyodik tahribatlı numune kontrolünü sürdürün. İzleme ne kadar iyi olursa olsun kaynaşmayı doğrulamak için numune kesmek gereklidir — özellikle malzeme, takım ya da vardiya değişiminden sonra.
Bir uyarı
Soğuk kaynaklar çoğu zaman kurulum sırasında en iyi görünümü kovalarken devreye girer — çapağı ve izi yok etmek için enerji adım adım düşürülür ve hiçbir şeyin görünmediği noktaya gelinir; o nokta sıklıkla kaynaşma eşiğinin altındadır.
Görünüm ile kaynaşma ayrı ölçütlerdir ve ayrı ayrı doğrulanmalıdır.
Makinelere göre çok boyutlu izleme ultrasonik kaynak makinesi sayfalarında açıklanmıştır. Kesit fotoğraflarını ve proses verilerini 1427498429@qq.com adresine gönderin ya da +86 769 8202 9510 / +86 137 6001 0932 numaralarını arayın.