
Altı Ultrasonik Kaynak Modu ve Hangisinin Ne Zaman Kullanılacağı
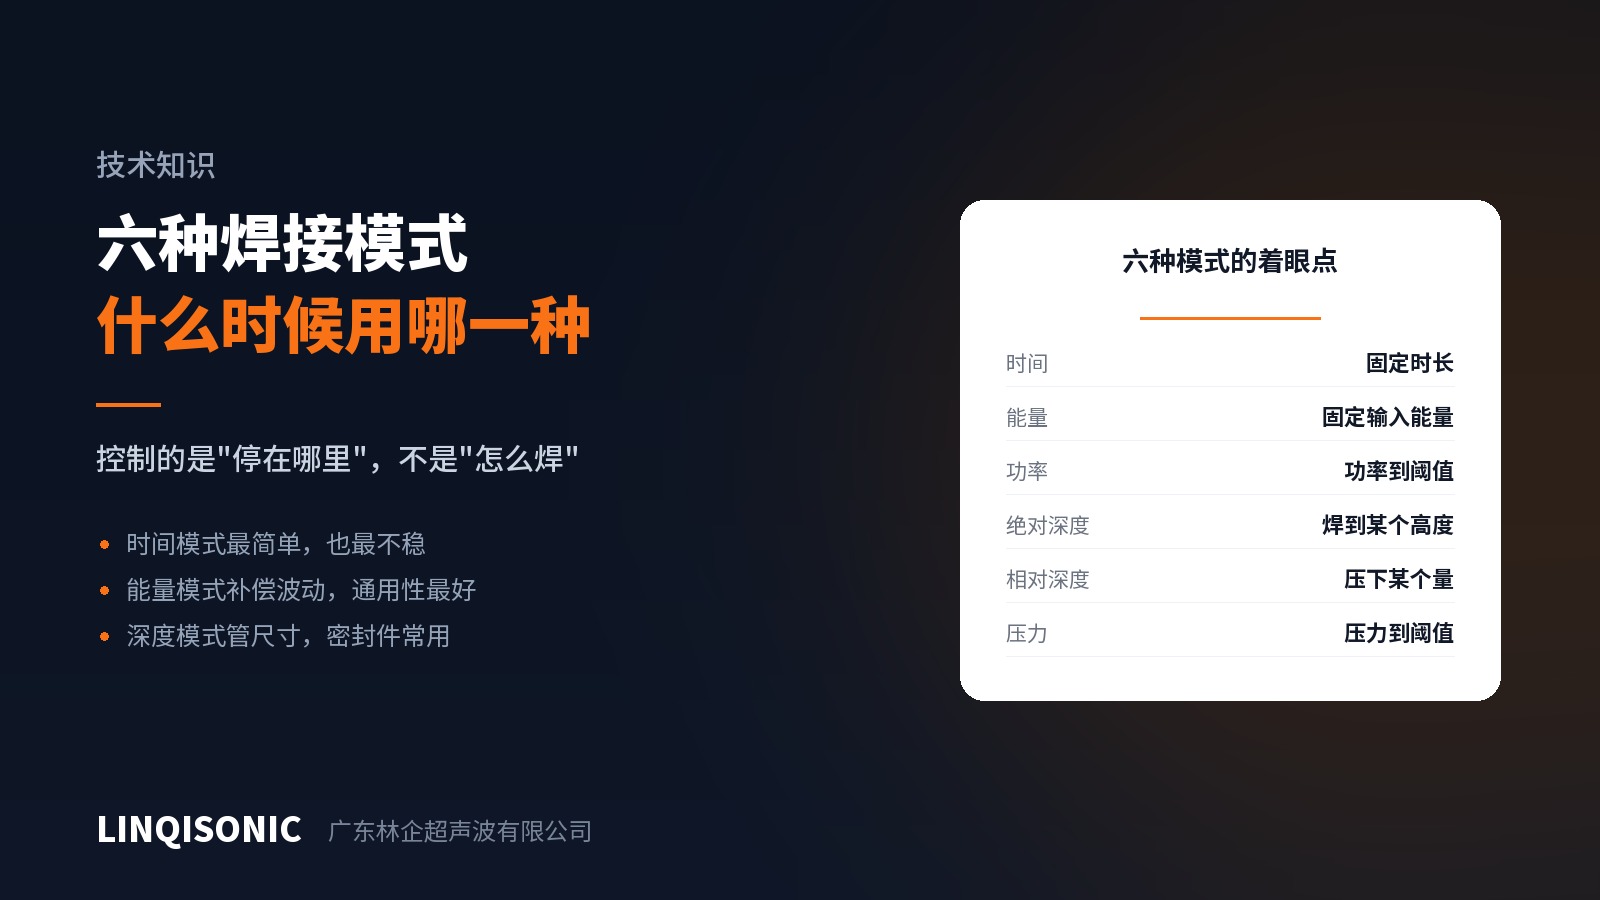
Ultrasonik kaynak makineleri tipik olarak altı mod sunar: süre, enerji, güç, mutlak derinlik, bağıl derinlik ve kuvvet. Bunların denetlediği şey kaynağın nasıl yapıldığı değil, kaynağın hangi koşulda duracağıdır. Yanlış seçim yapılırsa aynı makine belirgin biçimde daha kötü çalışır.
Süre modu
Bir kaynak süresi tanımlanır; süre dolduğunda makine durur. Kurulumu en basit olan moddur.
Sorun şu ki bu mod hiçbir şeyi telafi etmez. Gelen malzeme incelmiş, hava basıncı biraz düşmüş, sonotrot biraz aşınmış olabilir — birleşim yüzeyine gerçekte ulaşan enerji değişir, ama makine yine tanımlanan süre boyunca kaynak yapar. Seri üretimde verim sorunlarına ilk yol açan şey genellikle süre modudur.
Uygun olduğu yerler: basit parçalar, kararlı gelen malzeme, gevşek toleranslar — ya da bir çalışma aralığı bulmak için ilk denemeler.
Enerji modu
Bir kaynak enerjisi tanımlanır; kümülatif giriş bu değere ulaştığında makine durur.
Bu, en genel kullanışlı moddur. Ne kadar enerji girdiğini izlediğinden malzemedeki ya da koşullardaki küçük değişimler çevrimin kendiliğinden uzayıp kısalmasıyla soğurulur. Uygulamaların çoğunda varsayılan mod süre değil enerji olmalıdır.
Güç modu
Kaynak gücü bir eşiğe ulaştığında durur. Güç anlık yükü yansıtır ve kaynak boyunca önce yükselir sonra düşer — erime başladıkça tırmanır, eriyik katmanı empedansı değiştirdikçe düşer.
Uygun olduğu yerler: belirli bir eriyik durumunun yakalanması gereken durumlar ya da başka bir modun yanında ikincil ölçüt olarak.
Mutlak ve bağıl derinlik
Bu modlar ölçüleri doğrudan denetler ve sızdırmaz birleşimlerle ölçüye duyarlı montajlarda olağan seçimdir.
Mutlak derinlik — tanımlı bir toplam yükseklikte durur. Bitmiş yüksekliği denetler; yükseklik toleransı olan montajlara uygundur.
Bağıl derinlik — temas noktasından belirli bir mesafe ilerleyip durur. Ne kadar malzemenin eritildiğini denetler; kaynaşan hacmin kendisinin önemli olduğu durumlara uygundur.
Fark, referans noktasındadır. Mutlak derinlik makinenin sabit sıfır noktasını referans alır; dolayısıyla gelen parçaların yükseklik toleransı tümüyle kaynak derinliğine aktarılır. Bağıl derinlik her parçanın gerçek temas noktasını referans alır ve bu değişkenliği soğurur. Gelen yükseklik değişkense bağıl derinlik daha güvenilirdir.
Kuvvet modu
Kaynak kuvveti tanımlı bir değere ulaştığında durur. Daha az kullanılır; esasen son sıkıştırma durumunun tanımlandığı yerlerde tercih edilir.
Seçim
Pratik bir sıra:
Bitmiş ölçünün toleransı varsa → önce derinlik modu; gelen yükseklik değişkense bağıl derinlik;
Kaynaşan hacim tutarlı olmalı ve ölçüler kritik değilse → enerji modu;
Deneme aşaması, aralık arayışı → süre modu, sonra enerji ya da derinliğe geçiş;
Üretim → hangi mod kullanılırsa kullanılsın diğer büyüklüklere de izleme sınırları tanımlayın.
Son madde en önemlisidir. Enerji modunda kaynak yaparken kaynak sonrası derinliği yine izleyin; derinlik modunda kaynak yaparken enerjiyi yine izleyin. Tek bir büyüklük üzerinden denetim ve değerlendirme, hata yakalama yeteneğinden vazgeçmek demektir — tam kaynaşmış bir parça ile ezilmiş bir parça aynı son yüksekliği verebilirken enerjileri çok farklı olabilir.
Makinelere göre modlar ve izleme büyüklükleri ultrasonik kaynak makinesi sayfalarındadır. Parça çizimlerini ve toleransları 1427498429@qq.com adresine gönderin ya da +86 769 8202 9510 / +86 137 6001 0932 numaralarını arayın.