Linqi Ultrasonik haberleri, sektör trendleri ve teknik bilgiler ile güncel kalın
100 articles
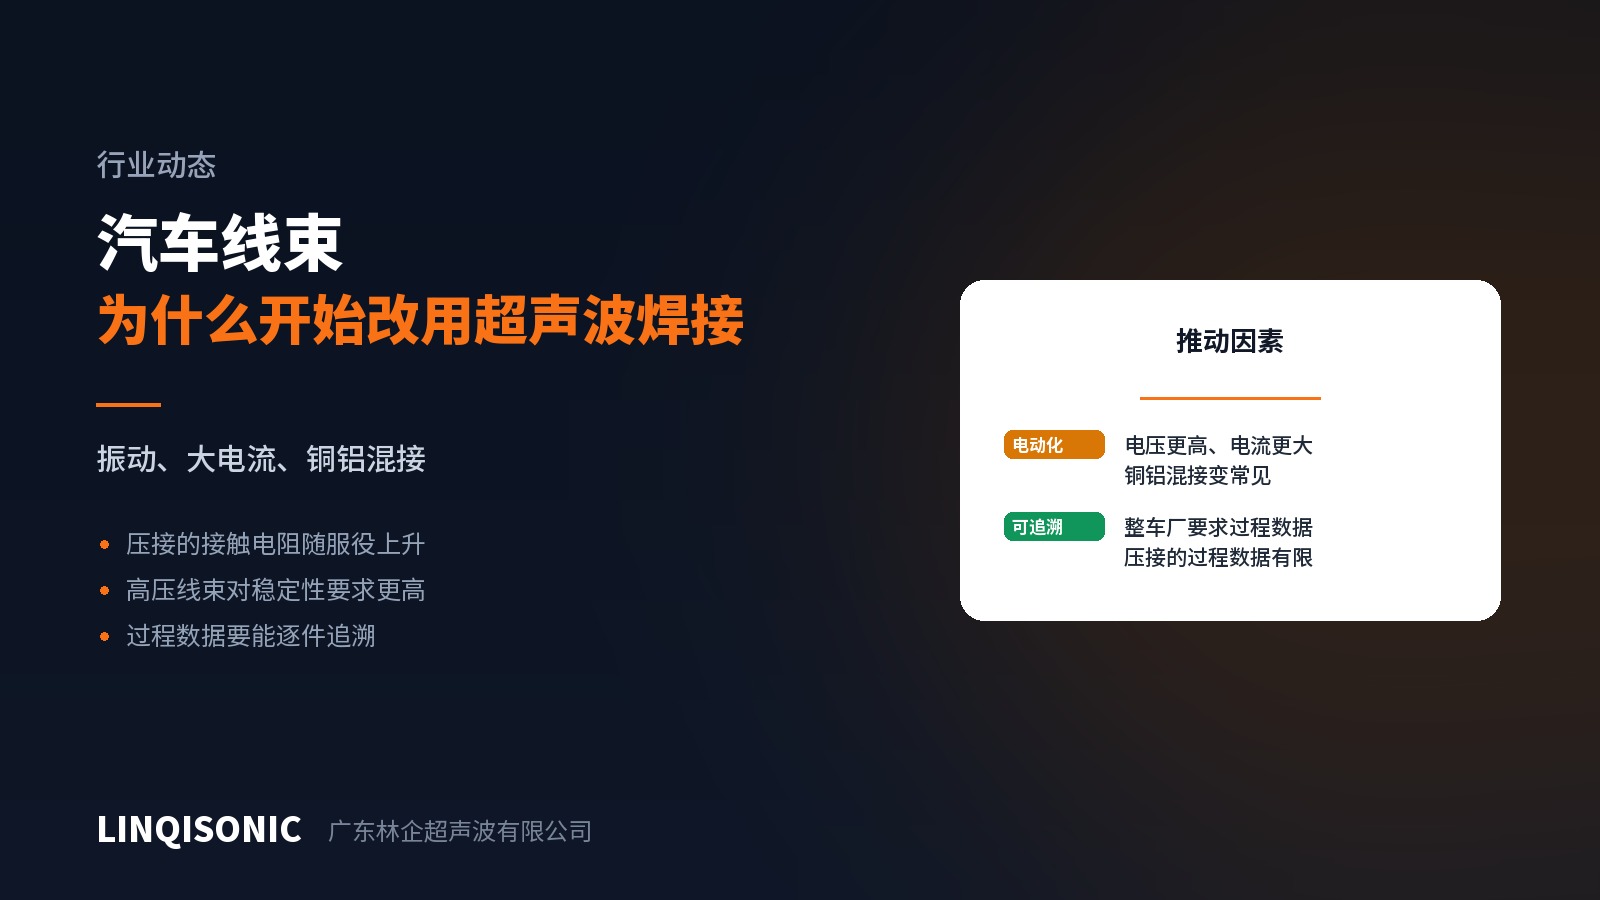
Elektrifikasyon kablo demetlerini daha yüksek gerilim ve akıma, daha çok bakır-alüminyum birleşime taşıyor; üreticiler ise parça başına proses verisi istiyor. İkisi de kaynağın lehine işliyor.
Verim oynadığında ilk içgüdü parametreleri ayarlamaktır — oysa nedenin çoğu başka yerdedir. Zaman kazandıran bir kontrol sırası.
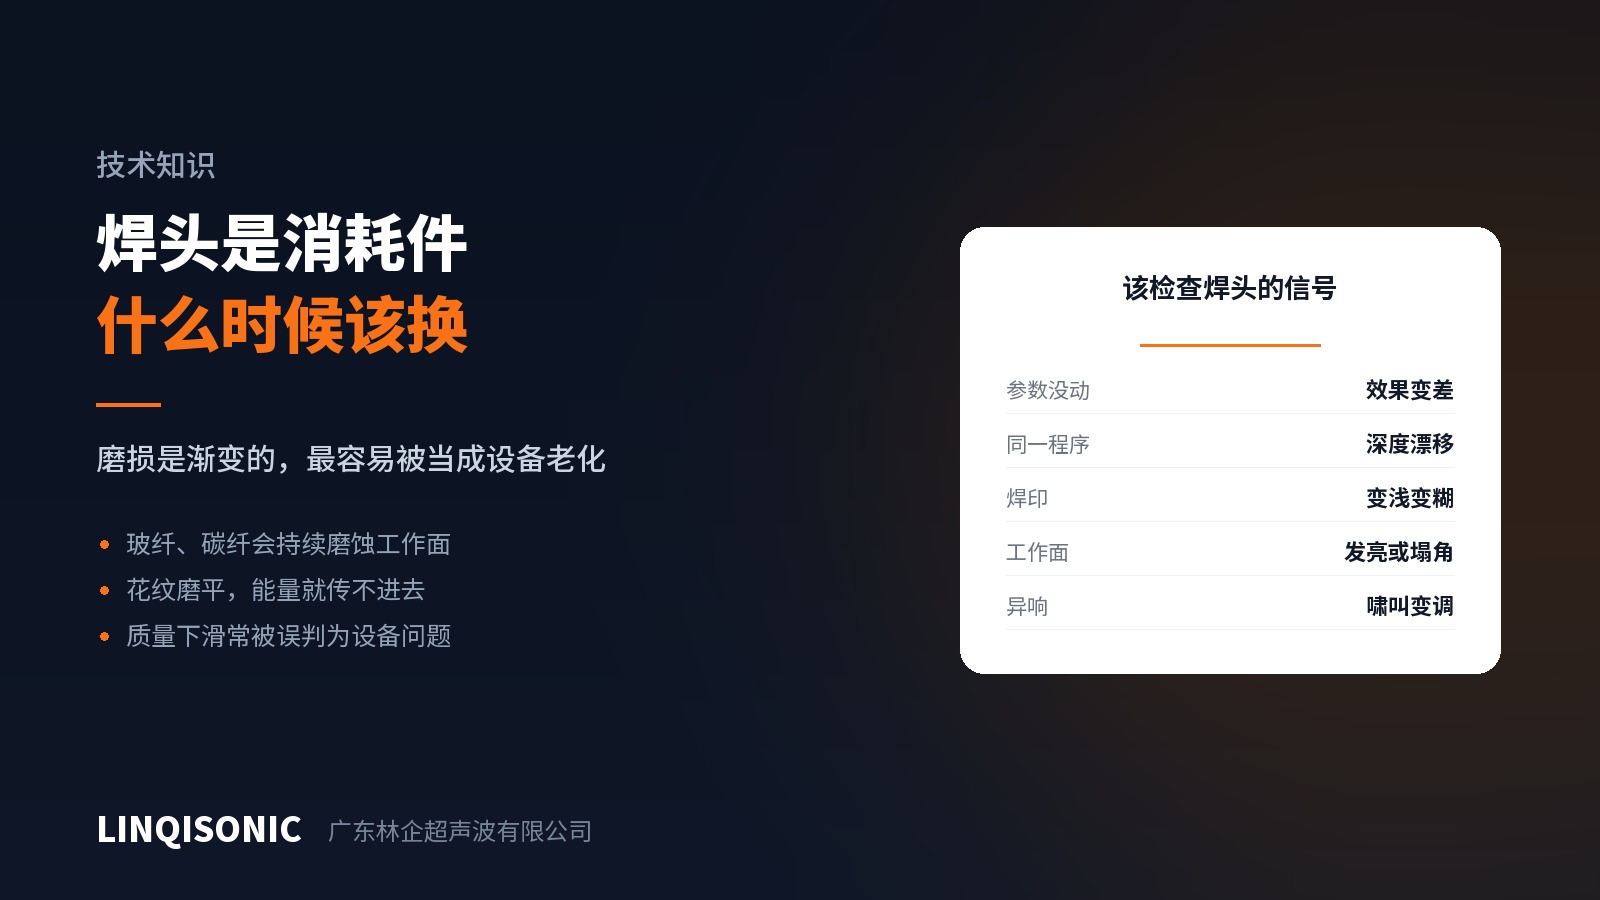
Sonotrotlar kalıcı parça değil, sarf malzemesidir. Aşınma kademelidir ve yol açtığı kalite kayması rutin olarak makinenin yaşlanması sanılır. İzlenmesi gereken işaretler.
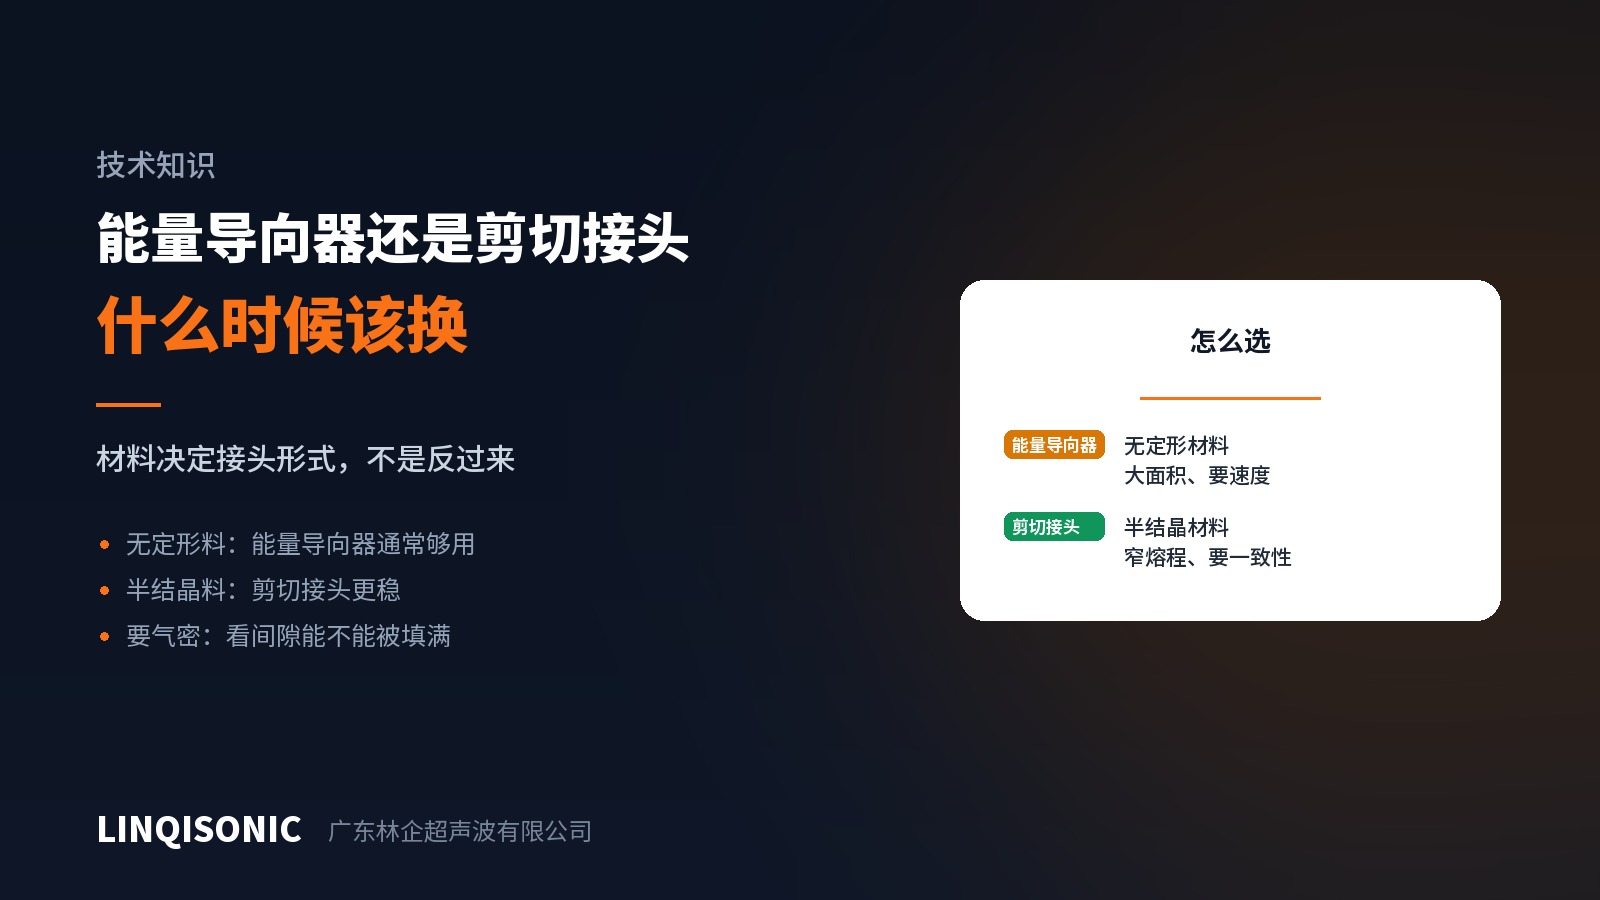
Enerji yönlendirici tepede anlık erir ve akar; kayma birleşimi sıkı geçme boyunca ısı üretir. Her birinin yeri ve birleşimi değiştirmenin neden çoğu zaman parametre ayarından üstün olduğu.
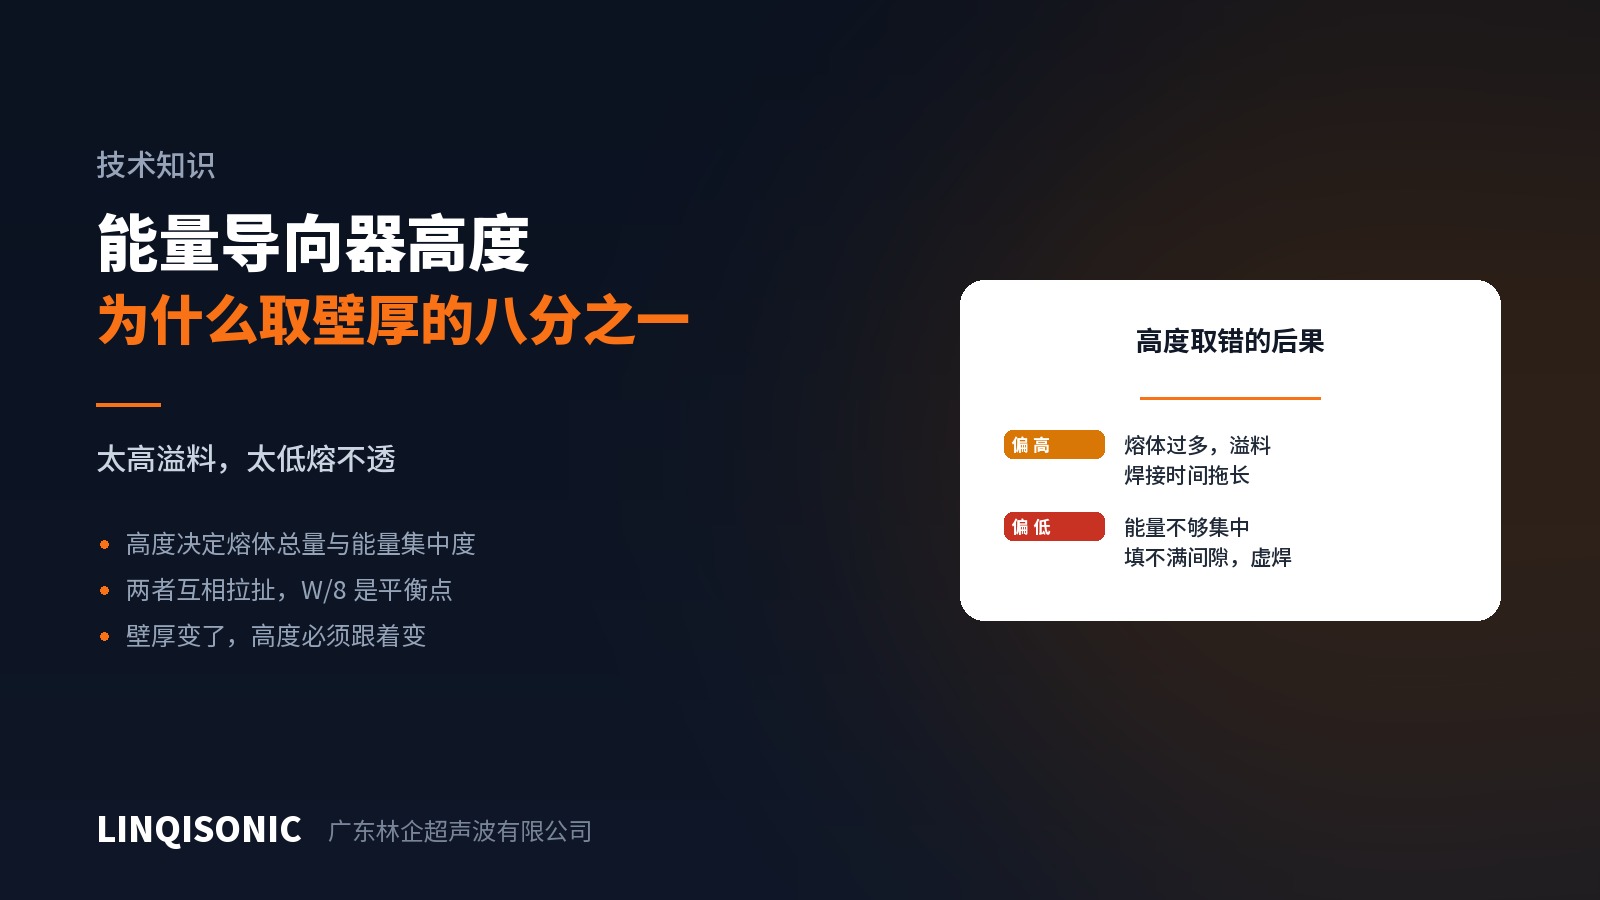
Yönlendirici yüksekliği hem erimeye hazır reçine hacmini hem başlangıç enerjisinin ne kadar yoğunlaştığını belirler. Bu ikisi ters yönlere çeker ve W/8 dengelendikleri noktadır.
Ultrasonik yerleştirme delik cidarını yerel olarak eritir; reçine tırtıla akar ve inserti mekanik olarak kilitler. Çekip çıkarma ve tork dayanımını belirleyen dört unsur.
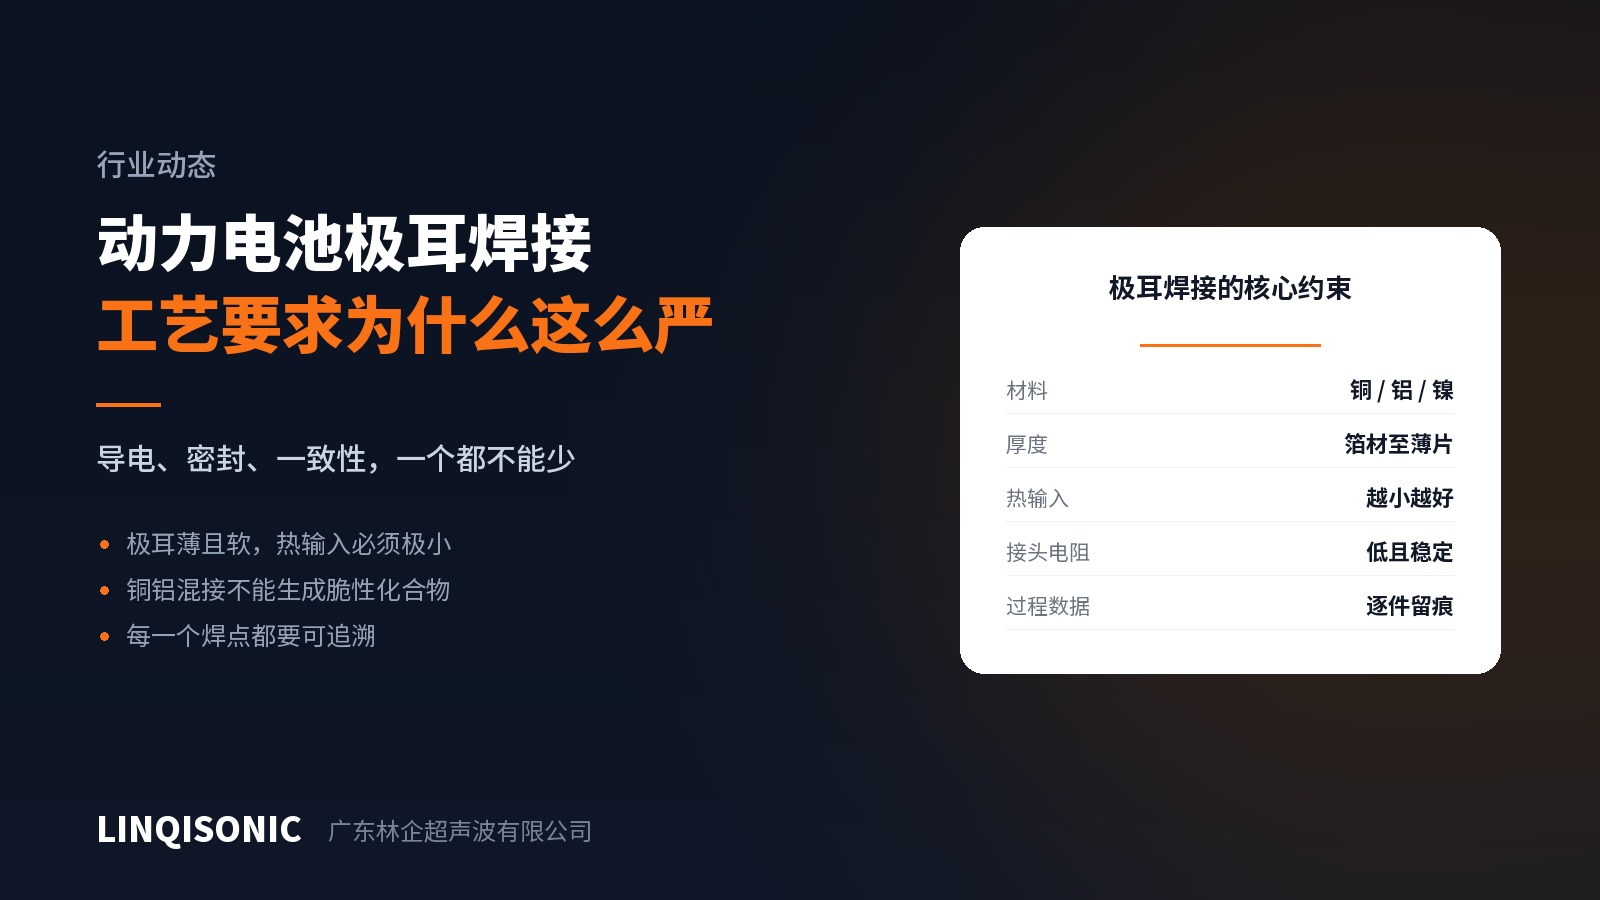
Batarya kulakçıkları ince, yumuşak ve iletkendir; proses neredeyse hiç ısı eklememeli, birleşim direncini düşük tutmalı ve her kaynağı kayda almalıdır. Katı hâl birleştirme neden uygundur.
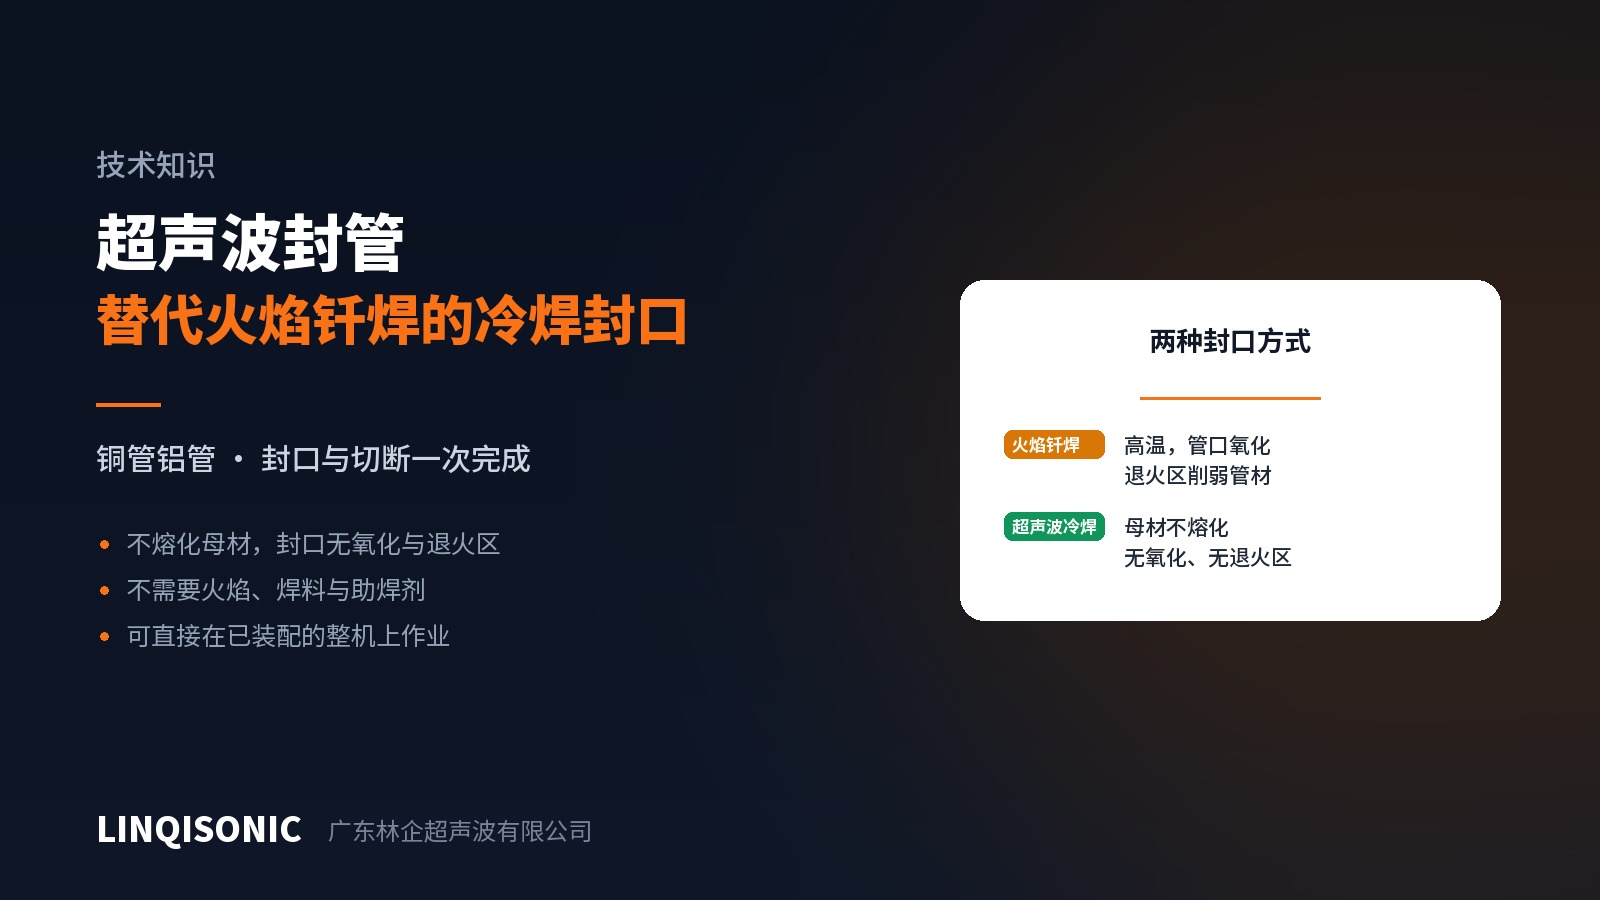
Ultrasonik boru kapatma katı hâlde bir soğuk kaynaktır: titreşim iki boru cidarını doğrudan birleştirir, tek harekette kapatır ve keser; alev, ilave metal ve flaks gerekmez.
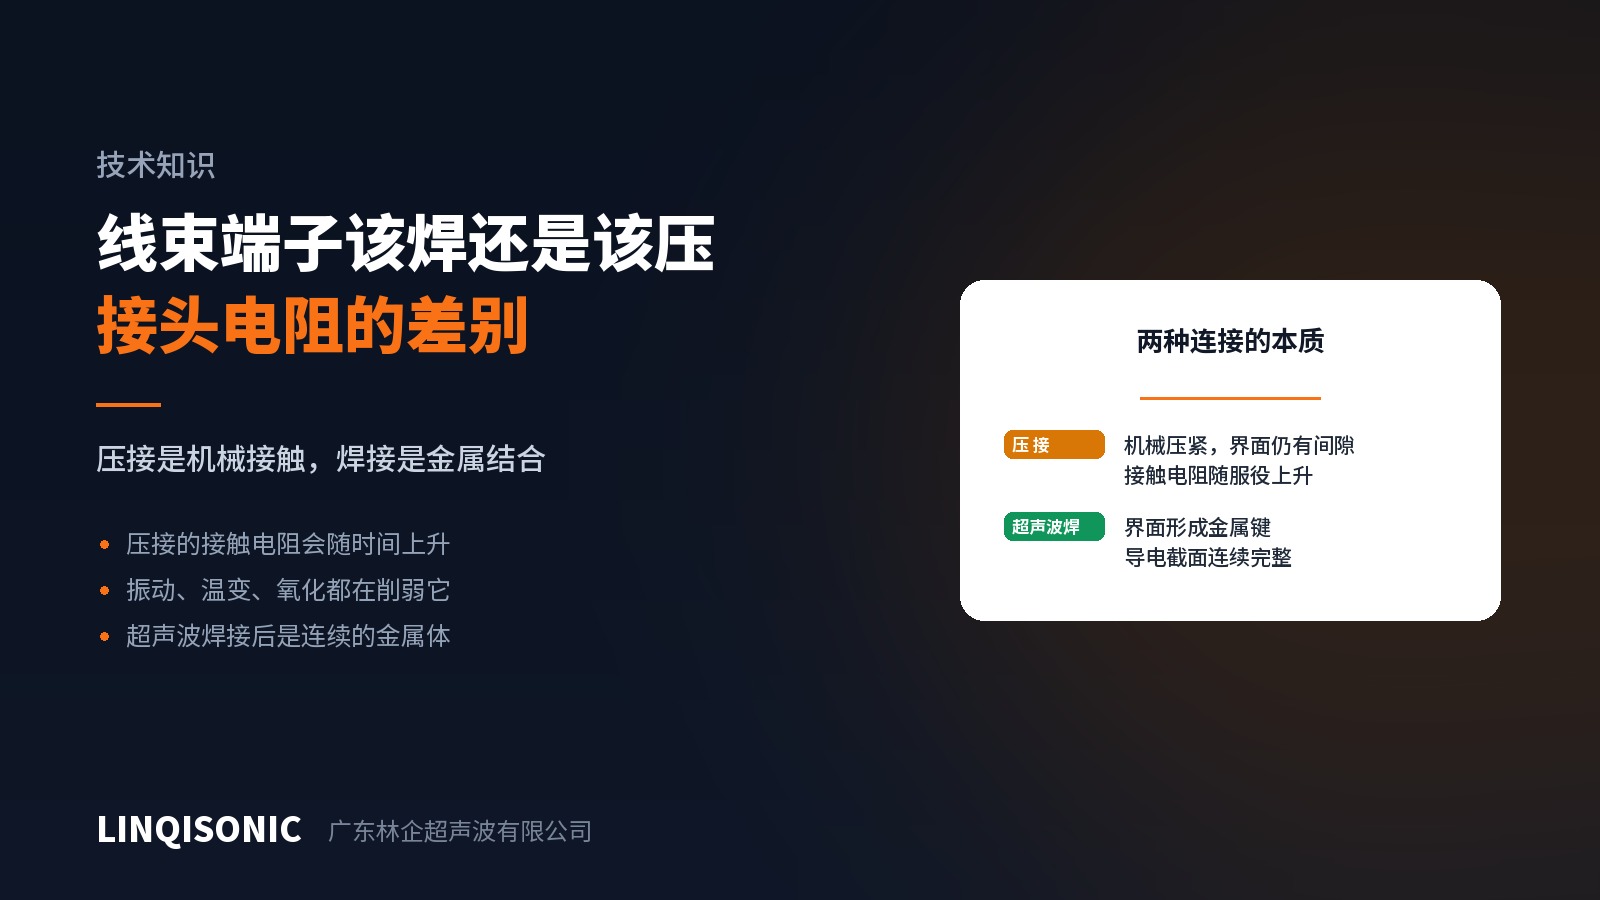
Krimpleme metali mekanik olarak sıkıştırır ve arayüzde mikroskobik boşluklar kalır; ultrasonik kaynak sürekli bir metalik bağ oluşturur. Ne değişir ve bu ne zaman önemlidir.