
Kaynak Hattındaki Beyazlama ve Pusluluk Nereden Gelir
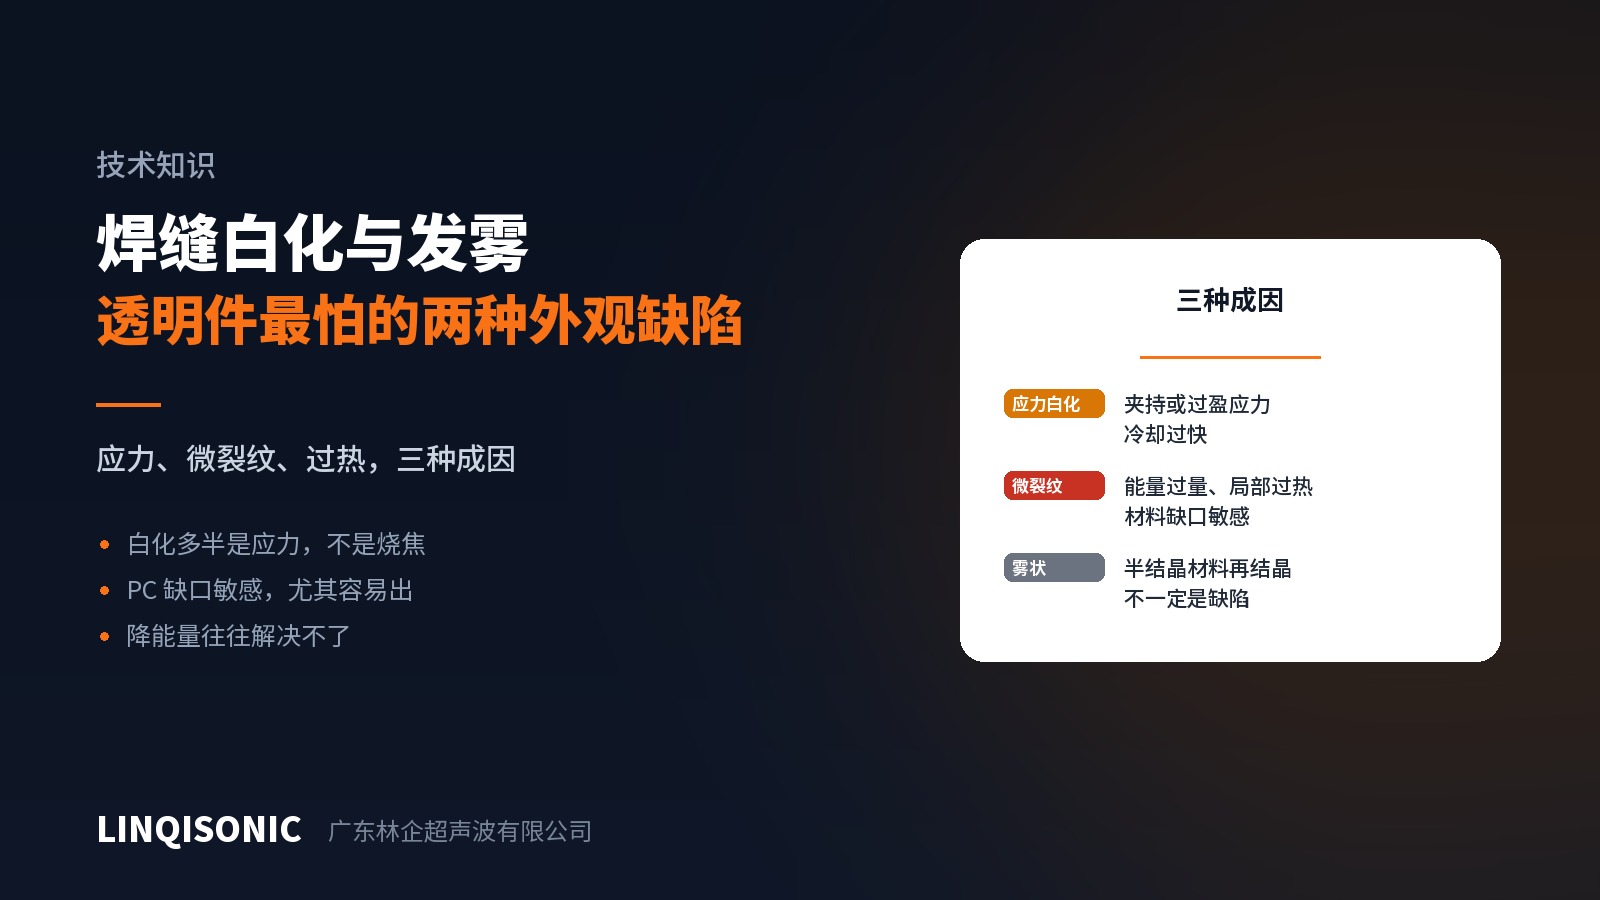
Birleşimin çevresindeki beyazlama ya da pusluluk şeffaf ve açık renkli parçalarda çok belirgindir. İlk varsayım genellikle "enerji fazlaydı, yandı" olur — sonra her şey düşürülür, kaynak zayıf çıkar ve beyazlık yine yerinde durur.
Çünkü neden hiç de ısı olmayabilir.
Üç neden, üç farklı yön
1. Gerilme beyazlaması. Plastik elastik sınırının ötesinde çekildiğinde ya da kaydırıldığında moleküler zincirler arasında mikroskobik boşluklar açılır; bunlar ışığı saçar ve beyaz görünür. Neden mekaniktir, ısıl değil.
Yaygın kaynakları: aşırı sıkı fikstür sıkıştırması, aşırı birleşim sıkı geçme payı, sonotrot izinin kenarı ya da kaynak kuvveti altında parçanın esnemesi. PC ve PMMA gibi çentiğe duyarlı malzemeler özellikle yatkındır.
2. Yerel aşırı ısınmadan mikro çatlaklar. Aşırı ya da yoğunlaşmış enerji birleşim yüzeyinin yakınındaki sıcaklığı çok fazla ve çok hızlı yükseltir; hızlı soğuma da yine beyaz olarak okunan bir mikro çatlak ağı bırakır. Gerçekten "yanmış" olan durum budur.
3. Yeniden kristalleşme pusluluğu. Yarı kristalin reçinelerde (PP, PE, POM, naylon) erime ve yeniden katılaşma sonrası kristal yapı özgün yapıdan farklıdır ve berraklık değişir. Bu mutlaka bir kusur değildir — görünüm değişir ama dayanım etkilenmemiş olabilir.
Nasıl ayırt edilir
Konum. Sonotrot izinin kenarında, fikstür temas noktalarında ya da parça köşelerinde beyazlama → büyük olasılıkla gerilme. Birleşimin ortasında, kaynaşmış bölgeye bitişik → daha çok ısı.
Zamanlama. Hemen görünüyorsa → kaynak sırasında oluşmuştur. Depolamadan ya da sıcaklık değişiminden sonra ortaya çıkıyorsa → artık gerilme gevşiyordur, yani parçanın içinde gerilme kilitlidir.
Tav deneyin. Gerilme beyazlaması, yumuşama noktasının altında yapılan gerilim giderme tavından sonra genellikle azalır ya da kaybolur; mikro çatlaklar kaybolmaz. Güvenilir bir ayırt edici.
Her birinin tedavisi
Gerilme beyazlaması — sıkıştırma kuvvetini azaltın, fikstür-parça uyumunu kontrol edin, birleşim sıkı geçme payını düşürün, basıncı yaymak için sonotrot temas alanını büyütün, inişi yavaşlatın ve gerilmenin kuvvet altında gevşemesi için tutma süresini uzatın. Burada kaynak enerjisini azaltmanın pek işe yaramadığına dikkat edin.
Isıl mikro çatlaklar — enerjiyi ya da süreyi azaltın, genliği düşürün, sonotrotun parçaya paralelliğini kontrol edin (kaçıklık enerjiyi yerel olarak yoğunlaştırır) ve yönlendiricinin çok yüksek olup olmadığına bakın.
Yeniden kristalleşme pusluluğu — gidermek zordur; bu bir malzeme özelliğidir. Görünüm önemliyse birleşimi tasarım aşamasında görünmeyen bir yere alın ya da amorf bir reçineye geçin.
Şeffaf parçalar için bir öneri
PC, PMMA ve PETG hem yüksek görünüm beklentisi taşır hem çentiğe duyarlıdır. Birleşimi görünmeyen bir yüzeye tasarlamak, sonradan parametre ayarlamaktan çok daha etkilidir — ve bu karar çizimde verilir.
Malzemeye göre çentik duyarlılığı ve birleşim biçimine göre sıkı geçme değerleri indirmeler sayfasındaki el kitaplarındadır. Makinelere göre kuvvet kontrolü ve iniş hızı ultrasonik kaynak makinesi sayfalarındadır.
Fotoğrafları ve reçine cinsini 1427498429@qq.com adresine gönderin ya da +86 769 8202 9510 / +86 137 6001 0932 numaralarını arayın.