
Почему высота энергетического направителя составляет одну восьмую толщины стенки
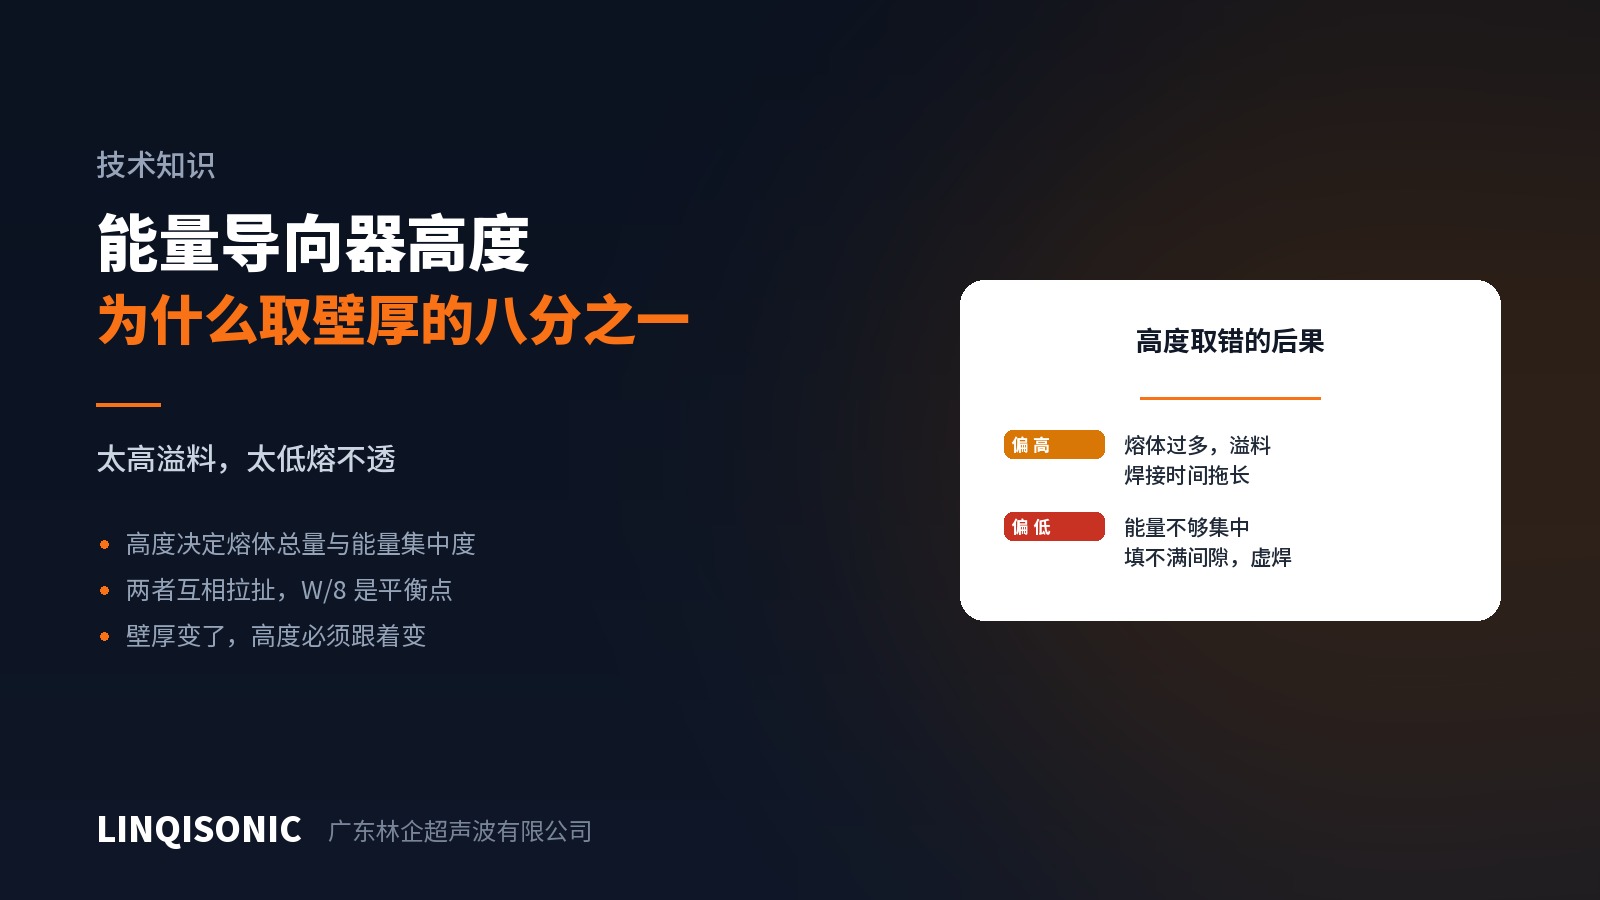
Самое цитируемое правило в конструировании ультразвуковых стыков гласит, что энергетический направитель должен составлять одну восьмую толщины стенки.
Откуда взялась эта величина и почему не одна десятая и не одна пятая?
Высота задаёт сразу две вещи
Энергетический направитель — треугольный выступ вдоль линии стыка. В начале сварки противоположной поверхности касается только его вершина, поэтому вся энергия концентрируется на этой очень тонкой линии и быстро её расплавляет; по мере расплавления площадь контакта растёт, и расплав вытекает, заполняя зазор.
Его высота одновременно задаёт две величины.
Объём смолы, доступной для расплавления. Для полноценного шва расплав должен заполнить зазор между двумя поверхностями. Слишком малая высота — слишком мало расплава, и вдоль стыка остаются незаполненные участки: снаружи их не видно, но именно там теряются герметичность и прочность.
Концентрация начальной энергии. Более высокий и острый направитель даёт меньшую начальную площадь контакта, более высокую плотность энергии и более быстрое начало расплавления. У низкого направителя начальная площадь контакта больше, поэтому энергия рассредоточивается и тепло рассеивается раньше, чем расплавится стык.
Почему эти требования противоречат друг другу
Кажется, что выше — лучше: больше расплава, быстрее старт. Но с ростом высоты:
объём расплава превышает зазор, и избыток выдавливается облоем, который не только портит вид, но и мешает сборке и посадке уплотнительных поверхностей;
путь расплава удлиняется, время сварки растёт, и у тепла появляется больше возможностей распространиться в тело детали, вызывая перегрев или коробление вокруг стыка;
сам направитель становится труднее отлить: на вершине появляются недоливы или скругления, и стабильность не растёт, а падает.
W/8 — эмпирическое значение, в котором эти ограничения сходятся: расплава достаточно для типового зазора, начальная площадь контакта достаточно мала для быстрого старта, а сам элемент по-прежнему уверенно отливается.
Когда от него следует отступать
Это отправная точка, а не окончательный ответ. Корректировать нужно, когда:
требуется герметичность — обычно нужно больше расплава, поэтому высоту можно увеличить вместе с достаточной глубиной сварки;
смола стеклонаполненная — расплавляемой смолы изначально меньше, и простое увеличение направителя мало что даёт; обычно приходится менять тип стыка;
смола полукристаллическая — мгновенное расплавление и растекание, на которых держится направитель, трудно воспроизвести, и сдвиговое соединение, как правило, лучше;
толщина стенки переменная — высота направителя должна следовать за местной толщиной стенки, а не быть одинаковой по всему контуру.
Более распространённая ошибка
На практике обычная ошибка не в неверно выбранном соотношении, а в том, что меняют толщину стенки и забывают изменить направитель. Стенка выросла с 2 мм до 3 мм, направитель остался прежним — и качество шва падает по причинам, которых никто не может отследить.
Угол при вершине, глубина сварки, диапазоны натяга и полная система размеров для восьми типов стыка приведены в руководстве по энергетическим направителям и конструкции стыка; оно доступно на странице загрузок.
Чертежи деталей направляйте на 1427498429@qq.com, телефоны: +86 769 8202 9510 / +86 137 6001 0932. Оборудование см. на страницах раздела оборудование для ультразвуковой сварки.