
Почему изнашиваются ультразвуковые сонотроды и когда их менять
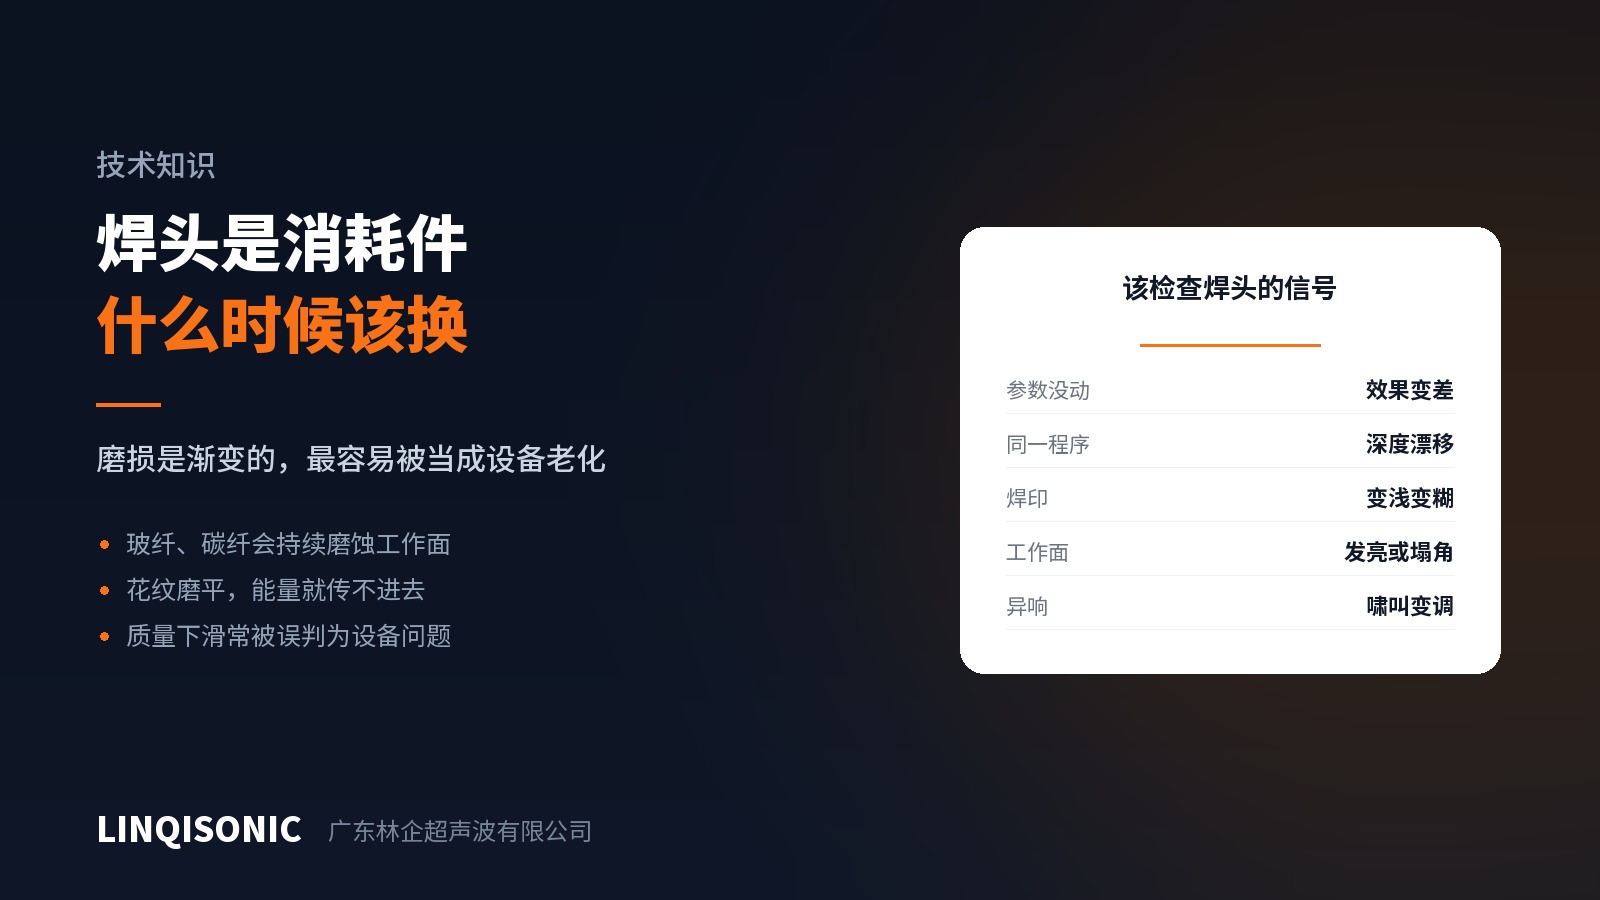
«Машине два года, и работает она вроде бы хуже, чем раньше». Это одно из самых частых описаний неисправности, которые мы получаем, — и в значительной части случаев настоящий ответ в том, что пора менять сонотрод.
Сонотроды расходуются
Сонотрод контактирует с заготовкой напрямую и принимает на себя высокочастотные колебания и усилие в каждом цикле. Износ рабочей поверхности неизбежен; различается только его скорость.
Смолы со стеклянным и углеродным наполнителем — волокно значительно твёрже смолы и стирает рабочую поверхность, как мелкая наждачная бумага. Чем выше содержание, тем быстрее износ, а углерод агрессивнее стекла.
Оснастка для сварки металлов — передача колебаний держится на том, что насечка удерживает заготовку, и именно насечка стирается первой.
Ненаполненные пластмассы — намного медленнее, но не нулевой износ, особенно при наличии наполнителей или покрытий на поверхности.
Почему это неверно диагностируют
Износ идёт постепенно. Ничто не отказывает в конкретный день: выход годного понемногу снижается, параметры понемногу растут, а редкий брак незаметно становится нормой.
В ходе этого операторы сначала подозревают партию материала, потом оснастку, потом старение машины. Сонотрод, который «на вид ещё нормальный», рассматривают в последнюю очередь.
Признаки, за которыми стоит следить
Те же параметры — результат хуже. Та же программа, тот же материал, а прочность или герметичность уже не те, что были. Самый прямой из существующих признаков.
Уход глубины после сварки. При сварке в режиме по глубине высота после сварки постепенно уходит от привычного значения. Немного снятого с рабочей поверхности материала меняет геометрию.
Отпечаток шва бледнеет или размывается. При сварке металлов следите за отпечатком насечки на детали; когда он становится мелким, а его края смазанными, насечка стёрлась.
Заполированная или скруглённая рабочая поверхность. Исправная поверхность сохраняет исходную текстуру и острые кромки. Локальный блеск указывает на сосредоточенный износ; скруглённые кромки меняют и площадь контакта, и распределение давления.
Изменение звука. Сонотрод — акустический элемент, рассчитанный на резонансную частоту, и потеря материала смещает распределение массы и резонанс. Опытные операторы это слышат.
Как этим управлять
Включите сонотроды в план запасных частей. В серийном производстве наполненных или металлических деталей сонотрод — плановый расходный элемент с интервалом замены, а не то, что покупают после отказа.
Осматривайте по графику, а не только при неприятностях. Проверяйте рабочую поверхность по сменам или по наработке и фотографируйте её. Динамика информативнее одиночной оценки.
Не правьте рабочую поверхность самостоятельно. Длина сонотрода задана резонансной частотой; незапланированная шлифовка смещает резонанс, что в лучшем случае стоит эффективности, а в худшем приводит к аварийным сигналам генератора или растрескиванию сонотрода. Ремонт должен выполнять тот, кто может заново проверить частоту.
Следите и за запасными. Сонотрод, хранившийся плохо — с ударами или коррозией от сырости, — начнёт капризничать сразу после установки.
Выбор материала, связь коэффициента усиления с профилем и равномерность амплитуды на широких сонотродах рассмотрены в руководстве по подбору и конструированию сонотродов на странице загрузок. Оборудование см. на страницах раздела оборудование для ультразвуковой сварки.
Если сомневаетесь в состоянии сонотрода, сфотографируйте рабочую поверхность и пришлите на 1427498429@qq.com либо позвоните по номерам +86 769 8202 9510 / +86 137 6001 0932.