
Почему сварка выводов аккумулятора предъявляет такие жёсткие требования
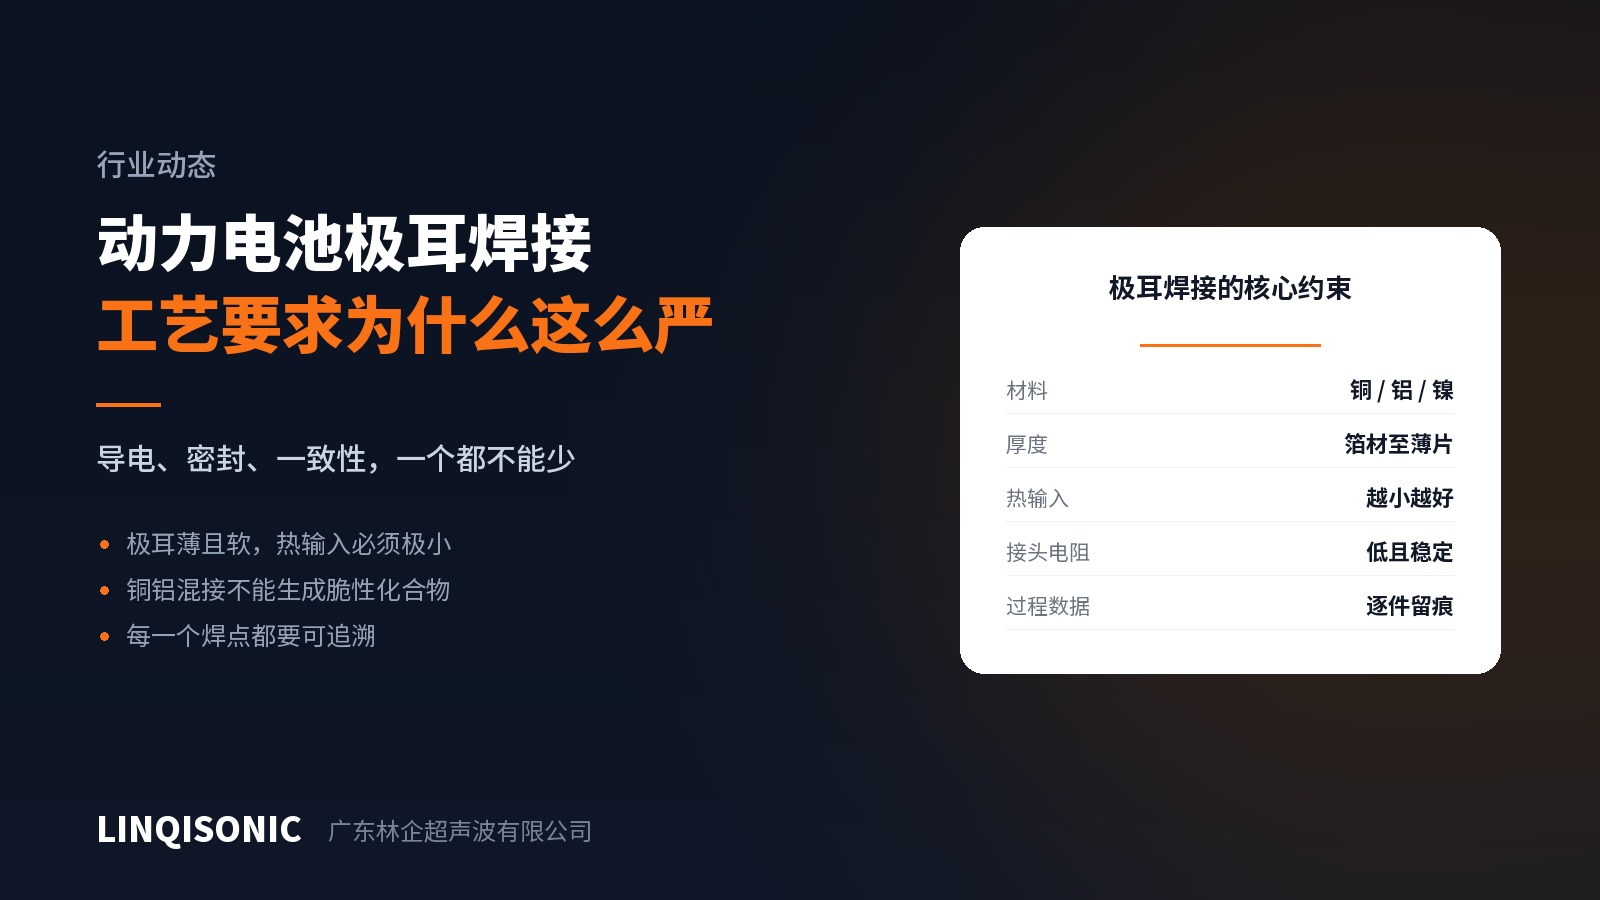
Сварка выводов — одна из самых пристально контролируемых операций соединения между ячейкой и модулем. Требования жёсткие потому, что на один очень маленький шов одновременно ложатся три ограничения.
Ограничение первое: почти нулевой ввод тепла
Выводы — это тонкая медь, алюминий или никель, соединённые напрямую с внутренностью ячейки. Любое избыточное тепло может пройти по выводу внутрь ячейки и подействовать на сепаратор и электролит. Это вопрос безопасности, а не качества.
Уже одно это исключает большинство процессов, расплавляющих основной металл. Ультразвуковая сварка металлов идёт в твёрдой фазе: основной металл не плавится, тепловложение сосредоточено на стыке и невелико в сумме, что естественно укладывается в это ограничение.
Ограничение второе: низкое сопротивление, стабильное весь срок службы
Через вывод идёт весь рабочий ток ячейки. Высокое сопротивление соединения означает постоянный локальный нагрев, который ускоряет старение и материала, и границы раздела. Любой единственный деградировавший шов становится слабым местом всей сборки.
Нужно не низкое начальное сопротивление, а сопротивление, остающееся стабильным на протяжении срока службы. Твердофазный шов — это непрерывный кусок металла, в нём нет механически удерживаемой контактной границы, а значит нет и механизма постепенной деградации.
Ограничение третье: интерметаллиды в паре медь — алюминий
Соединения вывода с межэлементной перемычкой и связи внутри модуля часто требуют перехода с меди на алюминий. Расплавьте их вместе — и при остывании неизбежно образуются твёрдые хрупкие интерметаллические соединения, а шов растрескается под вибрацией и температурными циклами.
Без сварочной ванны такой проблемы не возникает. Именно поэтому на этой операции ультразвуковая сварка практически незаменима.
И сверх того — прослеживаемость
Для тяговых аккумуляторов прослеживаемость обязательна. Данные о процессе по каждому шву — энергия, мощность, усилие, высота до и после сварки — могут потребоваться спустя годы.
Поэтому оборудование должно задавать контрольные пределы на каждый шов, подавать сигнал при отклонении, а также сохранять и выгружать данные. Это не приятное дополнение, а условие допуска.
Наше оборудование для ультразвуковой сварки металлов контролирует и сигнализирует по времени сварки, энергии, усилию, амплитуде, мощности, а также высоте до и после сварки, сохраняет и выгружает параметры сварки. См. страницы раздела оборудование для ультразвуковой сварки.
Одно предостережение
Параметры сварки выводов не переносятся. Материал вывода, число слоёв, толщина, характеристика перемычки и жёсткость приспособления — всё это меняет результат, и любое изменение требует повторной аттестации. Правильный путь: пробная сварка, испытания на вырыв и измерение сопротивления, затем закрепление параметров контролем процесса.
Материал, число слоёв, толщину и схему соединения направляйте на 1427498429@qq.com, телефоны: +86 769 8202 9510 / +86 137 6001 0932.