
Обжим или сварка? Что меняется на границе наконечника
Обжим служит для оконцевания жгутов проводов десятилетиями: он отработан, быстр и дёшев. Почему же всё больше применений переходит на ультразвуковую сварку?
Разница не в начальной прочности. Она в том, как соединение ведёт себя электрически с течением времени.
Что такое обжим
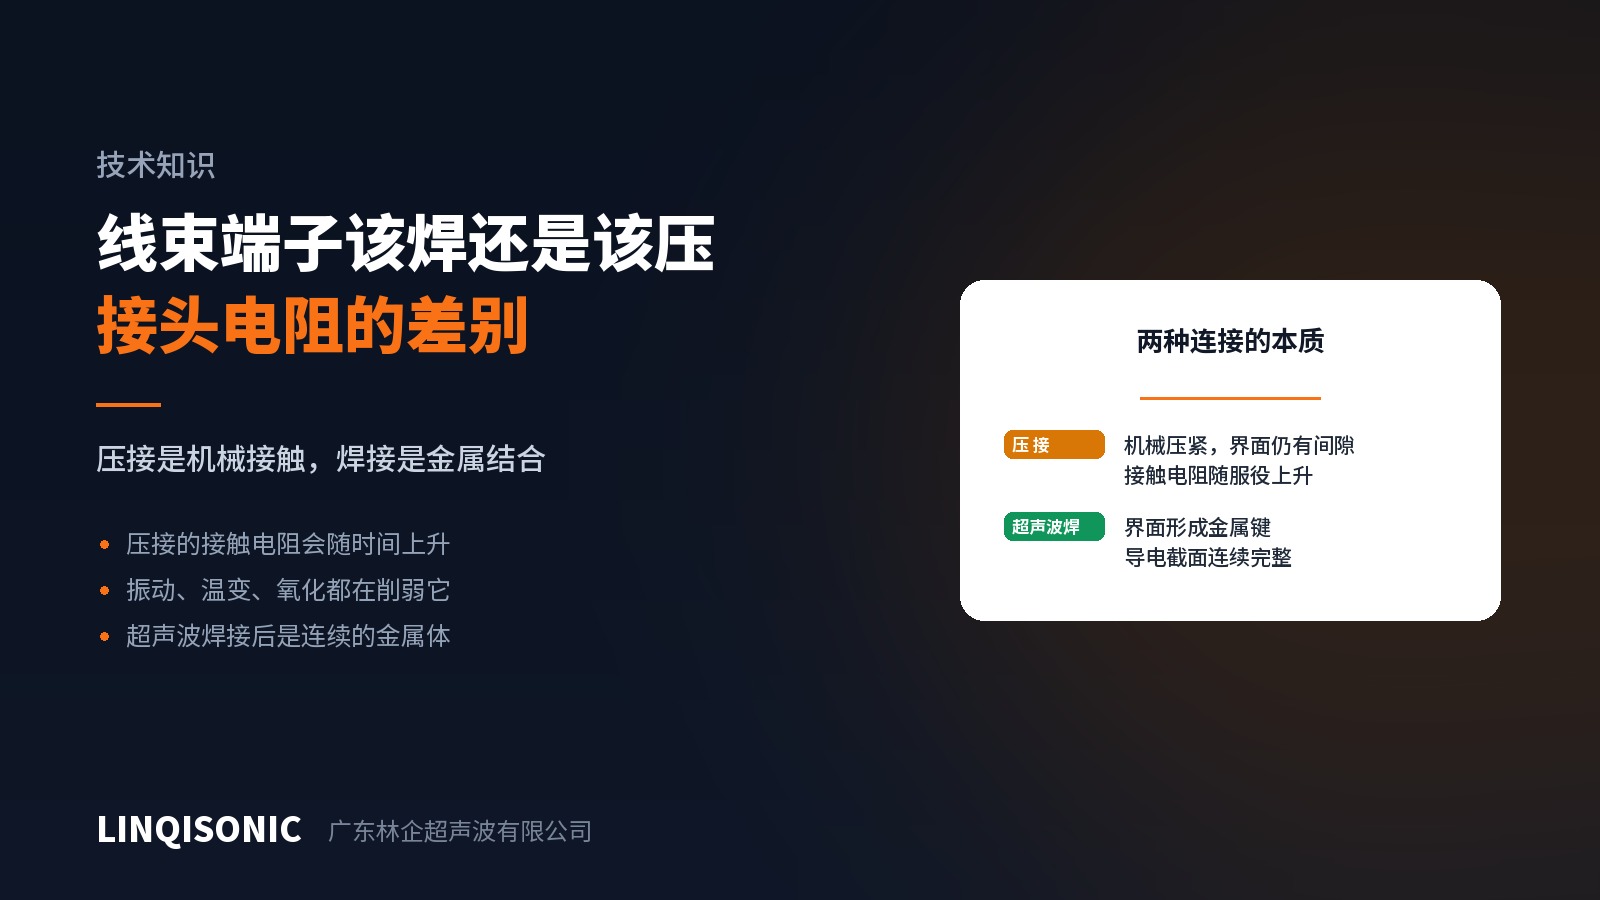
Обжим механически деформирует наконечник вместе с проводником, а контакт удерживается упругим восстановлением и трением. Это механический контакт, а не металлургическое соединение.
Значит, на границе остаются микроскопические зазоры. У свежего обжима сопротивление может быть очень низким, потому что и контактное усилие, и число точек контакта достаточны. Однако в эксплуатации:
- вибрация вызывает фреттинг между точками контакта, и в зазорах накапливается оксид;
- температурные циклы расширяют и сжимают медь и материал наконечника с разной скоростью, постепенно ослабляя контактное усилие;
- окисление и гальваническая коррозия продолжаются внутри зазоров, особенно в паре медь — алюминий.
Вместе это медленно повышает переходное сопротивление. Более высокое сопротивление вызывает локальный нагрев, который ускоряет окисление и релаксацию усилия, — контур с положительной обратной связью. Обжимные соединения обычно отказывают не внезапным обрывом, а долгой постепенной деградацией.
Что меняет ультразвуковая сварка
Ультразвуковая сварка металлов разрушает поверхностный оксид, и чистый металл под усилием образует металлические связи. Граница перестаёт быть двумя прижатыми друг к другу кусками металла — это один непрерывный кусок металла.
Нет зазоров — нет окисления в зазорах и нет фреттинга; нет контактного усилия, удерживаемого упруго, — нет и релаксации напряжений. Сопротивление соединения изначально низкое и остаётся стабильным.
Ультразвуковой сварке также не нужны ни припой, ни флюс. Обжиму они тоже не нужны, но в некоторых процессах соединение потом пропаивают — а это делает его твёрдым и хрупким и при вибрации создаёт очаг зарождения трещины.
Когда переход оправдан
Вибрация. Автомобили, железнодорожный транспорт и строительная техника — везде, где соединение постоянно вибрирует, деградация обжима ускоряется.
Большой ток. Чем больше ток, тем больше тепла даёт переходное сопротивление и тем выше требования к стабильности соединения. Тяговые аккумуляторы и зарядная инфраструктура — очевидные случаи.
Медь с алюминием. Гальваническая коррозия внутри зазоров обжима делает эту пару одним из самых тяжёлых условий для обжима.
Требования к прослеживаемости. Качество обжима оценивают в основном по высоте обжима и выборочным испытаниям на вырыв, что даёт немного данных о процессе. Ультразвуковая сварка позволяет задать пределы по энергии, мощности, усилию и высоте после сварки для каждого цикла и записывать их подетально.
Переходить нужно не всегда
У обжима есть реальные преимущества: низкая стоимость оборудования, быстрый цикл, высокая стандартизация наконечников и простота работы в поле. Для малых сечений, небольших токов и невибрирующих условий обжим остаётся разумным выбором.
Настоящая проверка звучит так: останется ли сопротивление этого соединения стабильным на протяжении всего срока службы? Если ответ вызывает сомнения, к выбору процесса стоит вернуться.
Наше оборудование для сварки жгутов охватывает медные жгуты и наконечники в широком диапазоне сечений; см. страницы раздела оборудование для ультразвуковой сварки.
Сечение, материал и схему соединения направляйте на 1427498429@qq.com, телефоны: +86 769 8202 9510 / +86 137 6001 0932.