
Почему автомобильные жгуты переходят с обжима на ультразвуковую сварку
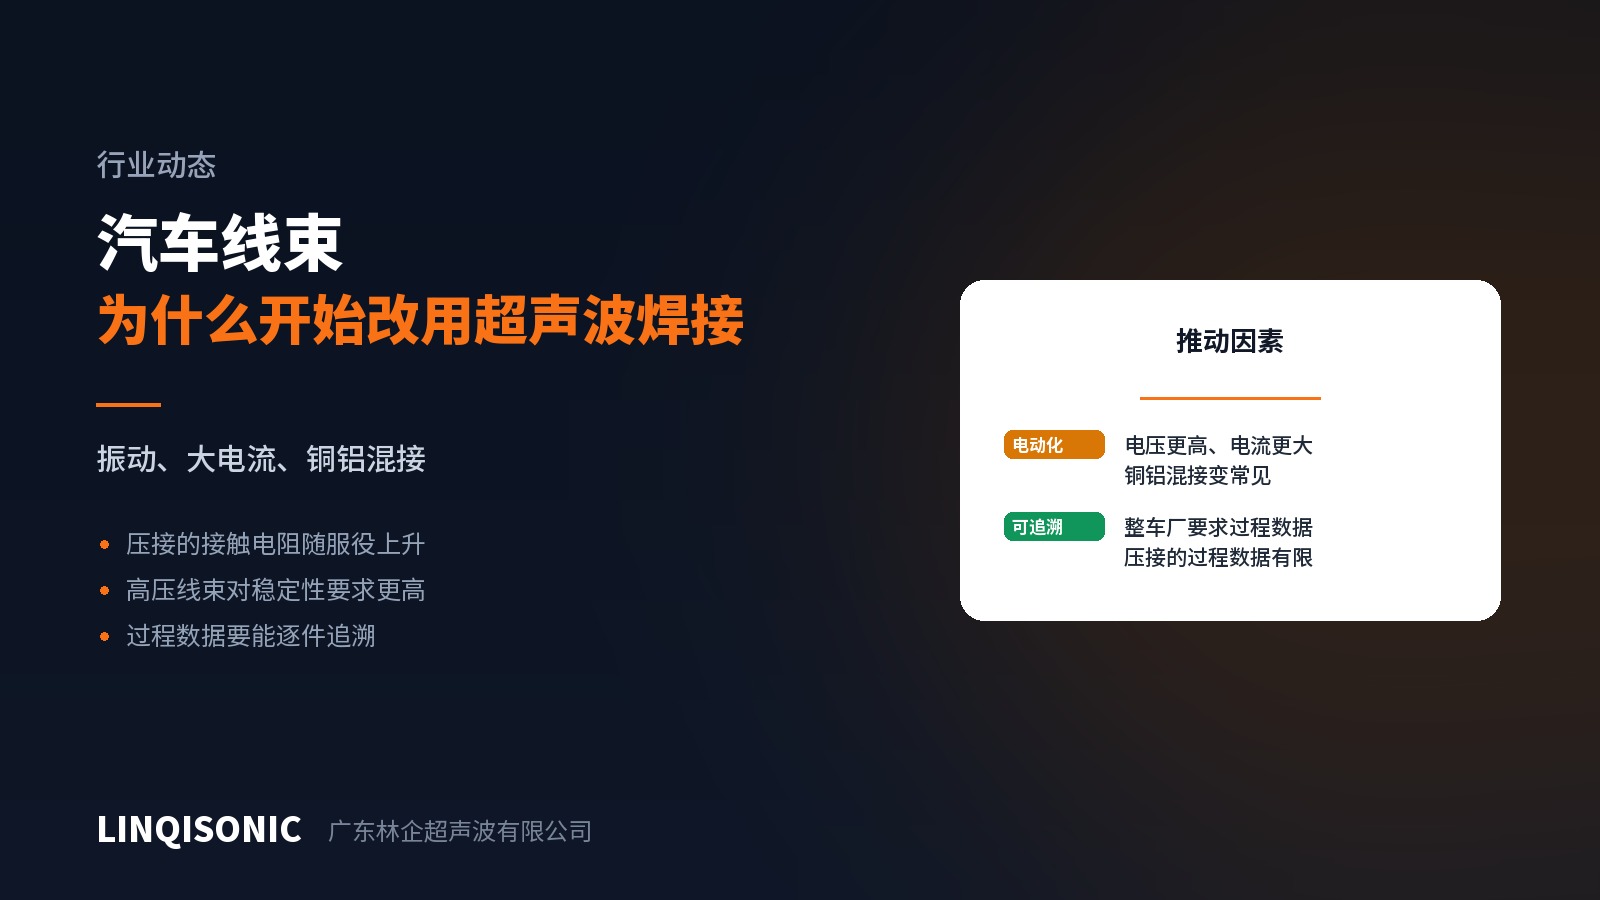
Сращивания и оконцевания в автомобильных жгутах долгое время выполнялись преимущественно обжимом. Сейчас это меняется, и главная движущая сила — электрификация.
Электрификация изменила условия работы
Токи стали выше. Тяговые цепи и цепи быстрой зарядки работают на токах, значительно превышающих привычные для традиционной автомобильной электрики. Нагрев от сопротивления соединения растёт пропорционально квадрату тока, поэтому одно и то же сопротивление имеет совсем разные последствия.
Пара медь — алюминий стала обычной. Алюминиевые проводники и наконечники применяют всё чаще ради снижения массы и стоимости. Обжатые соединения медь — алюминий страдают от гальванической коррозии внутри зазоров обжима, а это одно из самых тяжёлых условий для обжима.
Вибрация меньше не стала. Вибрационный спектр автомобиля не изменился, а обжим удерживает контакт за счёт упругого восстановления. Вибрация вызывает фреттинг, температурные циклы ослабляют усилие, и оба фактора медленно ухудшают контакт.
Как стареет обжатое соединение
Обжим — это механический контакт, и микроскопические зазоры остаются всегда. У свежего соединения сопротивление может быть очень низким, но в эксплуатации окисление в зазорах, фреттинг и релаксация усилия медленно повышают переходное сопротивление. Рост сопротивления вызывает нагрев, а нагрев ускоряет процесс.
Это постепенный самоподдерживающийся контур. Отказ обычно выражается не в обрыве, а в долговременной деградации — как раз в той форме, которую труднее всего поймать в пределах гарантийного срока.
Что меняет сварка
Ультразвуковая сварка металлов идёт в твёрдой фазе: колебания разрушают поверхностный оксид, и чистый металл образует металлические связи. Граница перестаёт быть двумя прижатыми кусками металла и становится одним непрерывным.
Нет зазоров — нет окисления в зазорах и фреттинга; нет упруго удерживаемого усилия — нет и релаксации. А поскольку нет сварочной ванны, между медью и алюминием не образуются хрупкие интерметаллиды.
Вторая движущая сила: прослеживаемость
Требования автопроизводителей к данным о процессе для ответственных соединений продолжают ужесточаться. Качество обжима оценивают в основном по высоте обжима и выборочным испытаниям на вырыв, и данных о процессе после этого остаётся немного.
Ультразвуковая сварка позволяет задать контрольные пределы по энергии, мощности, усилию и высоте до и после сварки для каждого цикла, подать сигнал при отклонении и вести подетальную запись. Это одновременно работает и на качество, и на прослеживаемость.
Речь не о полной замене
У обжима остаются очевидные преимущества: низкая стоимость оборудования, быстрый цикл, стандартизованные наконечники и простой ремонт в поле. Для малых сечений, небольших токов и неответственных цепей он остаётся разумным выбором.
Переход происходит там, где ток велик, медь встречается с алюминием, вибрация сильна или требуется прослеживаемость. Критерий — не новизна, а то, останется ли сопротивление соединения стабильным на протяжении срока службы.
Наше оборудование для сварки жгутов охватывает медные жгуты и наконечники в широком диапазоне сечений; см. страницы раздела оборудование для ультразвуковой сварки.
Сечение, материал, схему соединения и номинальный ток направляйте на 1427498429@qq.com, телефоны: +86 769 8202 9510 / +86 137 6001 0932.