
Энергетический направитель или сдвиговое соединение: когда переходить
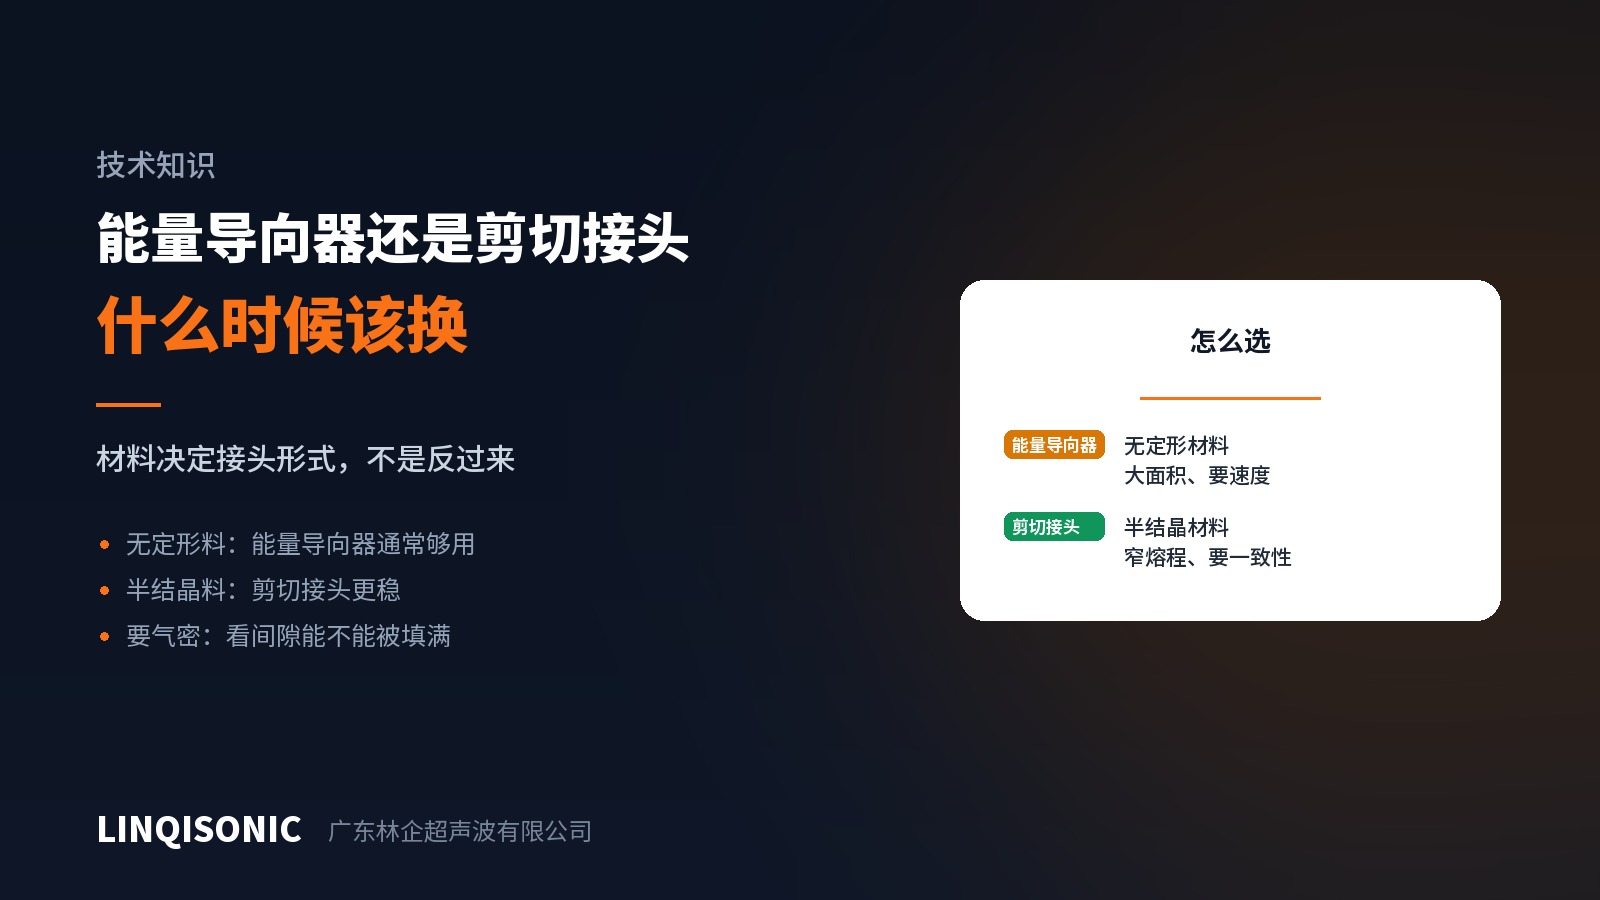
Типов ультразвуковых стыков много, но на практике преобладают два: энергетический направитель и сдвиговое соединение. Ошибитесь с выбором — и никакая работа с параметрами полностью это не компенсирует.
Работают они совершенно по-разному
Энергетический направитель — треугольный выступ вдоль стыка. Энергия концентрируется на вершине, мгновенно её расплавляет, и расплав вытекает, заполняя зазор. Его отличительная черта — быстрота: малая площадь контакта, стремительный старт, хорошая пригодность для больших площадей сварки.
Сдвиговое соединение — посадка двух деталей с натягом. Боковые стенки трутся друг о друга, расплавление постепенно продвигается вдоль сопрягаемой поверхности, а расплав остаётся внутри посадки. Его отличительная черта — стабильность: расплавление идёт постепенно и не зависит от какого-то одного мгновения.
Решает материал
У аморфных смол (ABS, поликарбонат, акрил, полистирол) широкий интервал размягчения с плавным переходом от мягкого состояния к текучему. Мгновенное расплавление с растеканием, на которое опирается направитель, в этих материалах воспроизводится легко, поэтому направителя обычно достаточно и он быстрее.
У полукристаллических смол (полиамид, полипропилен, полиэтилен, POM, PBT, PEEK) есть определённая температура плавления и узкий интервал. Они остаются твёрдыми до достижения этой температуры, после чего быстро текут, почти без переходного участка. Из-за этого момент расплавления вершины трудно воспроизвести стабильно: в одной партии часть деталей сплавляется полностью, часть — недостаточно.
Сдвиговое соединение заменяет мгновение процессом: трение продолжается вдоль сопрягаемой поверхности, расплавление идёт равномерно и нечувствительно к малым отклонениям времени и энергии. Для полукристаллических материалов сдвиговое соединение стоит рассматривать в первую очередь — это надёжное правило.
Другие факторы
Герметичность. У направителя герметичность зависит от того, заполнил ли расплав всю линию стыка; любой обеднённый участок становится путём утечки. Сдвиговое соединение уплотняет непрерывной сплавленной полосой по сопрягаемой поверхности, что обычно надёжнее.
Жёсткость детали. Сдвиговое соединение требует, чтобы боковые стенки выдерживали поперечное усилие от натяга; тонкие стенки или большие пролёты могут разойтись наружу. Тогда приспособление должно удерживать деталь снаружи, либо конструкция возвращается к направителю.
Площадь сварки. Площадь сдвигового соединения растёт вместе с глубиной захода, а вместе с ней растёт и время сварки. На очень больших стыках длительность цикла может этого не оправдать.
Возможности литья. Натяг сдвигового соединения обычно составляет несколько десятых миллиметра, что требует точности пресс-формы и стабильного литья. Если форма этого не держит, правильное значение с чертежа в производстве не будет достигнуто.
Практический порядок действий
Столкнувшись со слабым или нестабильным швом, первым делом обычно берутся за параметры. Быстрее сначала ответить на два вопроса:
Это полукристаллическая смола? Если да, тип стыка мог быть выбран неверно с самого начала.
Она стеклонаполненная? Если да, эффективность направителя падает с ростом содержания волокна, и сдвиговое соединение снова заслуживает рассмотрения.
Смена типа стыка означает переделку пресс-формы, и это недёшево. Но она меняет потолок, тогда как работа с параметрами лишь ищет лучшую точку под этим потолком, — а если потолок слишком низок, никакой поиск не поможет.
Полная система размеров для восьми типов стыка и основания для выбора приведены в руководстве по энергетическим направителям и конструкции стыка на странице загрузок. Оборудование см. на страницах раздела оборудование для ультразвуковой сварки.
Чертежи деталей направляйте на 1427498429@qq.com, телефоны: +86 769 8202 9510 / +86 137 6001 0932.