了解林企超音波最新新聞、產業動態與技術分享
共 100 篇
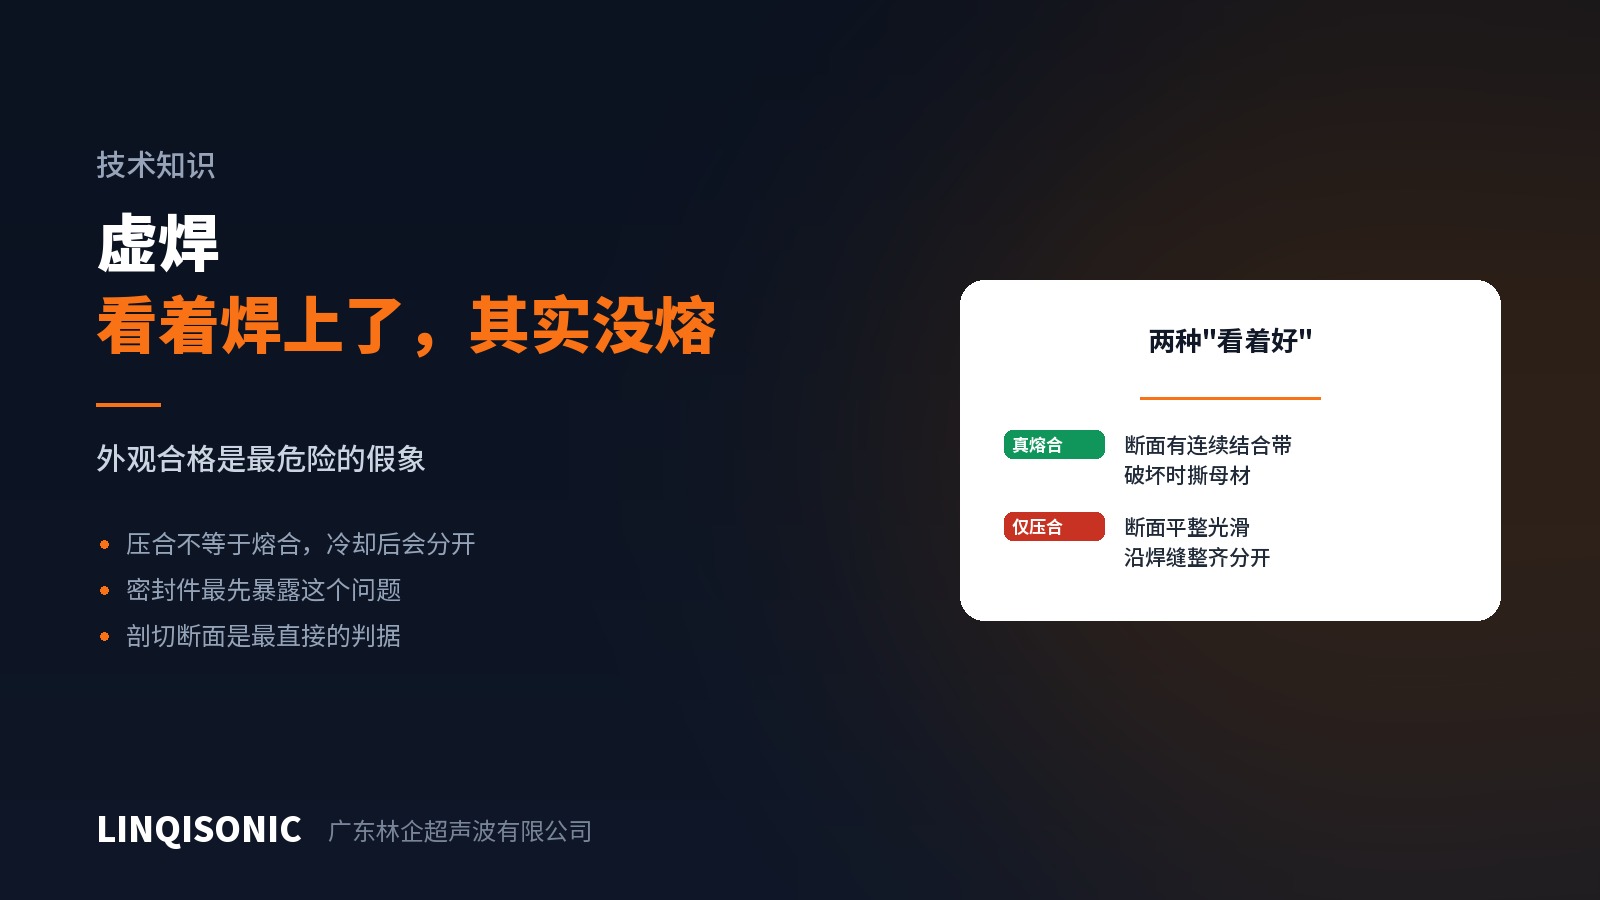
压合不等于熔合。虚焊件外观完全正常,甚至能通过简单的手掰测试,但界面上没有形成分子结合,在温度变化、振动或长期载荷下会分开。本文说明怎么判断和怎么避免。
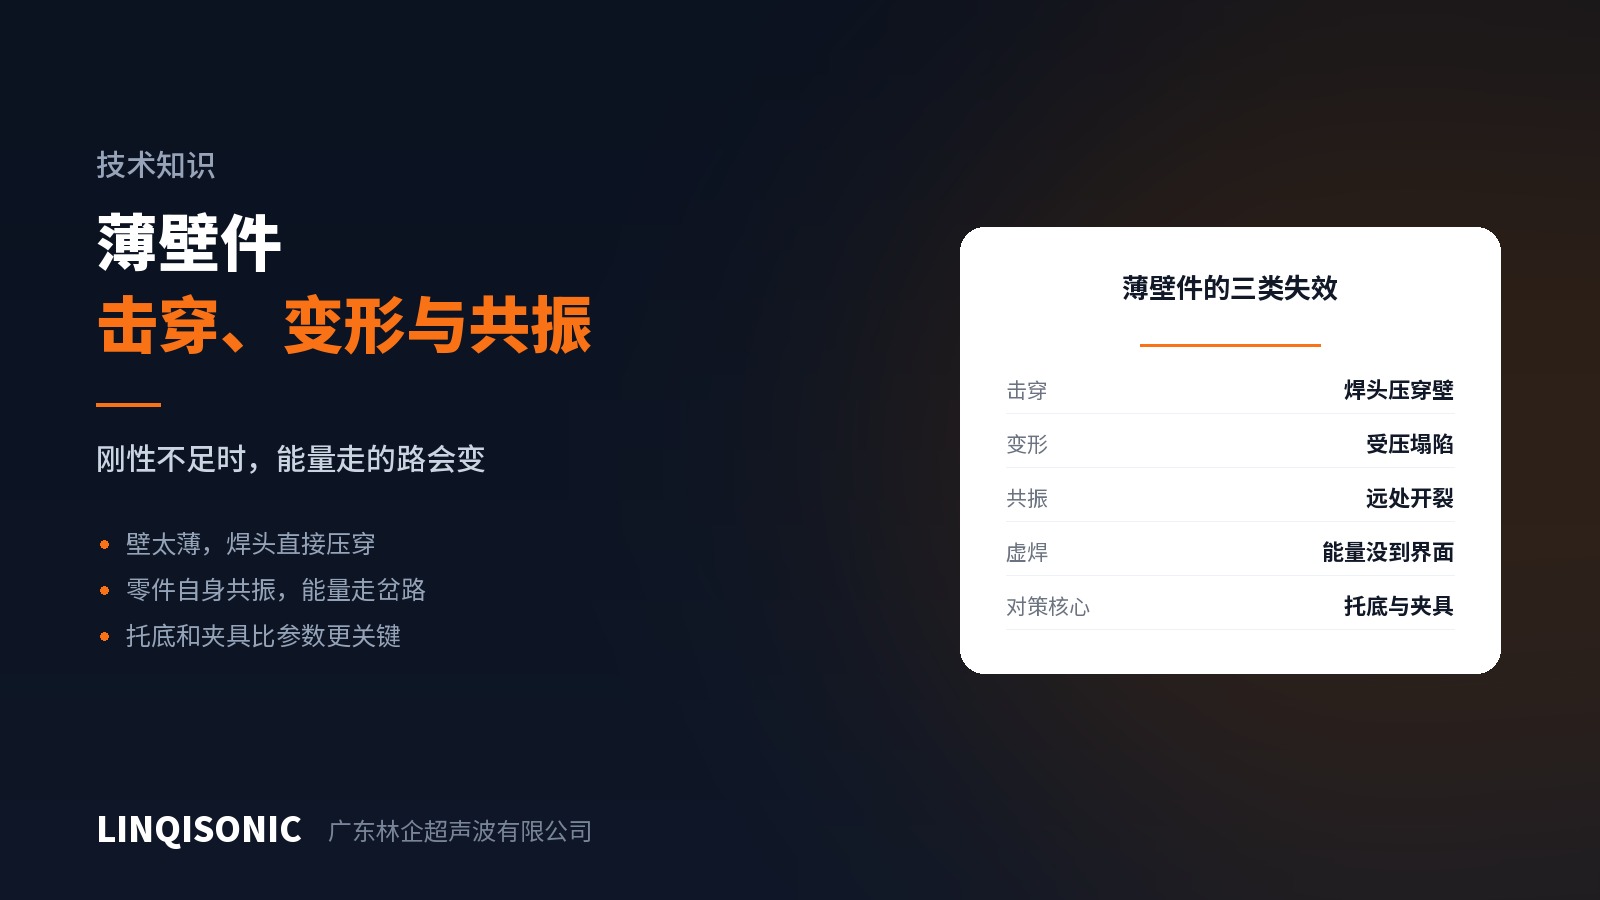
薄壁件刚性不足,能量传递路径容易走偏:焊头可能直接压穿,零件可能受压塌陷,也可能在远离焊缝的地方因自身共振而开裂。本文说明这三类失效与对应的处理方向。
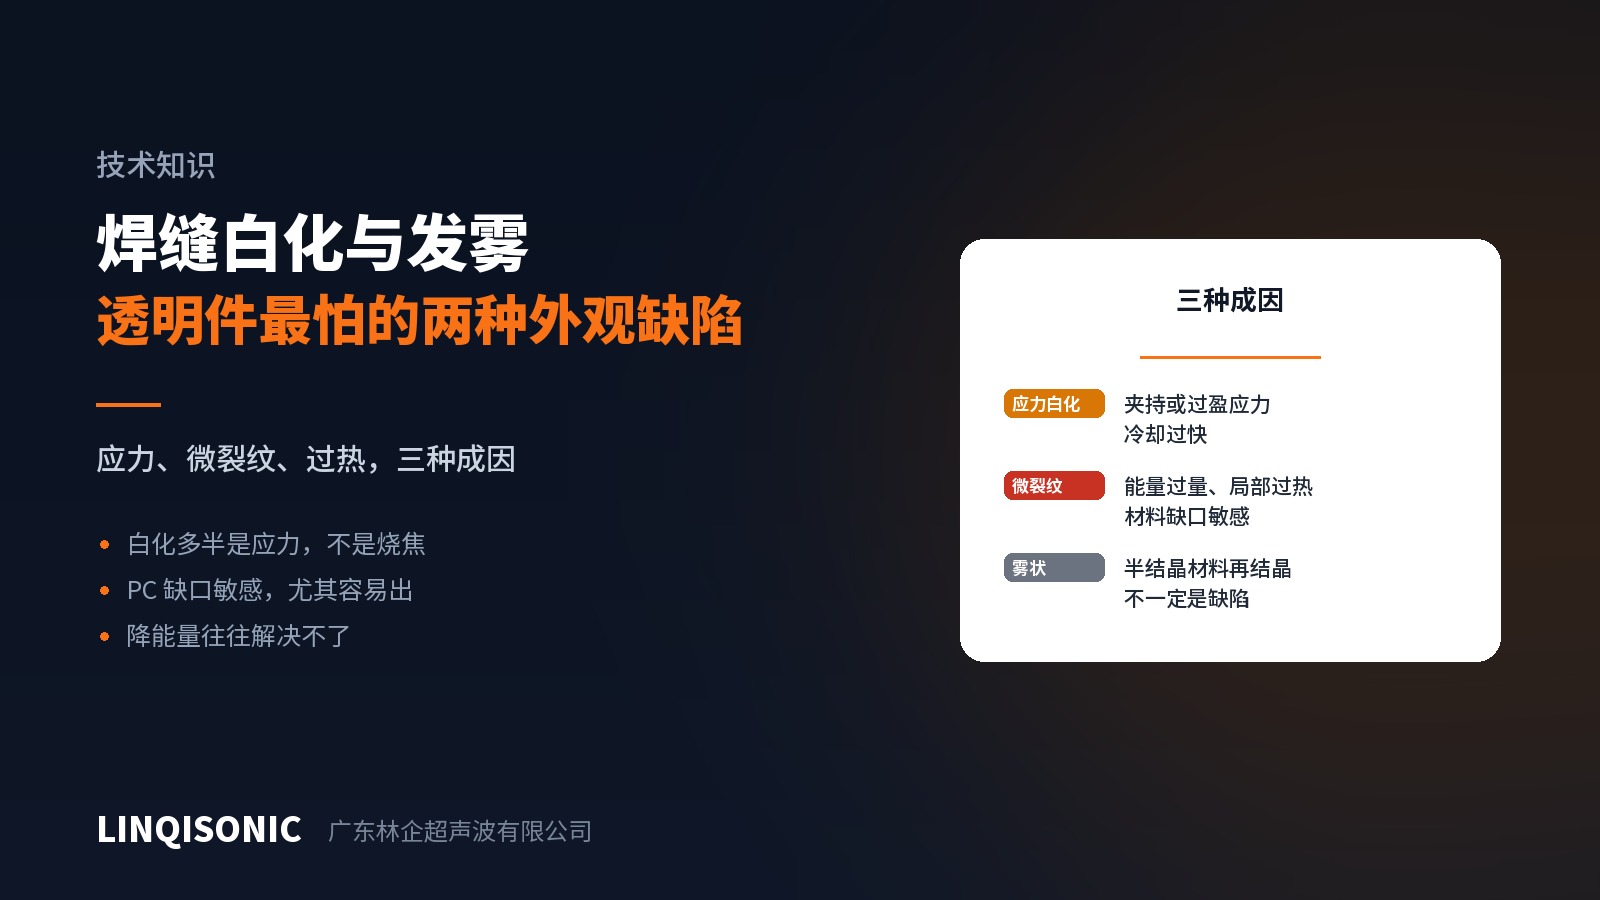
白化和发雾在透明件上最刺眼。成因有三类:应力白化、局部过热产生的微裂纹、以及半结晶材料的再结晶雾状。三类的处理方向完全不同,先分清是哪一类再动手。
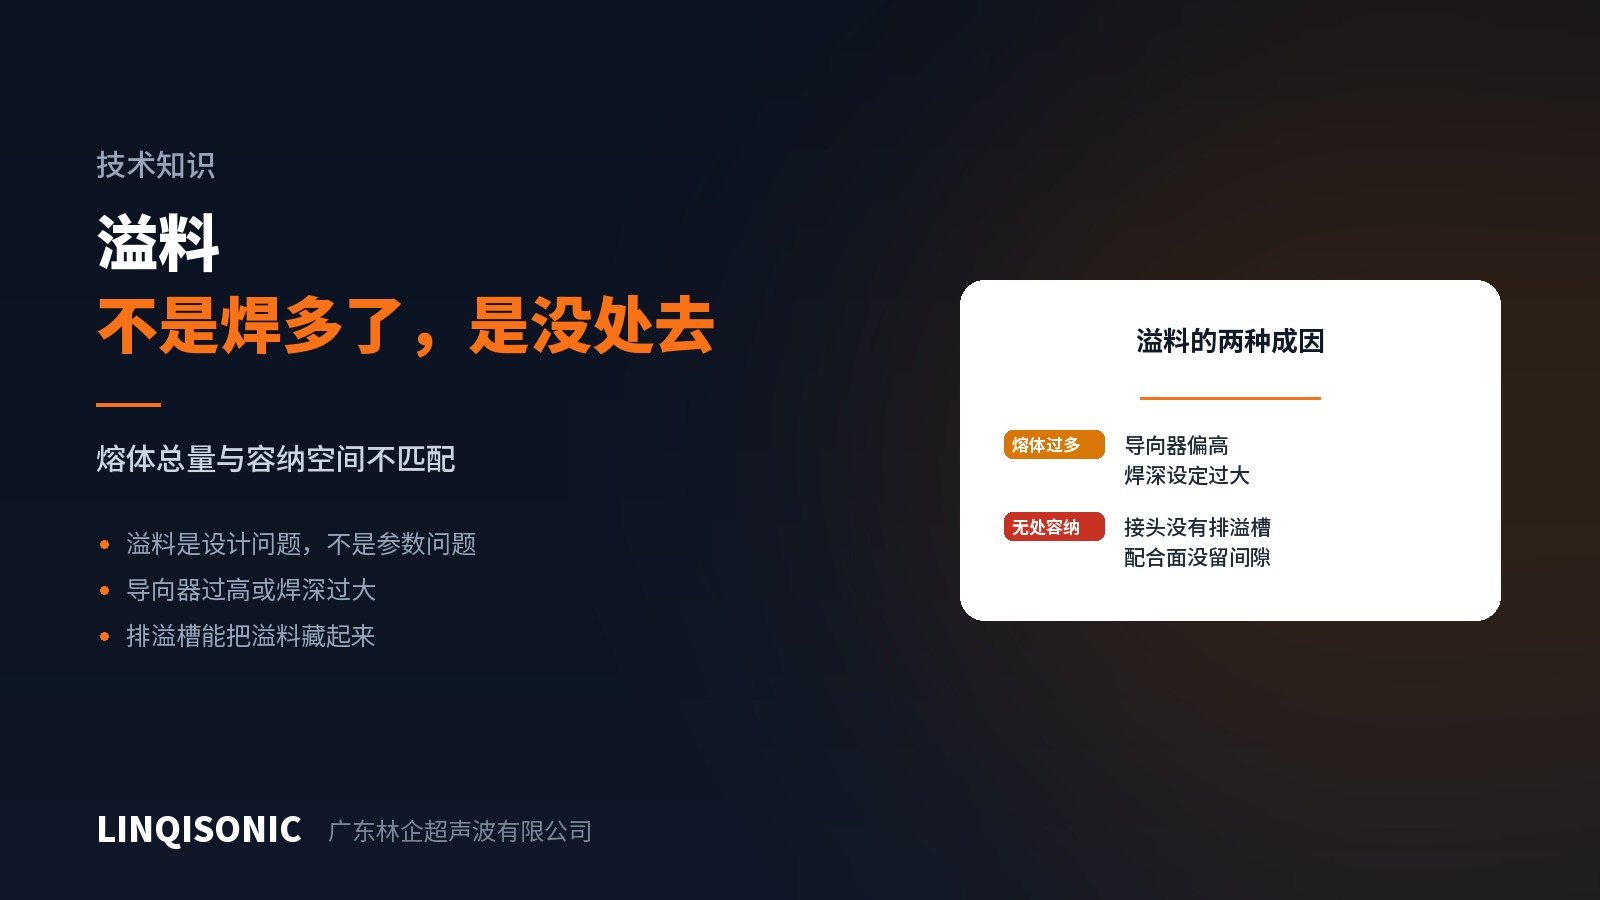
溢料是熔体总量超过了焊缝能容纳的空间。它多数时候是接头设计问题而不是参数问题——导向器偏高、焊深过大、或者根本没设计排溢槽。本文说明成因与对应的解法。
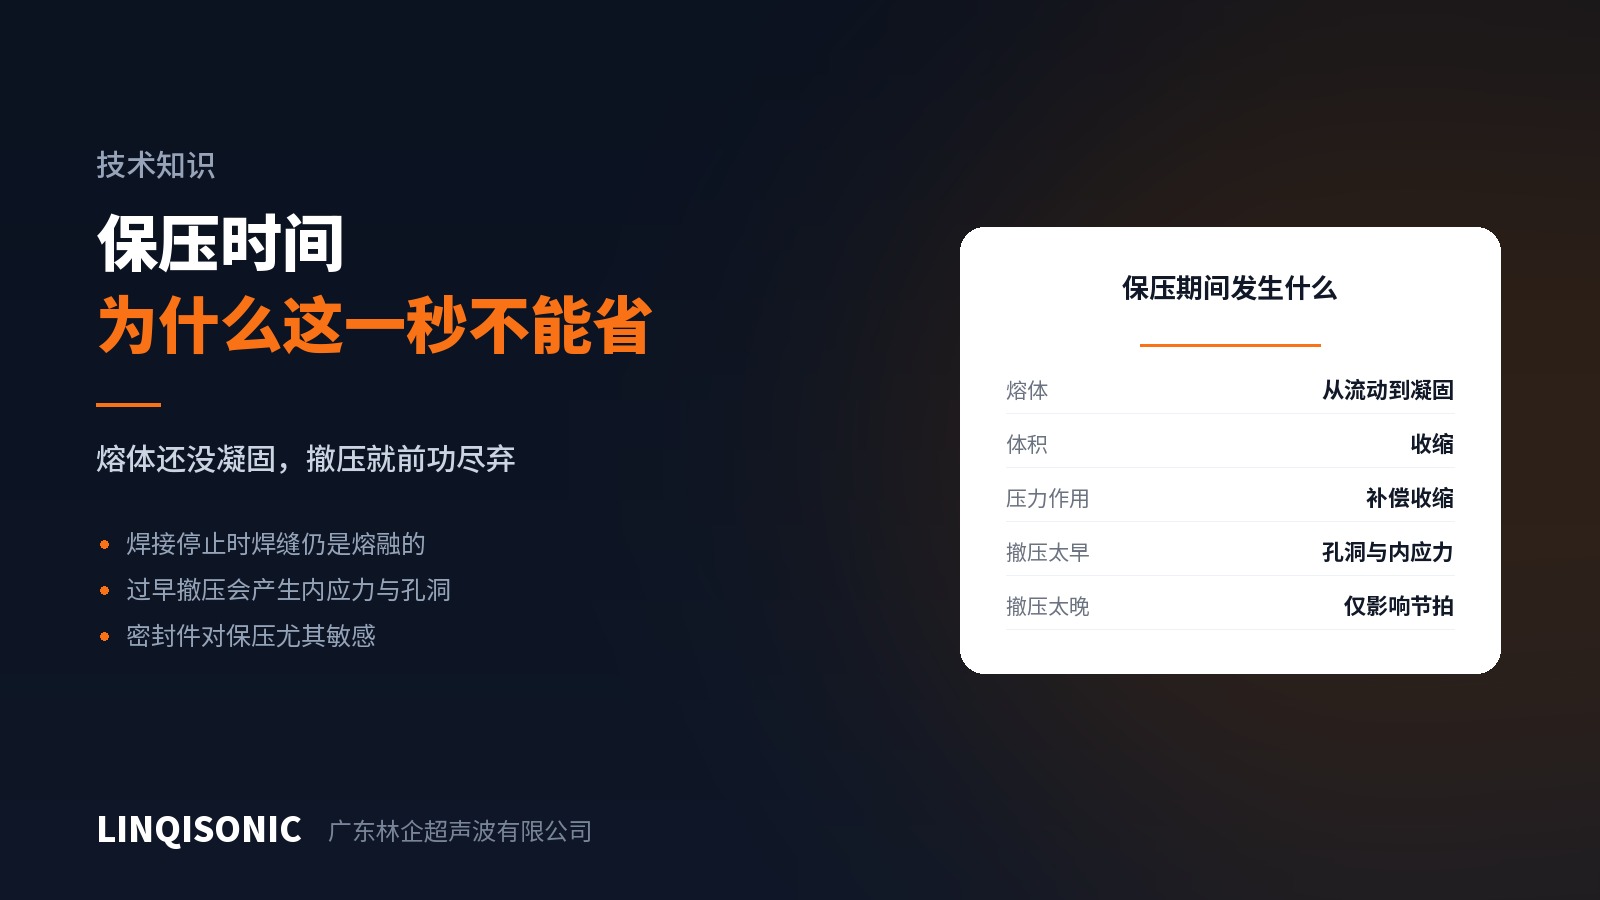
超声停止的那一刻,焊缝还是熔融的。保压期间熔体凝固并收缩,压力的作用是补偿这个收缩。过早撤压会在焊缝里留下孔洞和内应力——密封件与承力件对此尤其敏感。
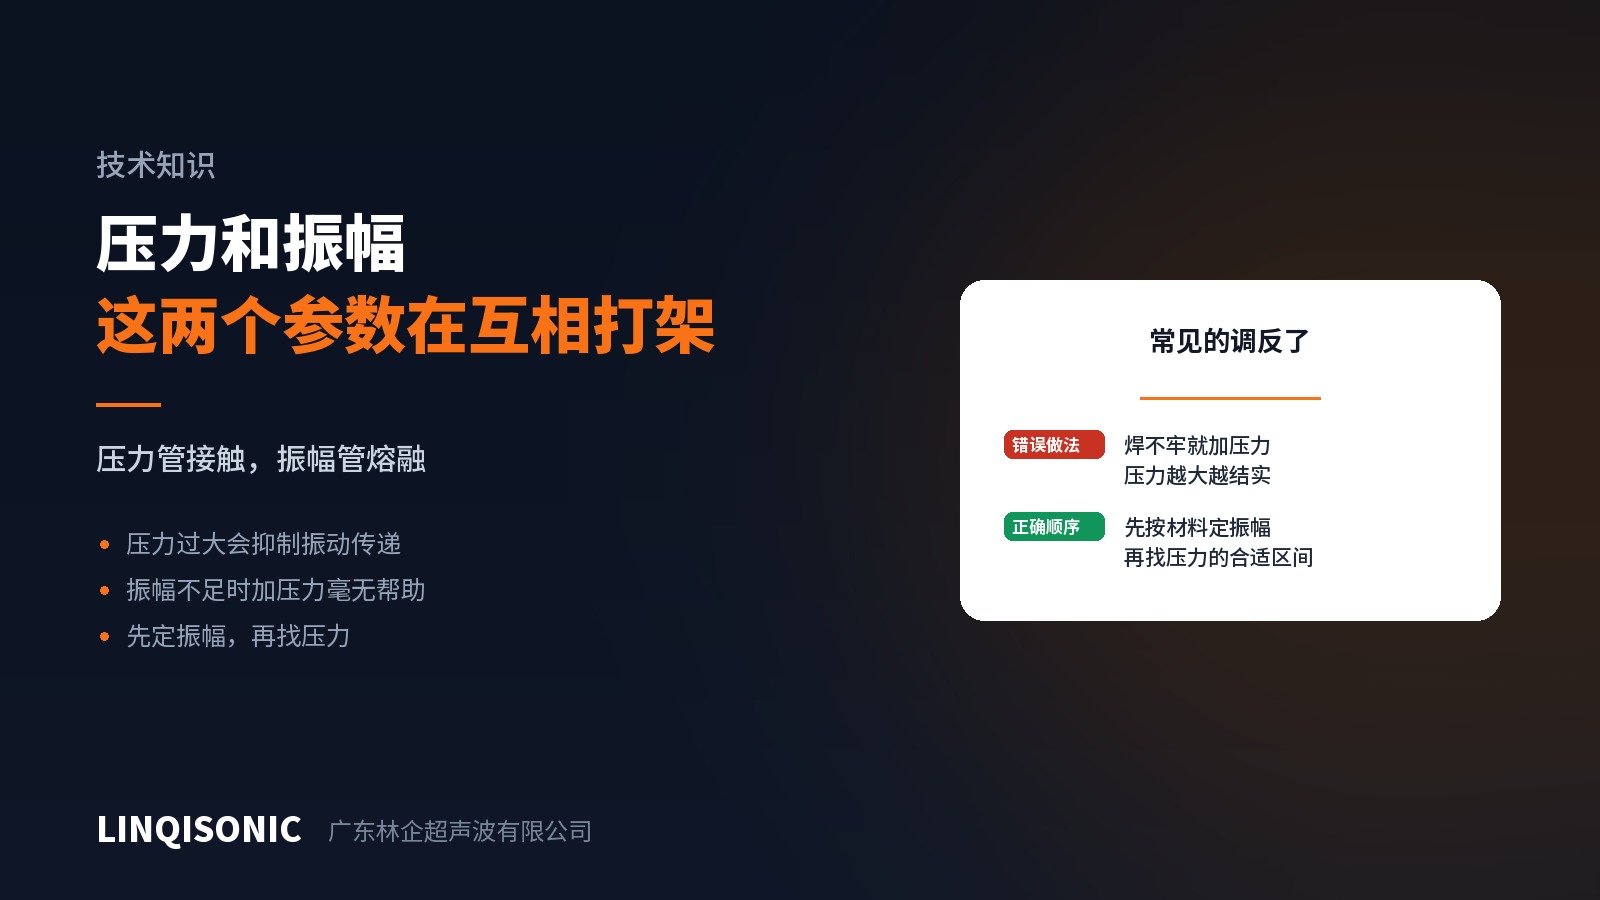
压力的作用是让两个面保持贴合,振幅的作用是产生摩擦熔融。压力过大会抑制振动传递,反而降低界面的实际摩擦。本文说明这对矛盾,以及为什么应该先定振幅再找压力。
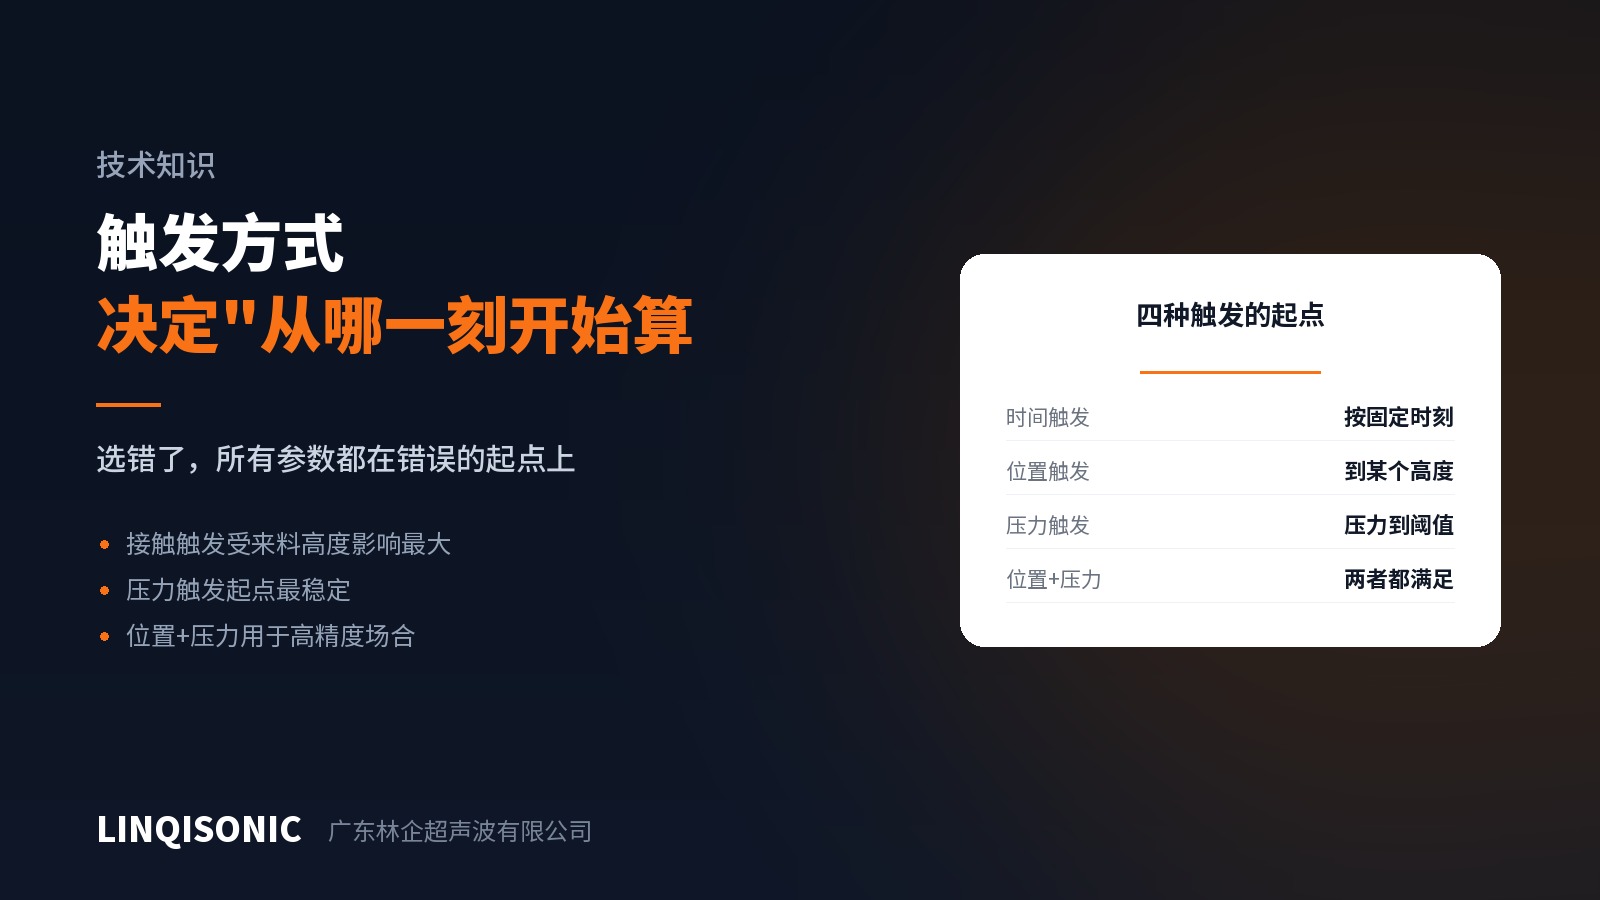
触发方式决定超声波从哪一刻开始输出。起点不稳,后面所有参数都建立在漂移的基准上。本文说明时间、位置、压力、位置加压力四种触发的差别,以及来料高度波动时该选哪种。
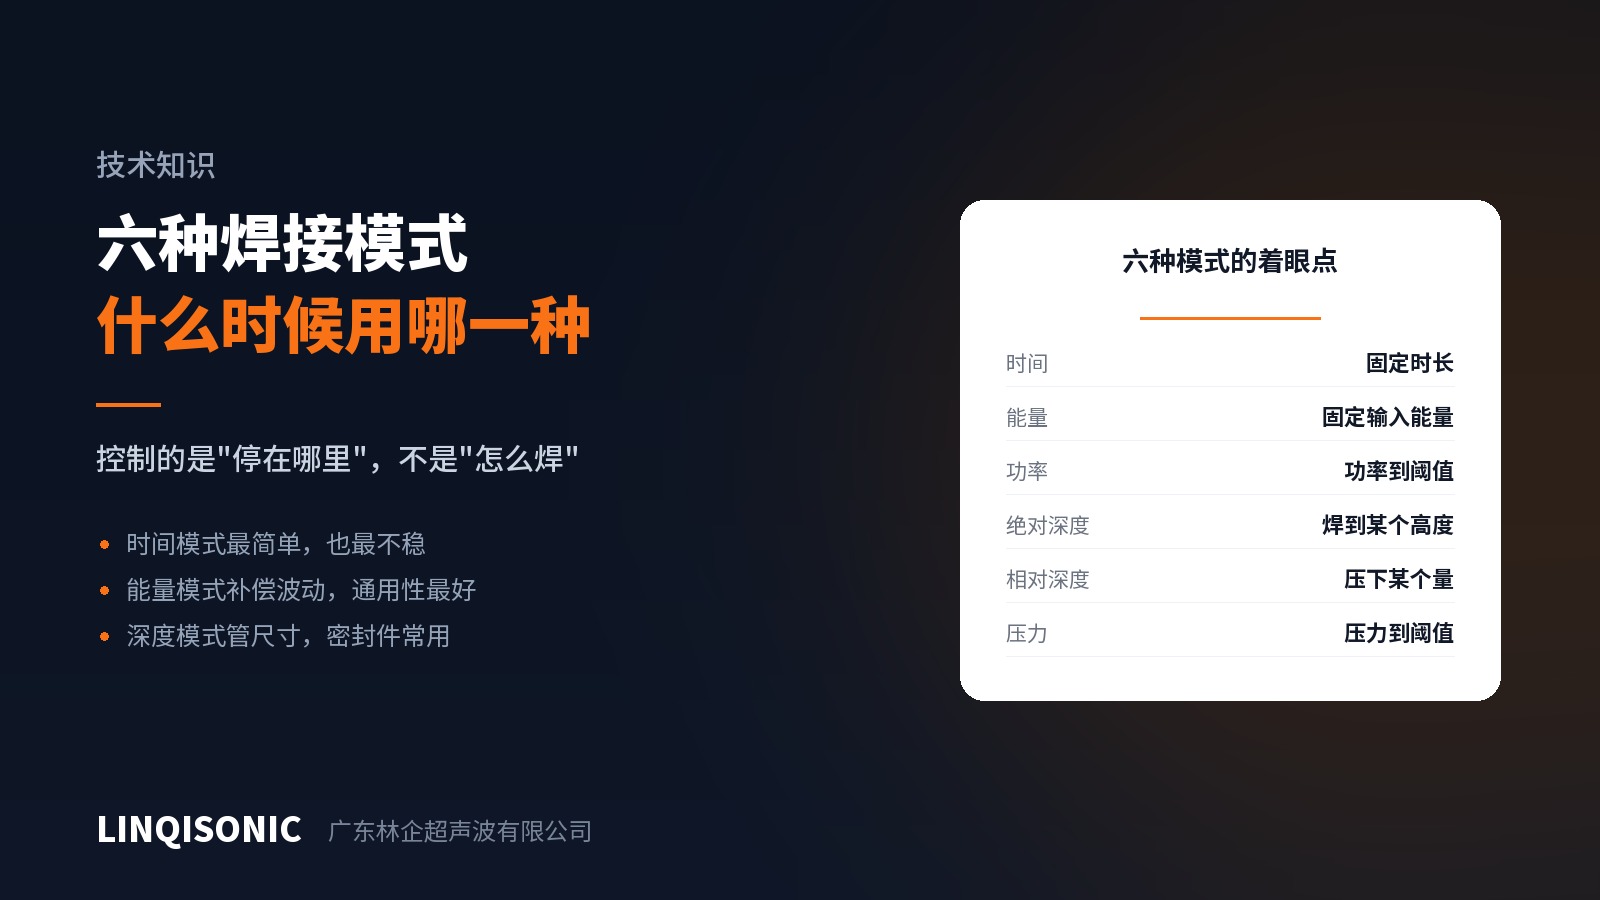
焊接模式决定的是"以什么条件停止焊接"。时间模式最简单但对来料波动毫无补偿;能量模式通用性最好;深度模式直接管成品尺寸,密封件与装配尺寸敏感的件常用。本文说明六种模式各自的着眼点与适用场合。
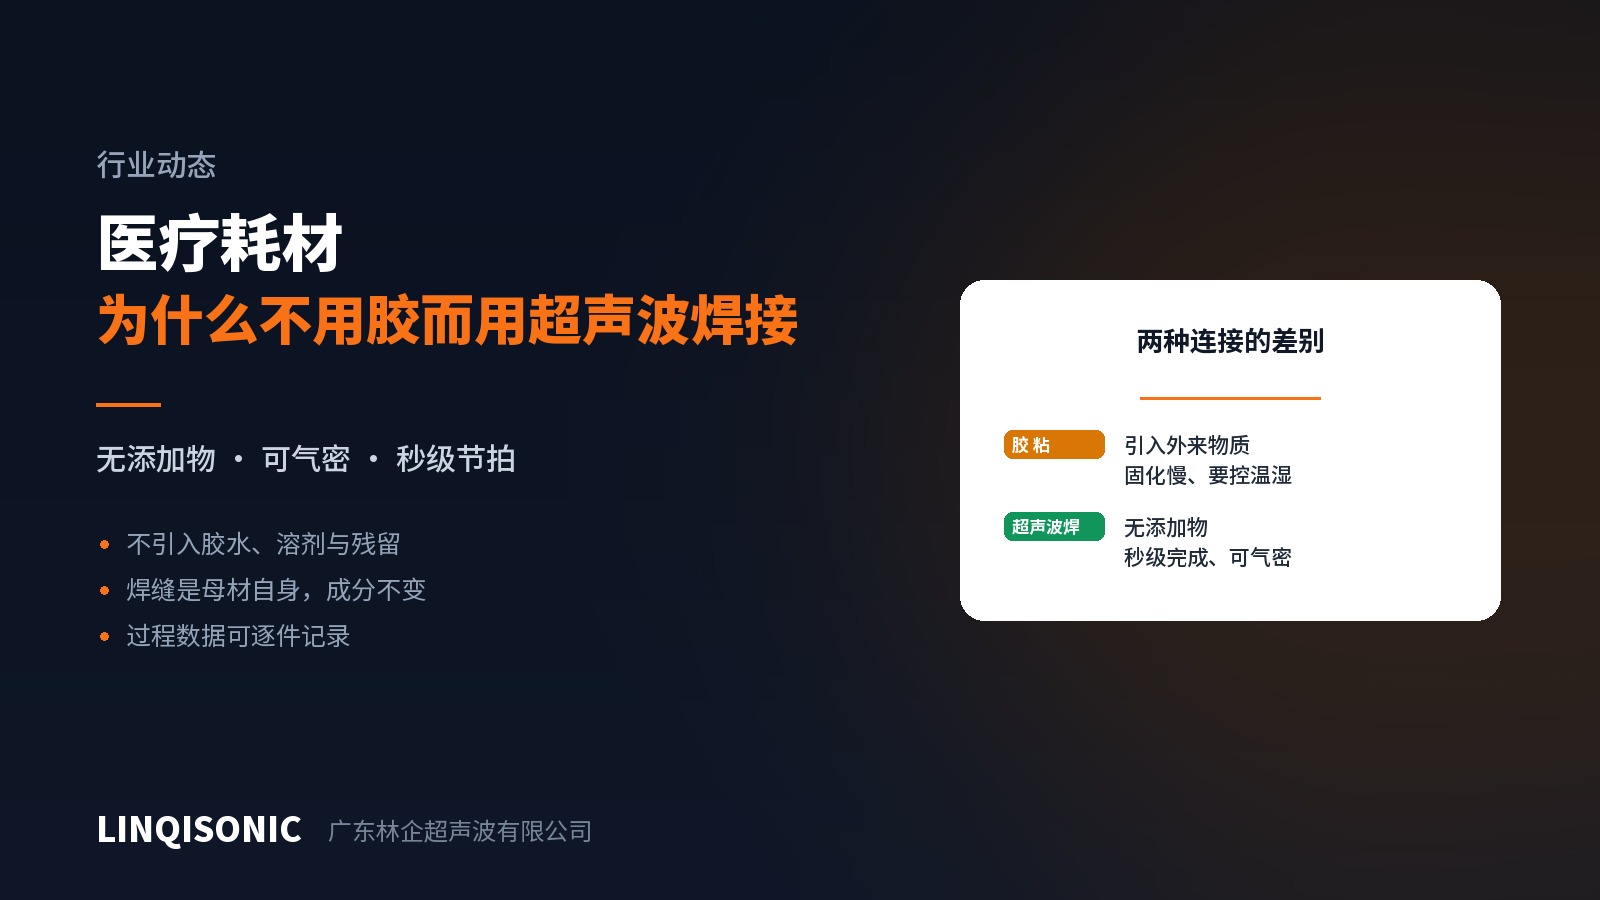
胶粘会向产品引入外来物质,涉及溶剂残留、生物相容性评价与固化条件控制;超声波焊接的焊缝就是母材自身,不引入任何添加物,且节拍在秒级、可做到气密。本文说明这一取舍,以及医疗件焊接要注意的地方。