了解林企超音波最新新聞、產業動態與技術分享
共 91 篇
多工位、多焊缝的件,后一次焊接的振动会传到已有焊缝上。顺序、支撑与频率的安排,决定了前面的活会不会白干。
材料相容性、接头可行性、能量可达性、外观与验证要求,四步走完才有结论。顺序不能乱,前一步不成立,后面的参数都没有意义。
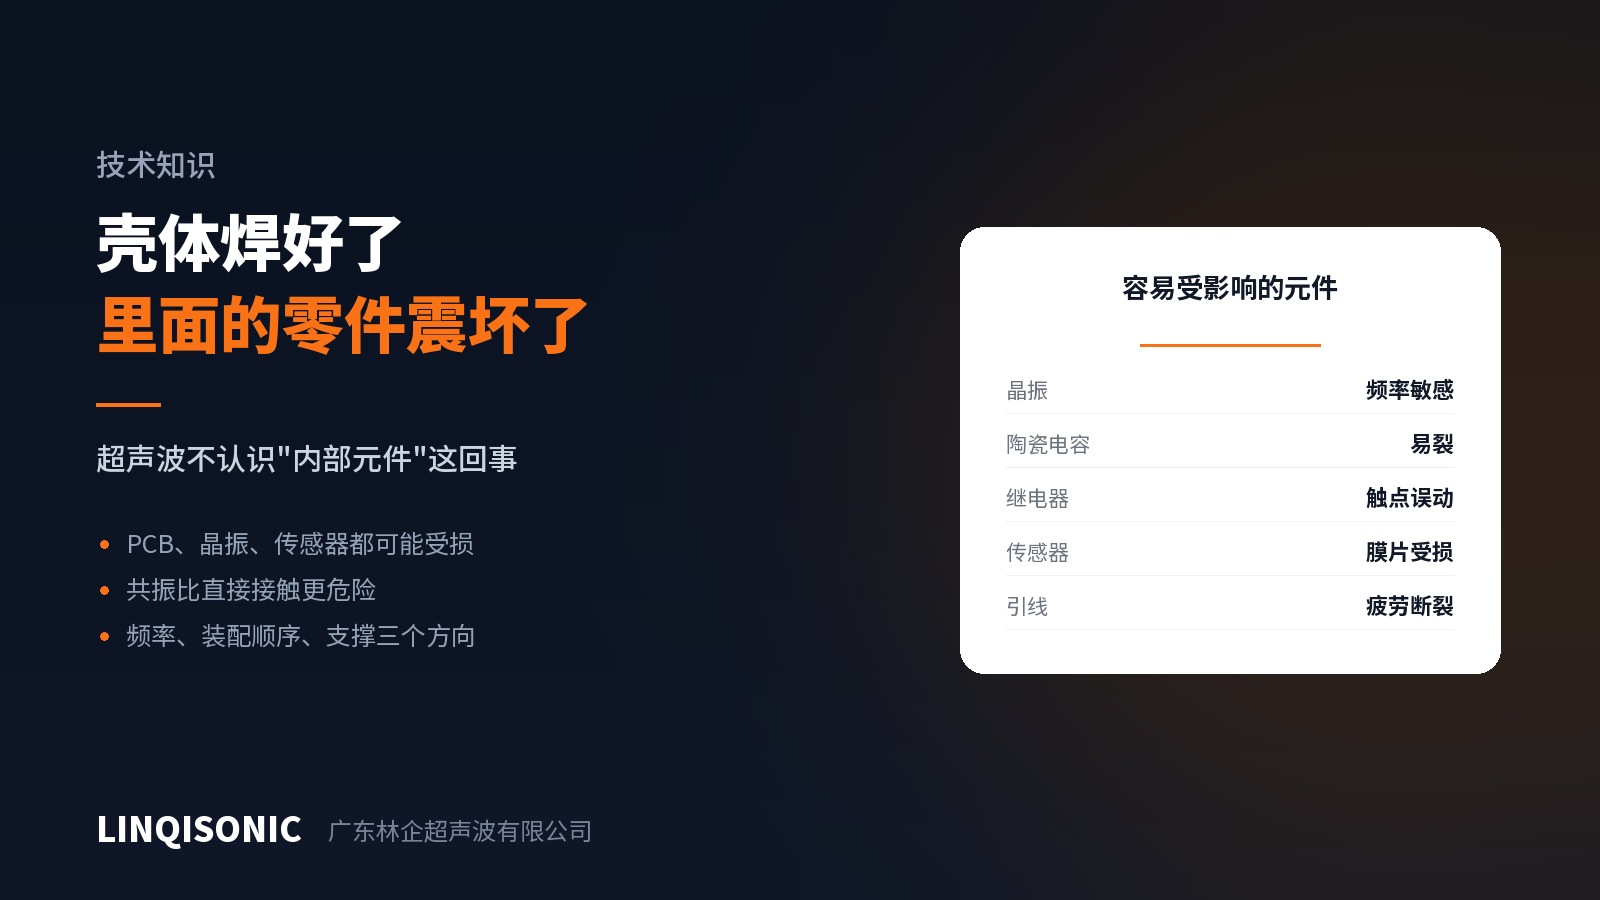
焊接失败的另一种形式是外面焊好了,里面的元件坏了。传导路径、共振与固定方式,决定了内部件能不能活下来。
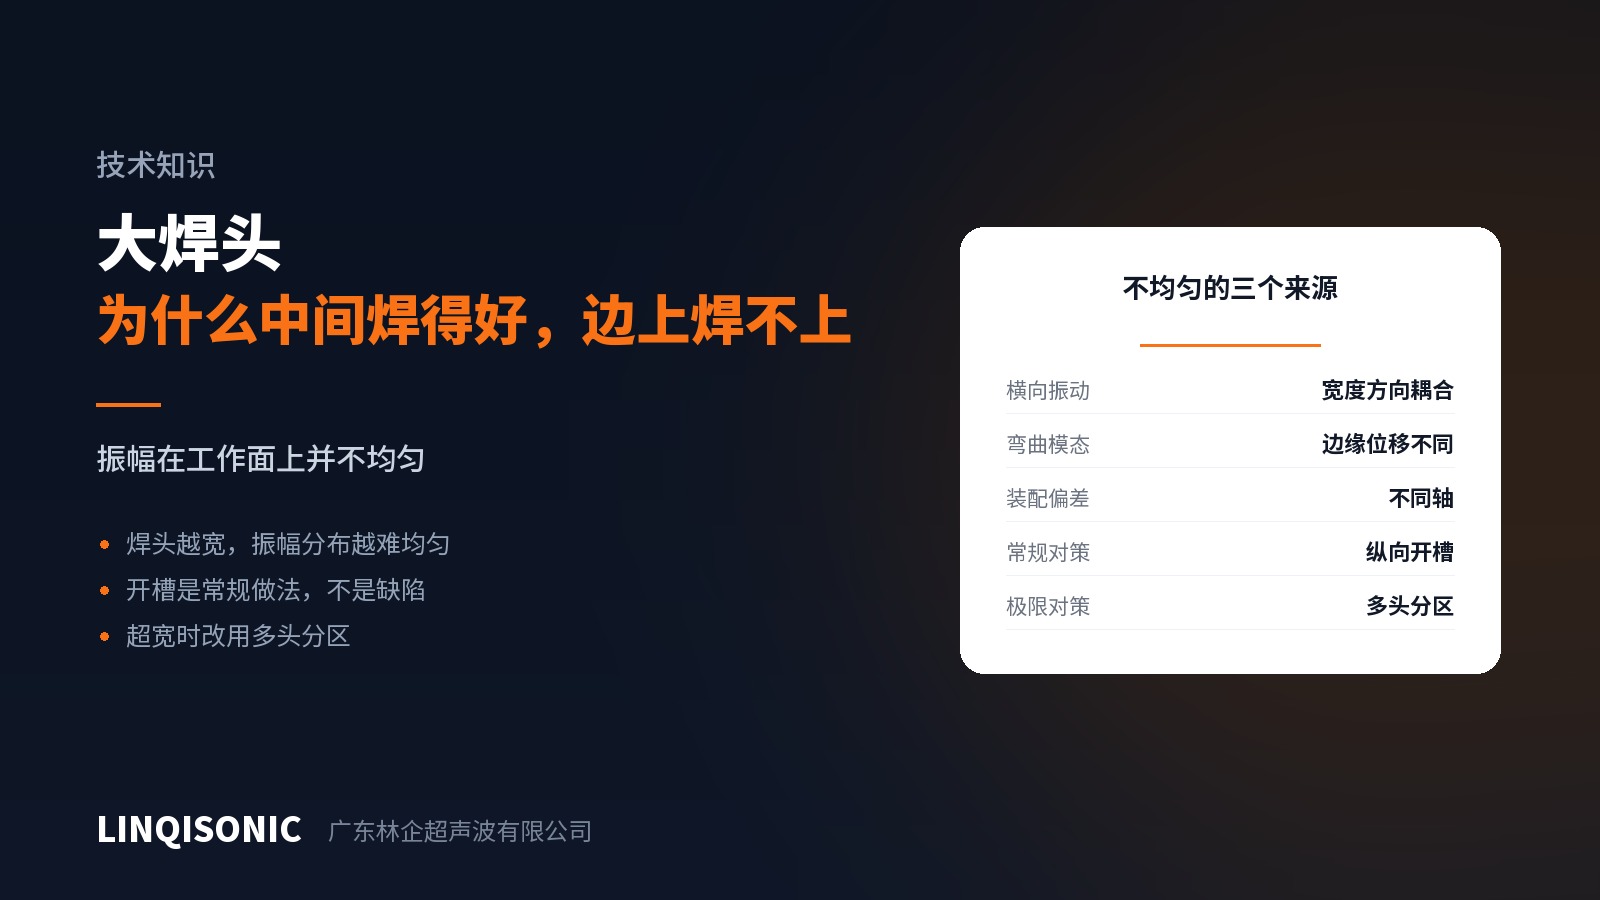
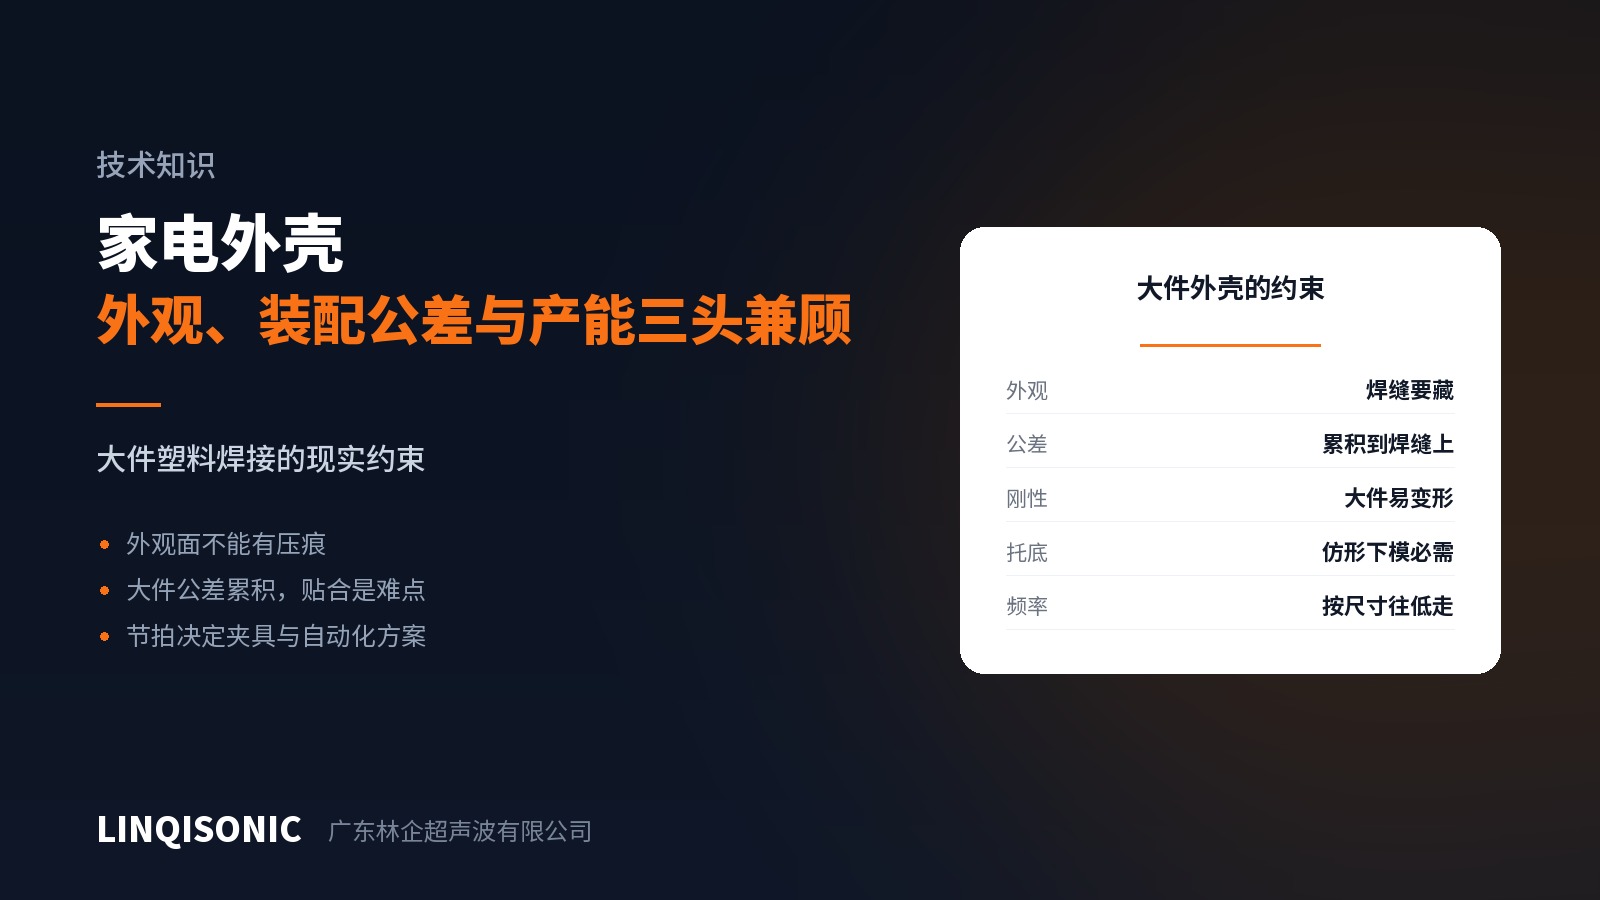
边缘焊得好、中间开的件,问题多数不在参数。大焊头的振幅沿面分布不均,件在中间刚度最低,两个因素叠在一起。
焊头端面做成随形之后,各点到变幅节点的距离不同,振幅分布随之改变。曲面件的难点是让所有点同时熔合。
同一批件,夹持方式不同、加载速率不同,拉力数据能差出一截。真正有信息量的不是那个峰值,是断在哪里。
疲劳是应力集中处的裂纹逐步扩展,与一次性承载是两回事。焊缝的圆角、溢料和残余应力,都是疲劳寿命的起点。
冲击下应变率高,材料表现变脆,塑性变形来不及发生。焊缝上的缺口敏感度在冲击时被放大,跌落失效多数是脆性断口。
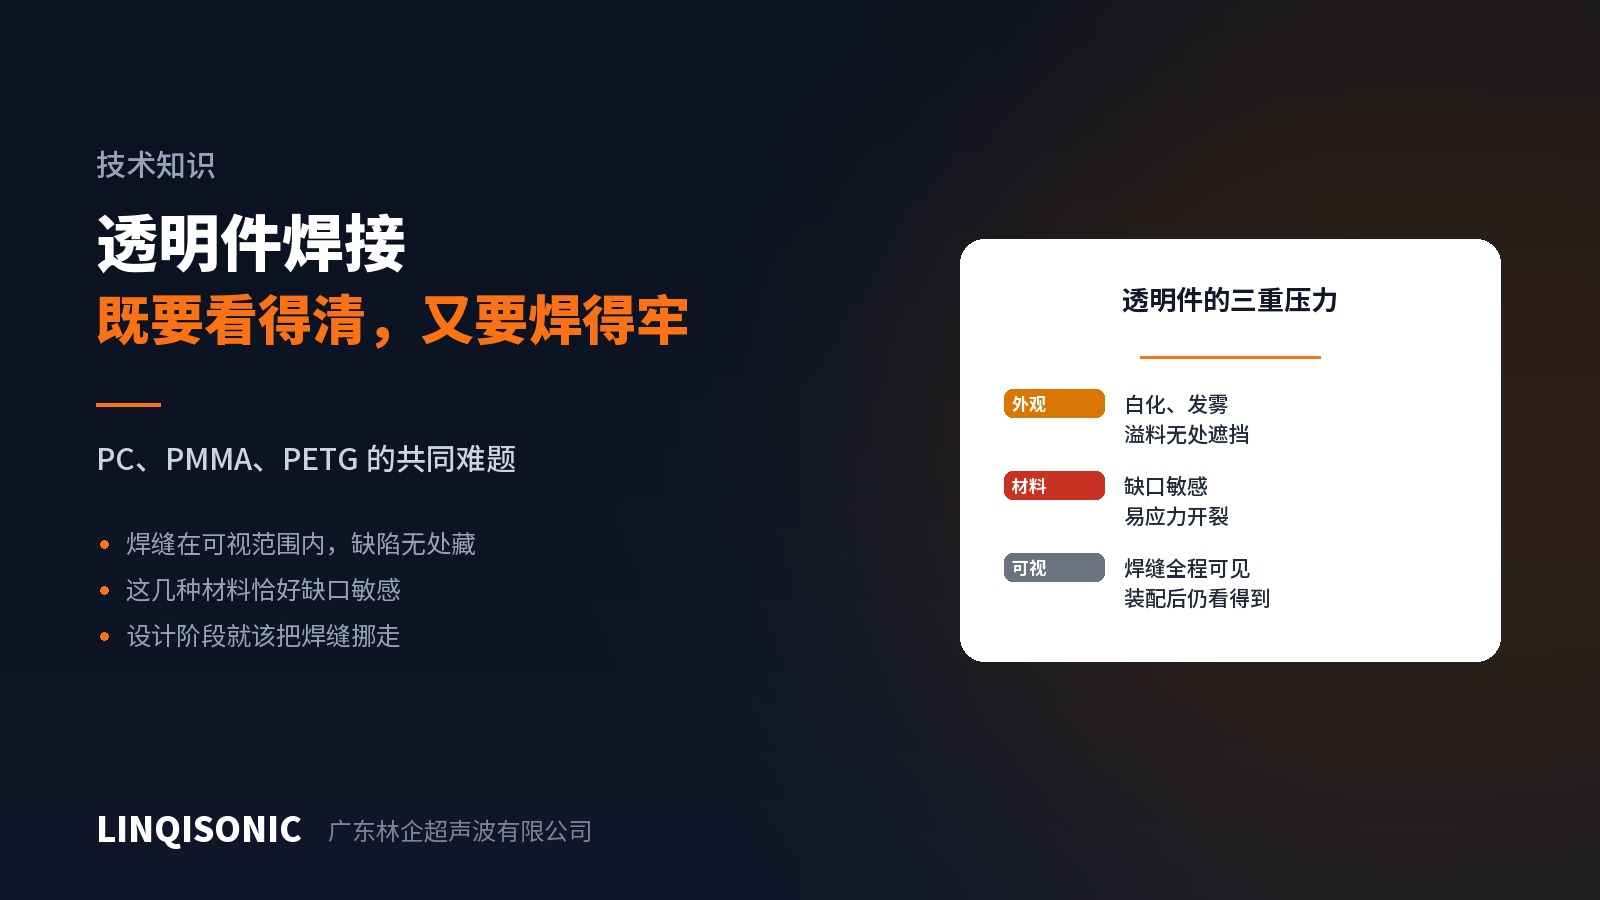
透明件把焊接过程的每一个缺陷都放大成外观问题。白化是银纹散射光,雾影是熔体流动痕迹,压痕来自焊头表面,三者的对策各不相同。