
超声波焊接的六种模式,什么时候用哪一种
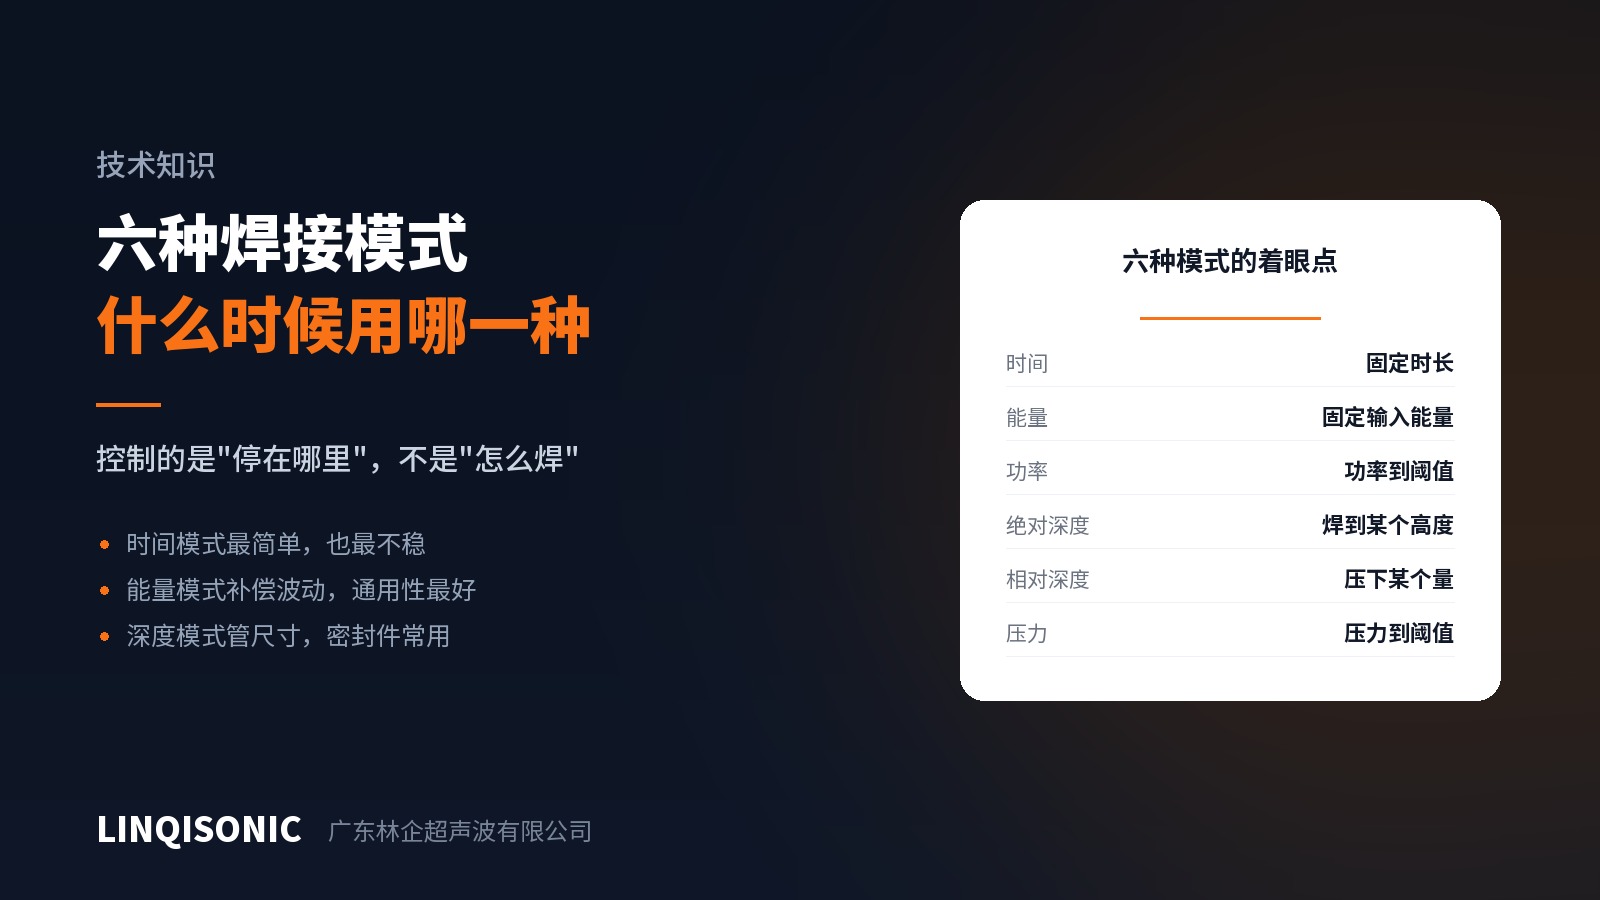
超声波焊接机上通常有六种焊接模式:时间、能量、功率、绝对深度、相对深度、压力。它们控制的不是"怎么焊",而是"以什么条件停止焊接"。选错了,同样的设备表现会差很多。
时间模式
设定一个焊接时长,到点停止。最简单,也最容易上手。
问题是它对任何波动都不作补偿。来料壁厚偏薄、气压略低、焊头磨损一点,实际输入界面的能量就变了,但机器照样焊满设定时间。批量生产中,时间模式的良率往往是最先出问题的。
适合:结构简单、来料稳定、精度要求不高的件。或者调试初期用来快速找范围。
能量模式
设定一个焊接能量,累计输入达到就停。
这是通用性最好的一种。因为它盯的是"送进去多少能量",当来料或工况有小幅波动时,机器会自动延长或缩短时间来把能量补足。大多数场合的默认选择应该是能量模式,而不是时间模式。
功率模式
焊接功率达到设定阈值时停止。功率反映的是瞬时的负载状态,它在焊接过程中会先升后降——熔融启动时功率上升,熔体形成后阻抗变化,功率回落。
适合:需要抓住某个特定熔融状态的场合,或者作为其他模式的辅助判据。
绝对深度与相对深度
这两种直接管尺寸,是密封件和装配尺寸敏感件的常用选择。
绝对深度——焊到工件的某个绝对高度停止。管的是成品总高,适合总高有公差要求的装配件。
相对深度——从接触点开始,压下设定的量就停。管的是熔掉多少,适合关注熔合量本身的场合,比如超声线要熔掉多少。
两者的区别在于基准:绝对深度以设备的固定原点为基准,来料本身的高度公差会全部反映到熔深上;相对深度以每一件的实际接触点为基准,能吸收来料高度波动。来料高度不稳时,相对深度更可靠。
压力模式
焊接压力达到设定值时停止。用得较少,多见于对最终夹持状态有明确要求的场合。
怎么选
一个实用的顺序:
成品尺寸有公差要求 → 优先深度模式,来料高度不稳就用相对深度;
要求熔合量稳定、尺寸不敏感 → 能量模式;
调试阶段找范围 → 时间模式,找到之后换成能量或深度;
量产阶段 → 无论用哪种模式,都应当同时对其他维度设监控上下限。
最后这一条最重要。用能量模式焊接时,仍然应当监控焊后深度;用深度模式时,仍然应当监控能量。单一维度控制、单一维度判断,等于放弃了发现异常的能力——熔透了和压穿了可能焊后高度一样,但能量差别很大。
各机型支持的模式与监控维度,见超声波焊接机产品中心。有具体件需要选模式,把零件图和公差要求发到 1427498429@qq.com,或致电 0769-82029510 / 13760010932。