了解林企超音波最新新聞、產業動態與技術分享
共 100 篇
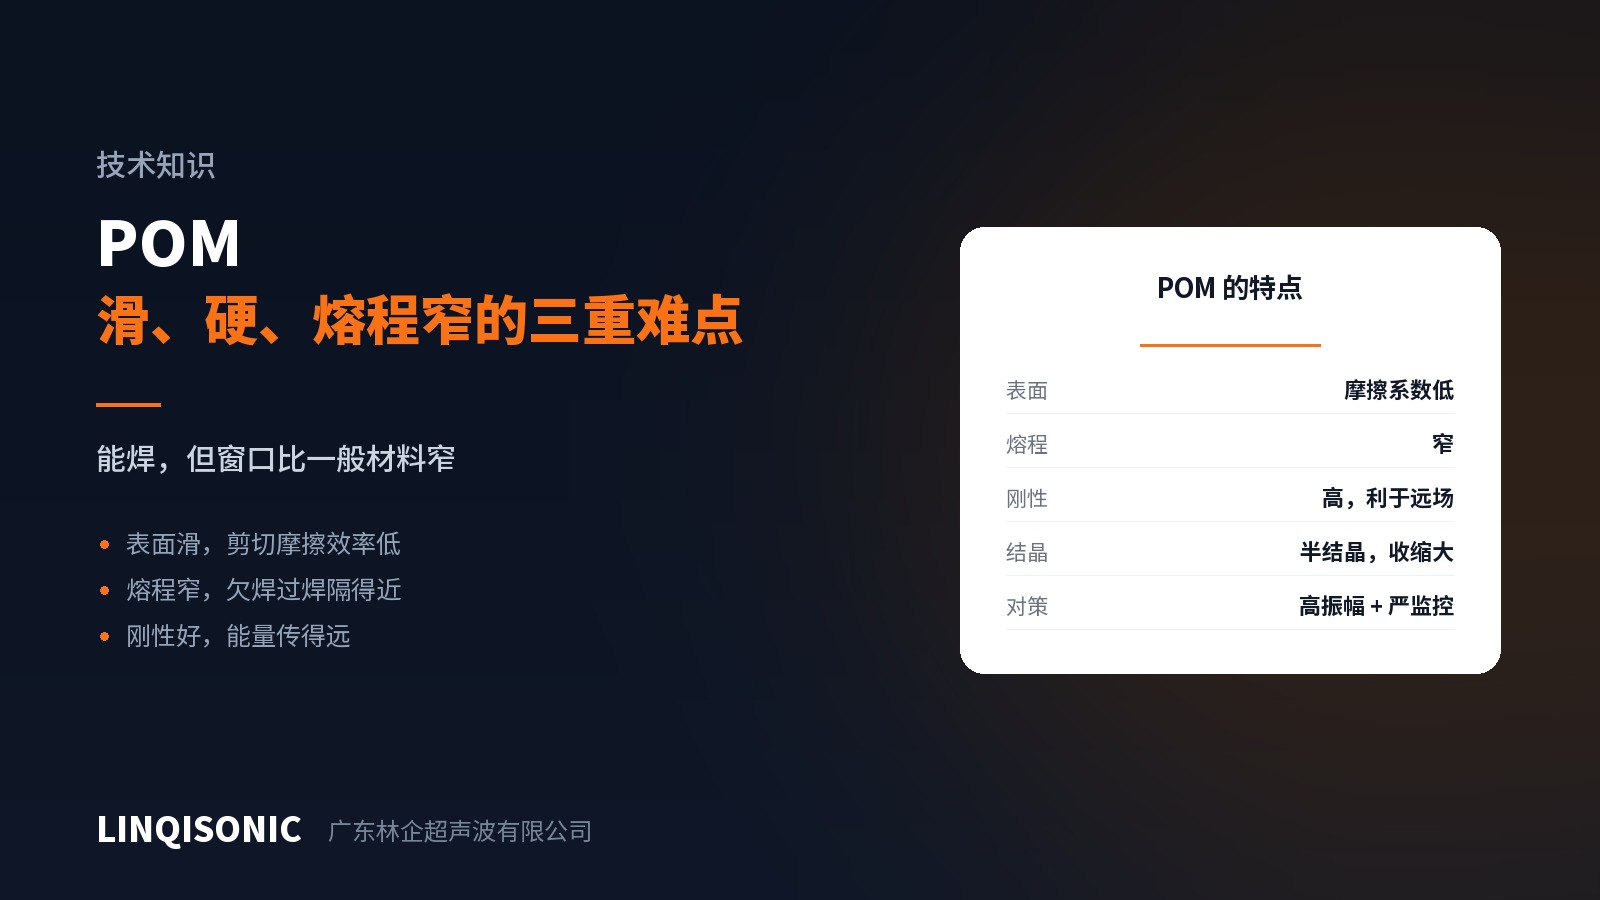
POM 表面摩擦系数低、熔程窄、结晶度高,超声波焊接的参数窗口比常见工程塑料窄。本文说明这三个特点各自造成什么困难,以及对应的接头设计与参数方向。
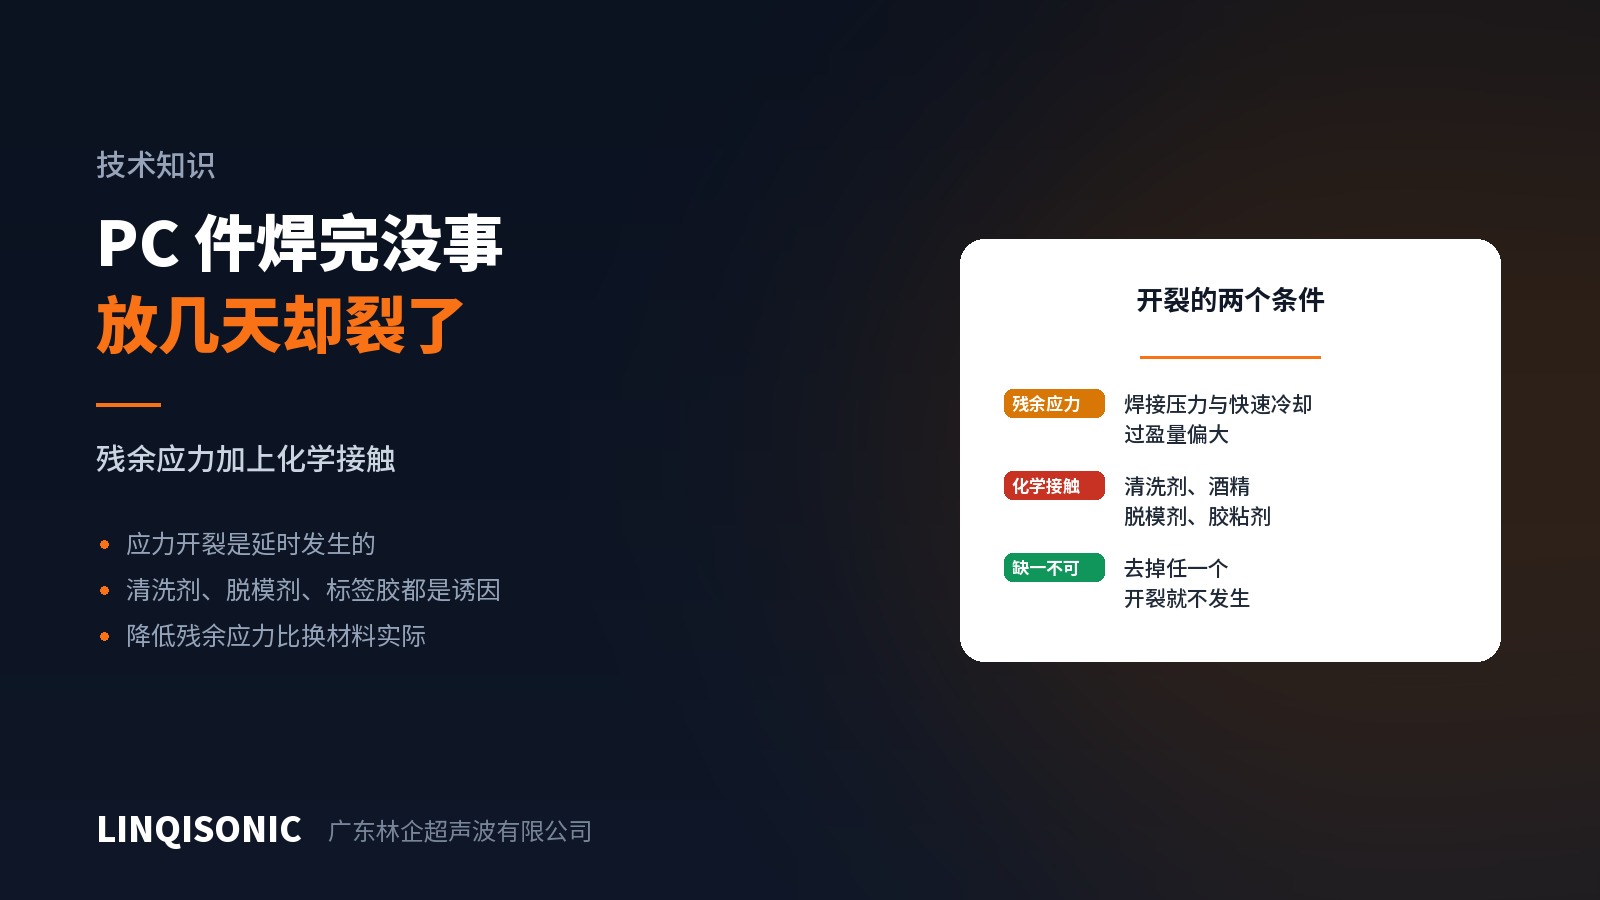
PC 的环境应力开裂需要残余应力和化学接触两个条件同时成立,所以它总是延时发生:下线检验合格,几天后开裂。本文说明成因链条和现场可以下手的几个环节。
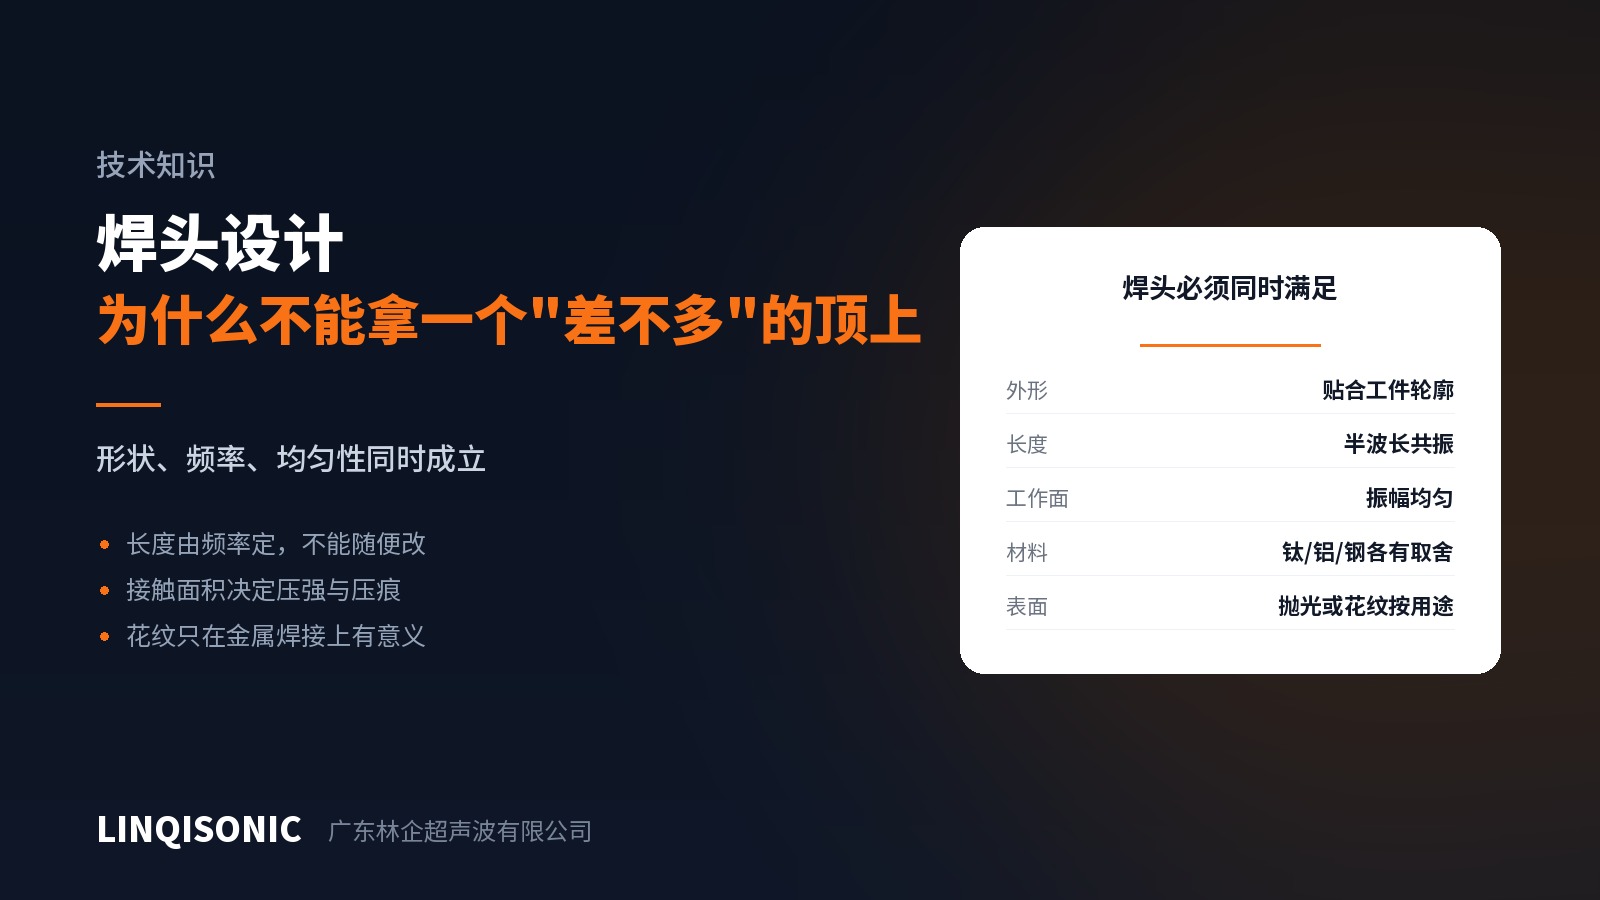
焊头要同时满足外形贴合工件、在工作频率上共振、工作面振幅均匀三件事,三者互相制约。本文说明焊头设计涉及的取舍,包括长度与频率的关系、材料选择、以及花纹与抛光的适用场合。
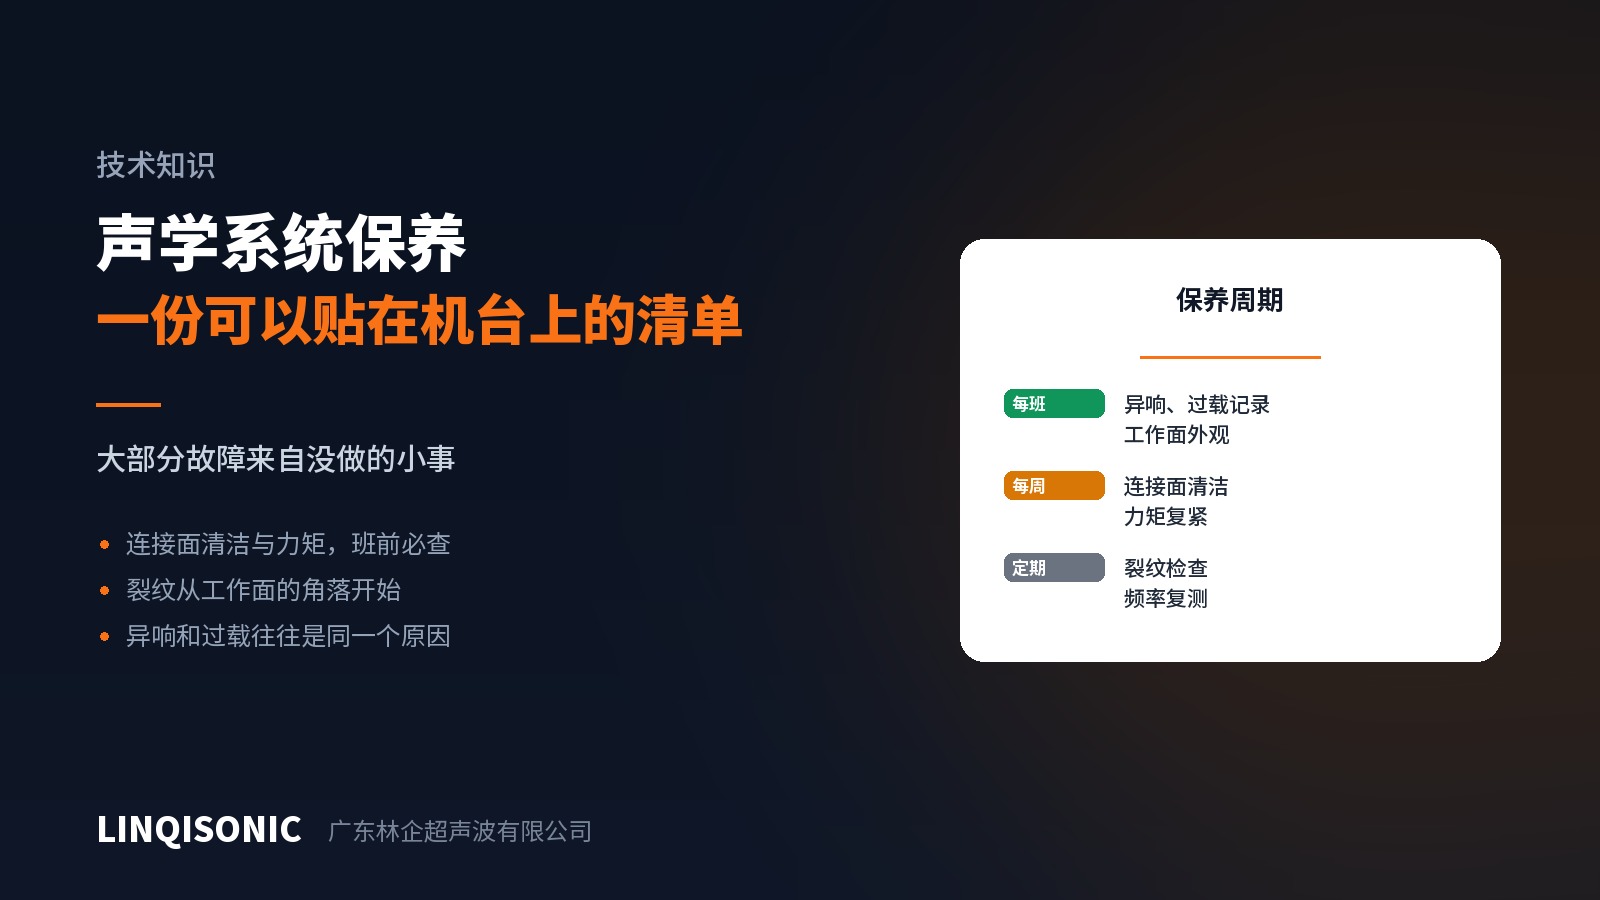
超声波焊接机的多数突发故障来自声学系统的日常小事:连接面不洁、力矩松动、焊头微裂纹。本文给出按班、按周、按周期的检查项,以及几个异常的判断方法。
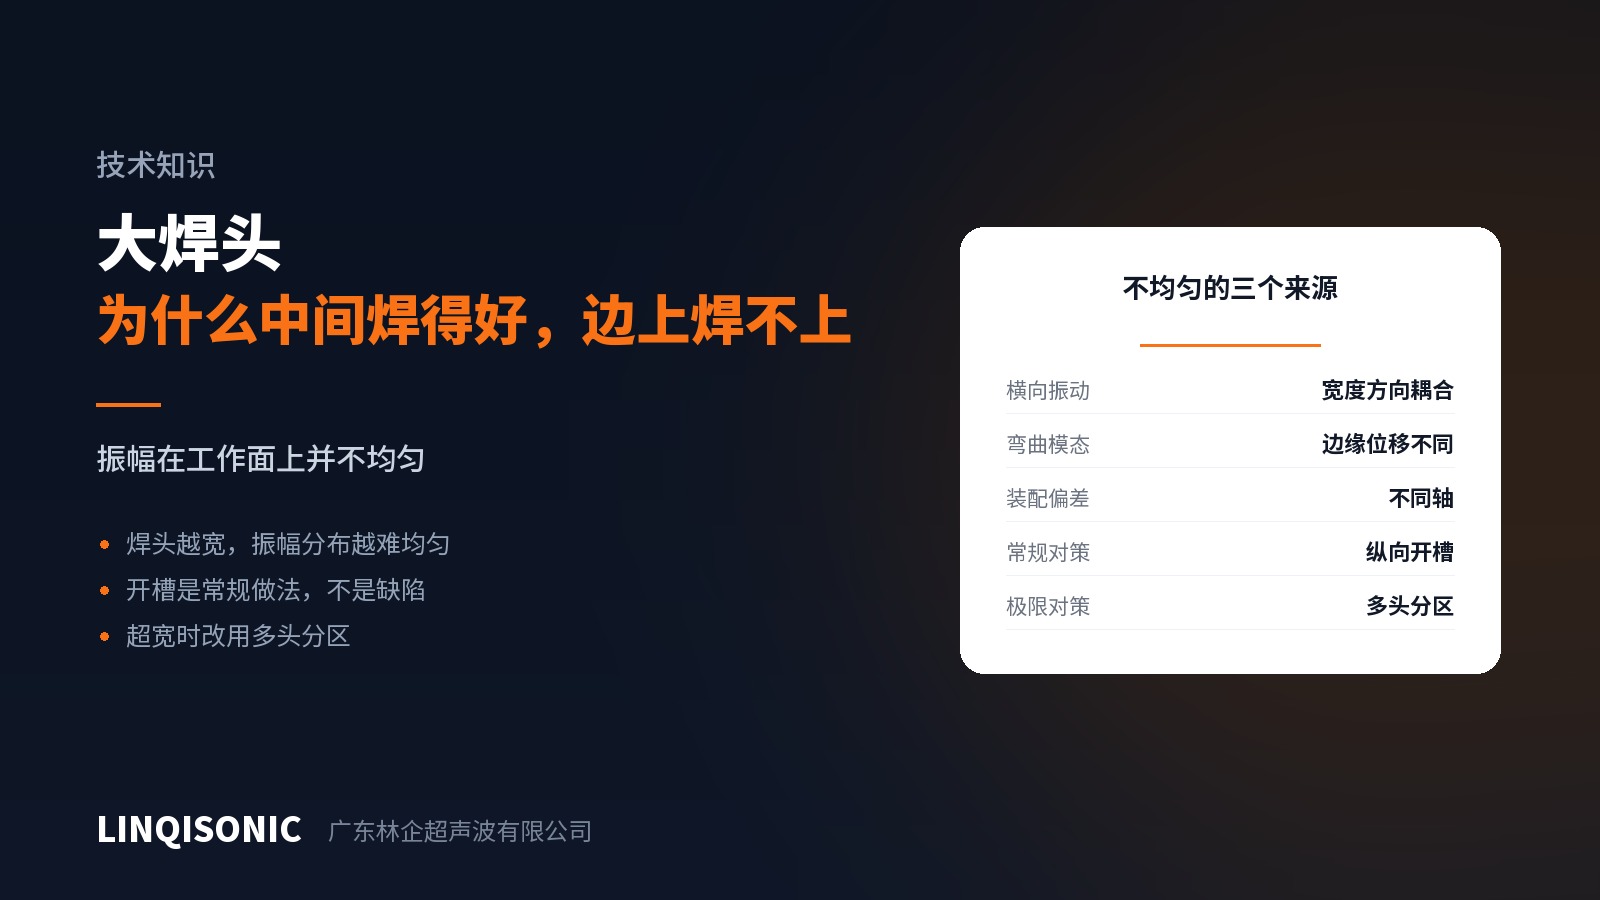
焊头越宽,工作面上的振幅越难保持均匀,结果是中间焊透、边缘虚焊,或者反过来。本文说明振幅不均匀的成因、开槽的作用,以及超宽件的分区方案。
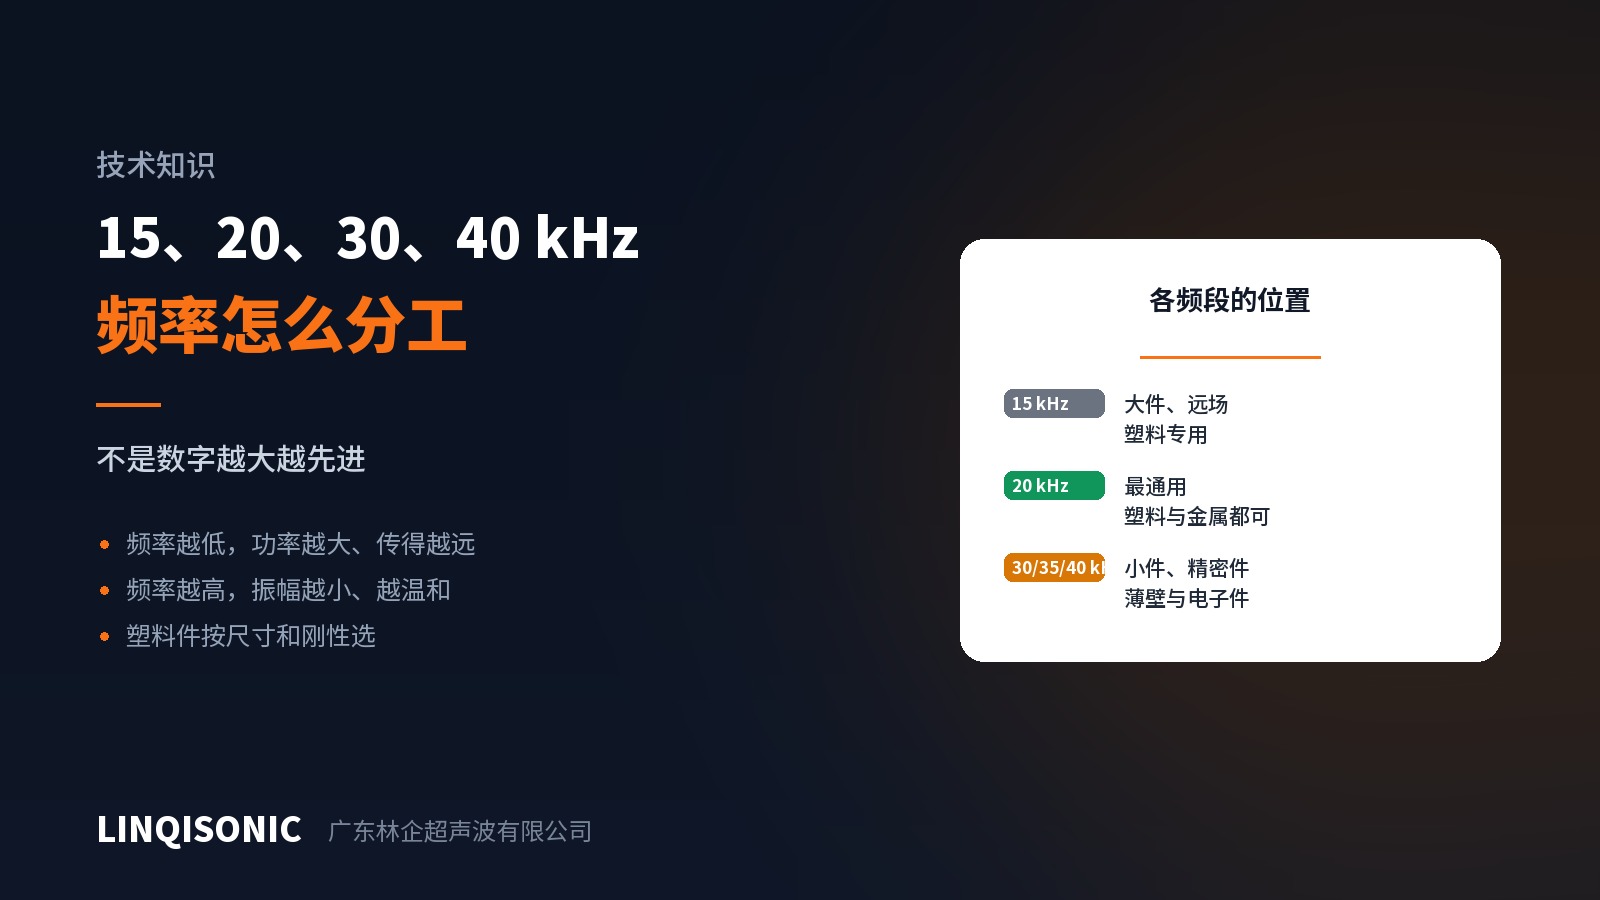
超声波焊接的常用频率有 15、20、30、35、40kHz 几档。频率越低,可用功率越大、能量传递距离越远;频率越高,振幅越小、对工件越温和。本文说明各档的适用场合。
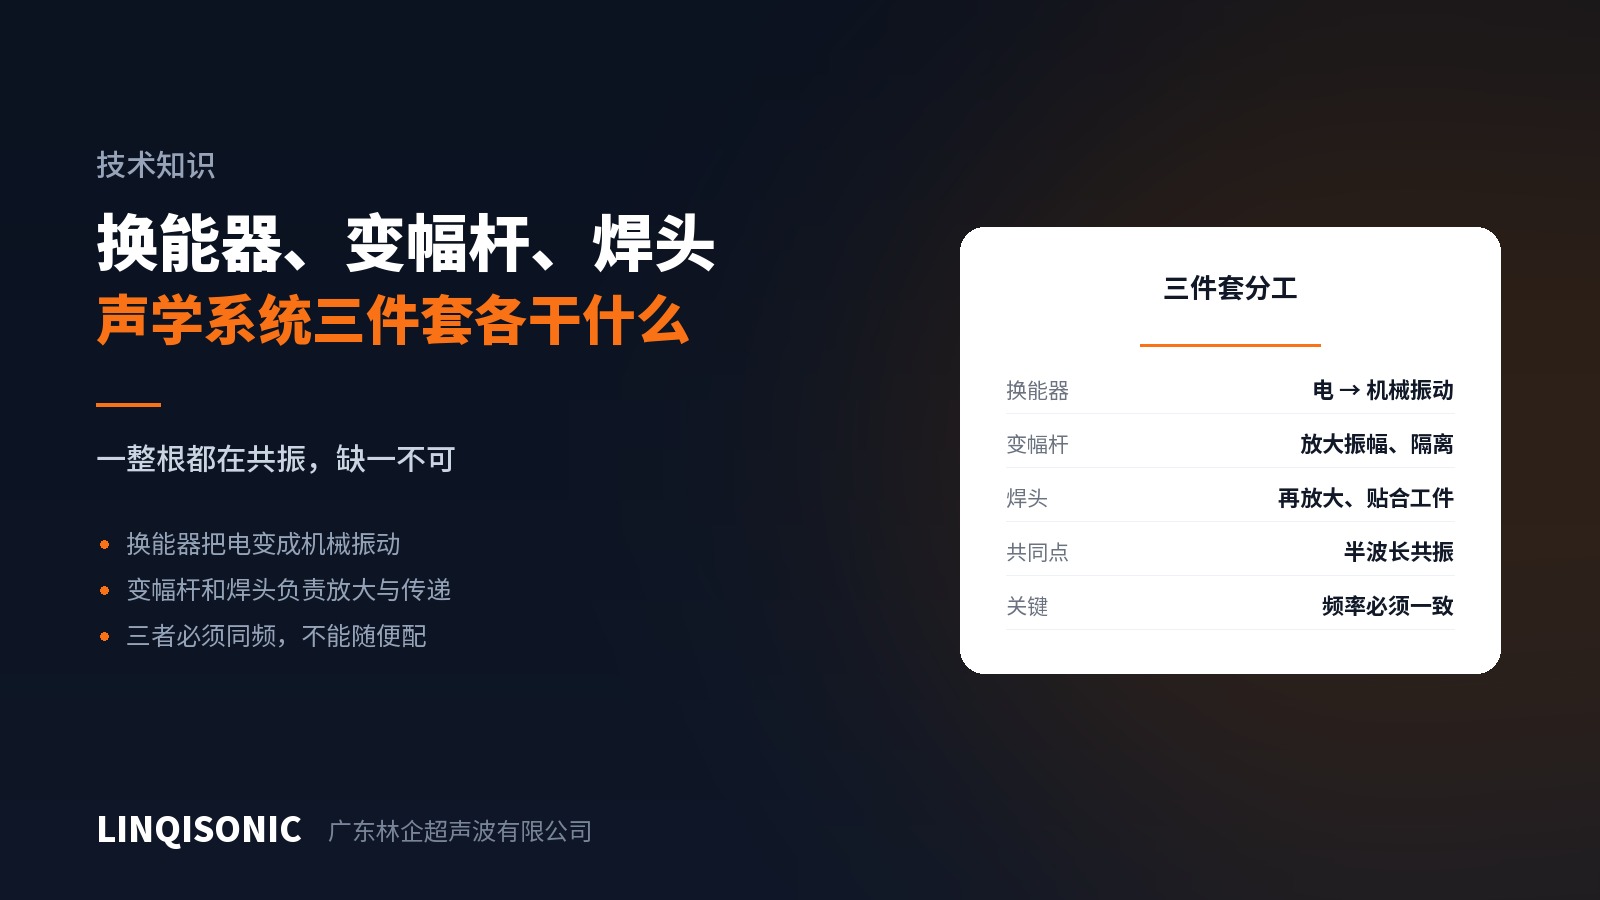
超声波焊接的声学系统由换能器、变幅杆、焊头三部分串联而成,三者都工作在同一个频率上共振,各自承担转换、放大与传递的任务。本文说明它们的分工,以及为什么不能随便更换其中一个。
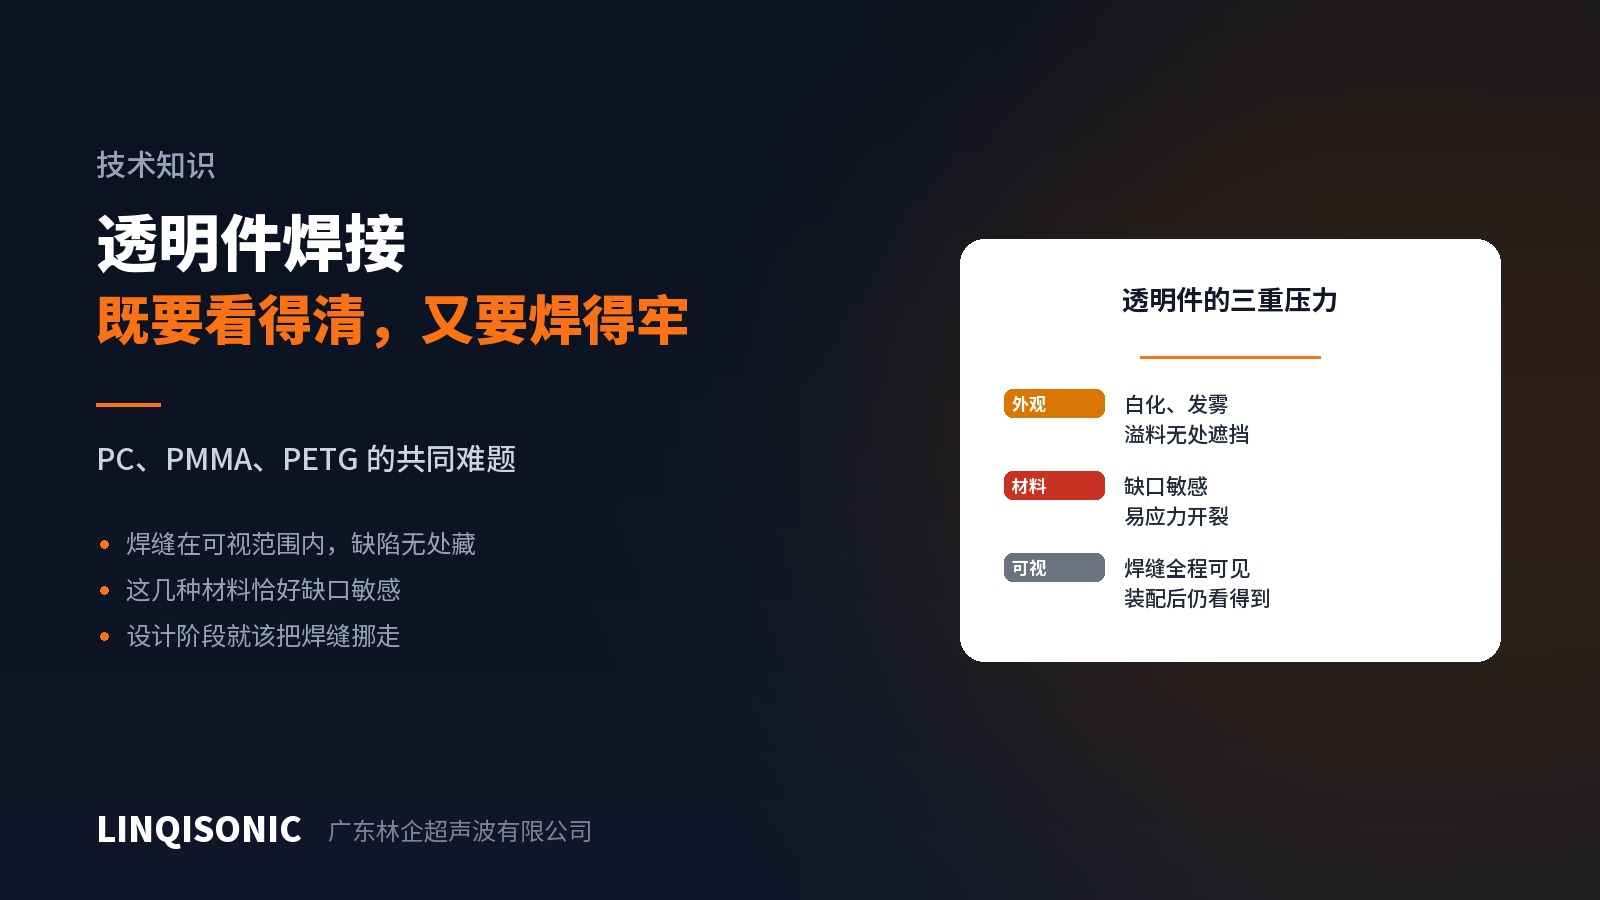
PC、PMMA、PETG 这类透明件的焊接,难在三重压力叠加:焊缝全程可见、材料本身缺口敏感、外观缺陷无处遮挡。本文说明设计与工艺上的应对办法。
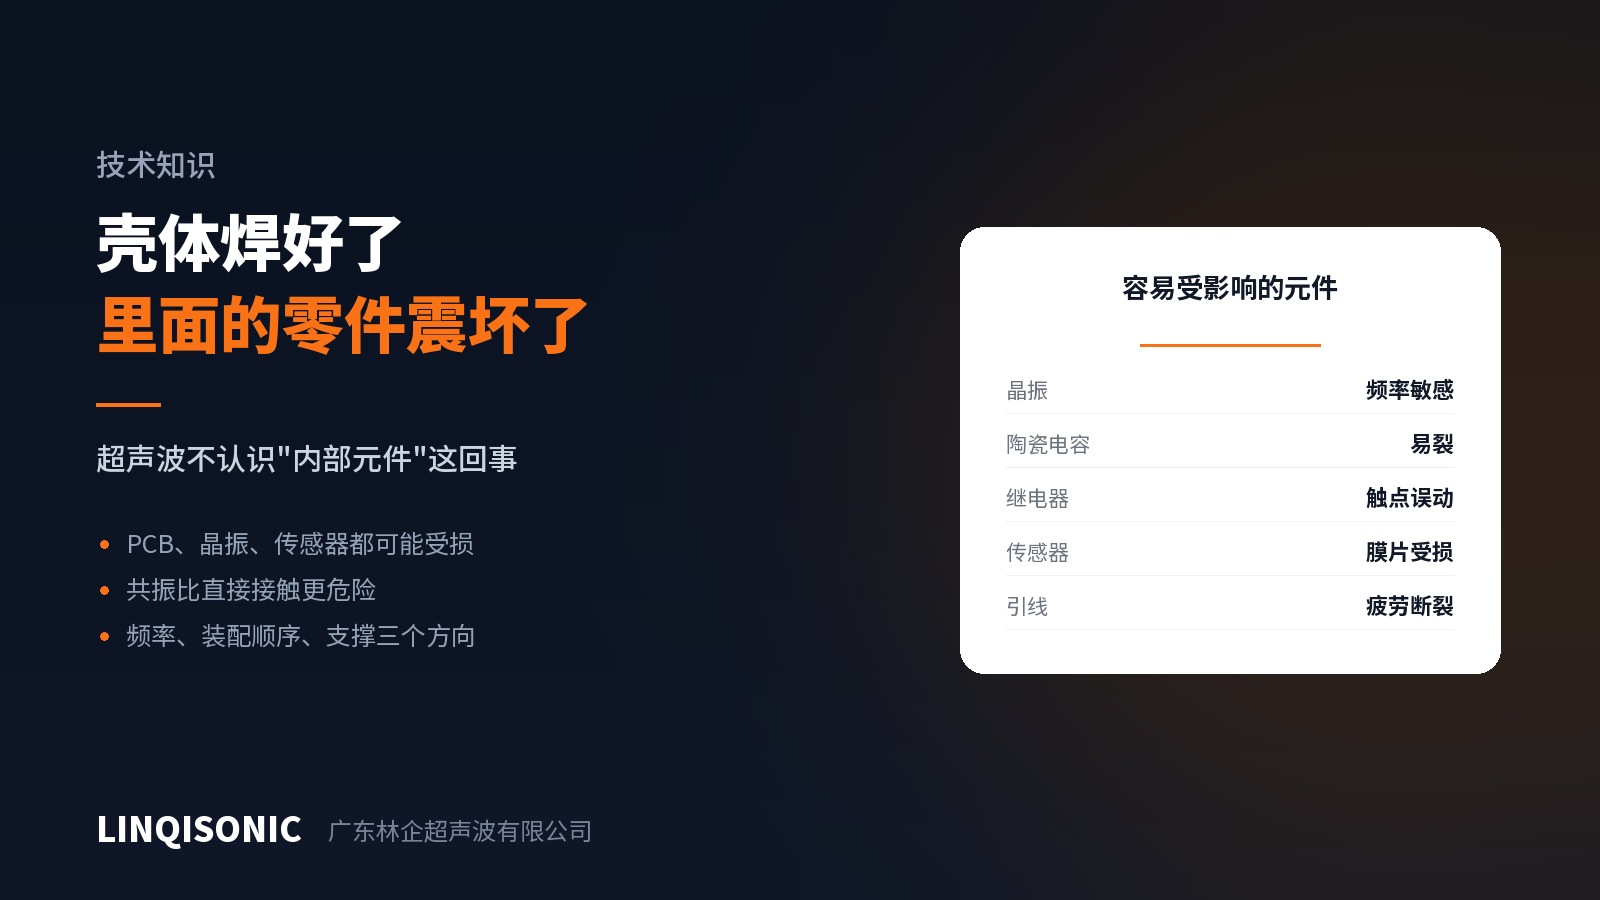
超声波振动会沿着壳体传到内部元件。晶振、陶瓷电容、继电器、传感器膜片都可能受损,而共振比直接接触更危险。本文说明成因判断与三个处理方向:频率、装配顺序、内部支撑。