
虚焊:看着焊上了,其实根本没熔
最麻烦的焊接缺陷不是那些一眼能看出来的,而是看不出来的。
虚焊件外观完全正常,尺寸也对,甚至能通过随手掰一下的检验。但界面上根本没有形成分子结合,两个面只是被压在了一起。
为什么会这样
超声波焊接需要界面温度达到熔融,两侧分子链互相扩散缠绕,冷却后形成连续结构。这个过程中任何一环没到位,都可能只是"压合":
能量不足——界面温度到了软化但没到熔融,材料变软被压得贴合,看着严丝合缝,实际没熔。
能量没到界面——远场焊接衰减过大、零件刚性不足、夹具没托住,能量在半路就散掉了。
接触面不平行——一侧熔了,另一侧只是压紧。这种件掰开会看到一半有熔合痕迹、一半光滑。
材料本身不相容——异种材料不相容时,无论怎么焊都只能压合。
怎么发现
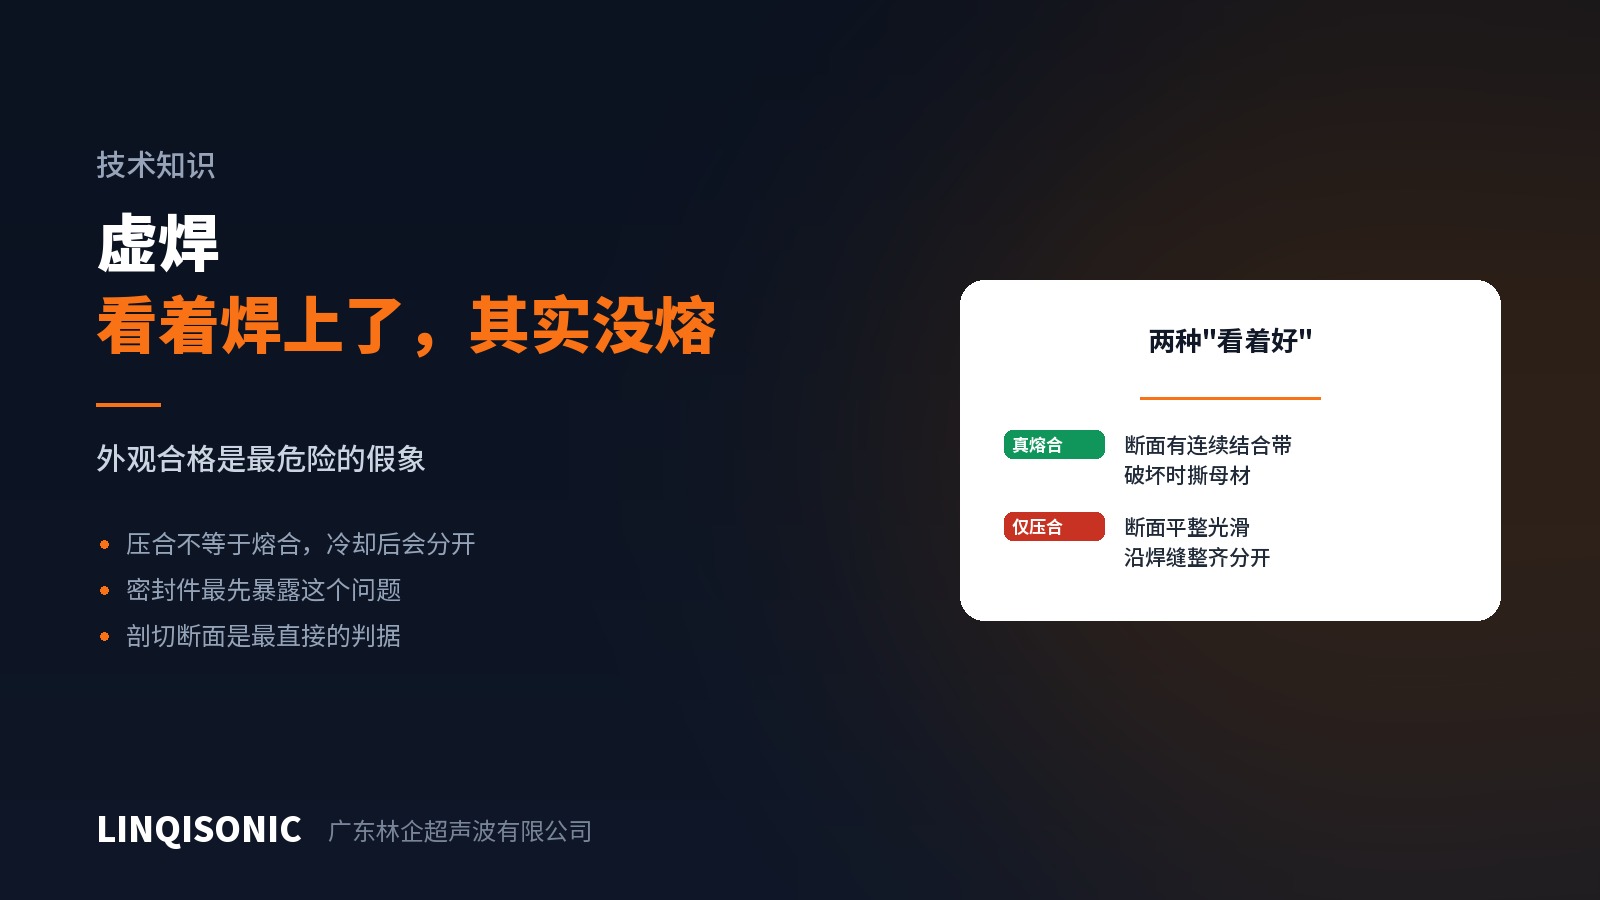
剖切看断面。最直接可靠。真正熔合的断面在焊缝处能看到连续的结合带,破坏时会撕扯母材、断面粗糙;仅压合的断面平整光滑,沿焊缝整齐分开。
做密封测试。虚焊在密封件上最先暴露。压合的界面几乎一定漏。
看强度的离散度。虚焊件的破坏力分布很散——有的还行,有的很低。平均值可能还过得去,但标准差会很大。这是比平均值更早的信号。
做温度循环或老化。压合界面在温度变化下会因两侧收缩不一致而分开。虚焊件经不起温循。
怎么避免
用过程监控替代事后抽检。这是最有效的办法。真正熔合和仅压合,在焊接曲线上表现不同——熔融启动后功率会有特征性的变化,焊后深度也不同。对能量、功率、焊后深度同时设监控上下限,虚焊件在焊接的那一刻就能被抓出来。
不要只看一个维度。只监控焊后深度时,压穿和熔透可能给出相同的高度;只监控能量时,能量走岔路和能量到位可能读数相近。多维度交叉才可靠。
定期做破坏性抽检。无论过程监控多完善,定期剖切样件确认熔合状态仍然必要,尤其是换料、换模、换班之后。
一个提醒
虚焊问题在调机阶段追求"外观最好"时最容易埋进去——为了不溢料、不压痕,把能量一路调低,调到刚好看不出问题的位置,而这个位置往往已经在熔合的边缘之下。
外观和熔合是两个独立的判据,必须分别确认。
各机型的多维度监控能力见超声波焊接机产品中心。有虚焊问题需要分析,把断面照片和过程数据发到 1427498429@qq.com,或致电 0769-82029510 / 13760010932。