
焊缝白化和发雾是怎么来的
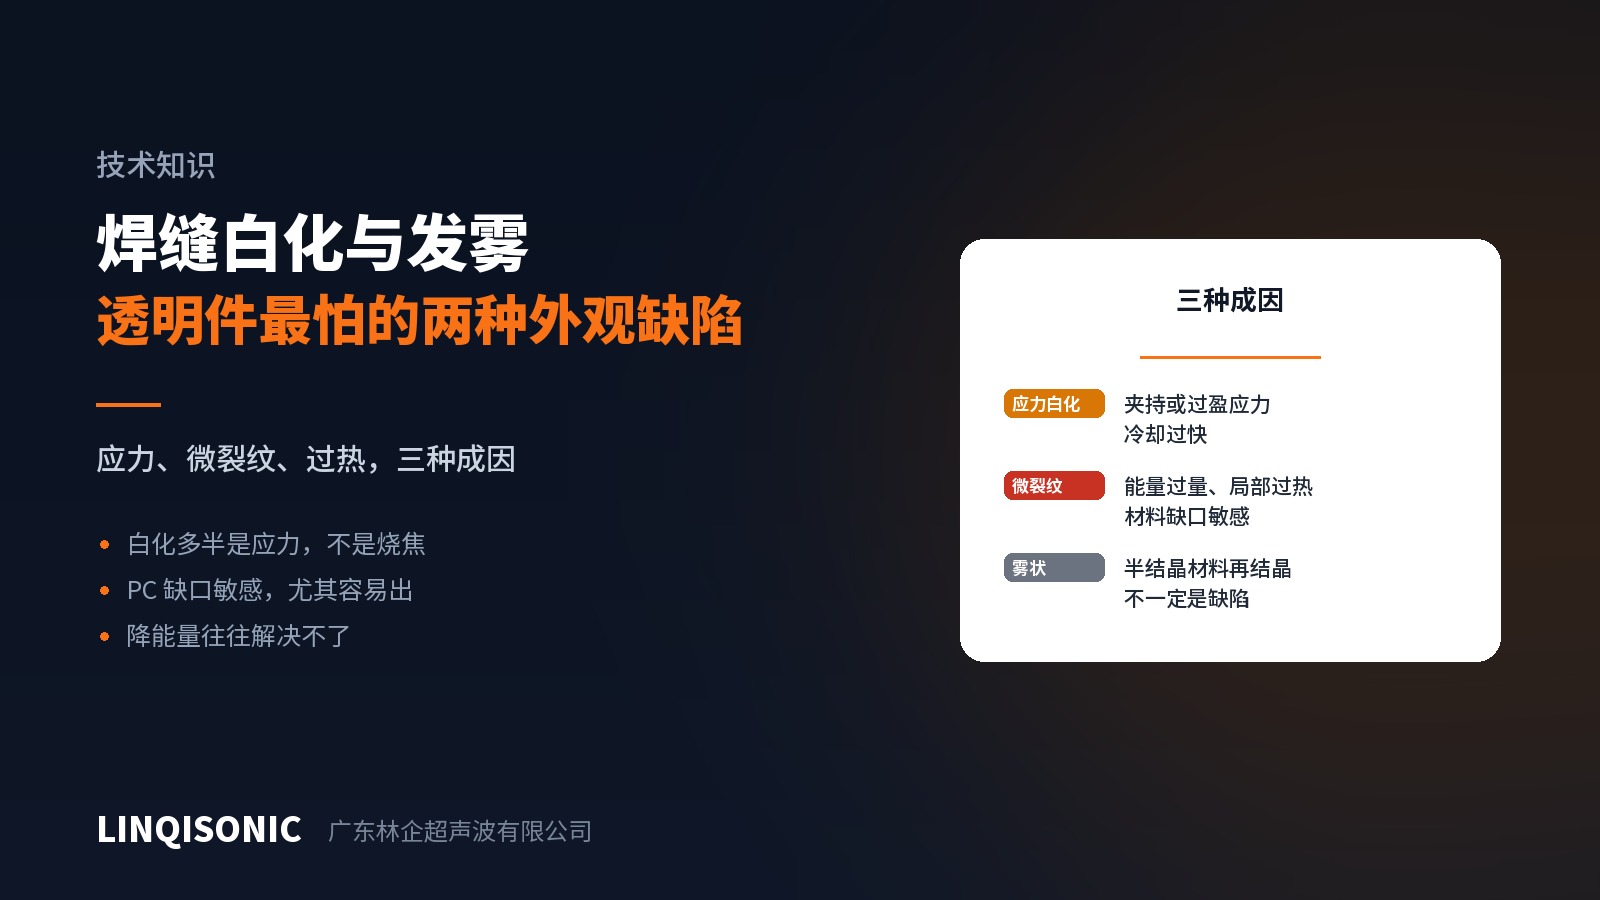
焊完之后焊缝附近发白、发雾,在透明件和浅色件上尤其刺眼。很多人第一反应是"能量太大烧了",然后一路往下调,结果焊不牢了白化还在。
因为它可能根本不是热的问题。
三种成因,方向完全不同
一、应力白化。塑料在受到超过弹性极限的拉伸或剪切时,分子链间产生微观空隙,光在这里散射,宏观上就是发白。它是力学成因,不是热。
常见来源:夹具压得过紧、接头过盈量偏大、焊头压痕边缘、零件因焊接压力而变形。PC、PMMA 这类缺口敏感的材料尤其容易出现。
二、局部过热产生的微裂纹。能量过量或集中,界面附近材料短时间内温度过高、随后急冷,产生微裂纹网络,同样表现为发白。这一类才是"烧了"。
三、再结晶雾状。半结晶材料(PP、PE、POM、尼龙)在熔融再凝固时,结晶形态与原始状态不同,透明度会变化。这不一定是缺陷,只是外观改变,强度未必受影响。
怎么分清
看位置。白化出现在焊头压痕的边缘、夹具接触处、或者零件转角处 → 多半是应力白化。出现在焊缝正中、紧贴熔合区 → 更可能是过热。
看时间。焊完立刻就有 → 焊接过程造成。放置一段时间或经历温度变化后才出现 → 是残余应力慢慢释放的结果,说明零件里锁着应力。
试加热。应力白化在退火(低于软化点的温度下保温)后通常会减轻甚至消失,微裂纹不会。这是一个可靠的区分方法。
各自怎么处理
应力白化——降低夹持力、检查夹具与零件的贴合、减小接头过盈量、加大焊头接触面积分散压力、降低下压速度、增加保压让应力在压力下释放。注意:降低焊接能量对它基本没用。
过热微裂纹——降低能量或时间、降低振幅、检查焊头与工件是否平行(不平行会造成局部能量集中)、检查导向器高度是否偏大。
再结晶雾状——很难消除,这是材料特性。如果外观要求高,应当在设计阶段把焊缝安排在非可视位置,或者换用无定形材料。
透明件的一条建议
PC、PMMA、PETG 这类透明件对外观要求本来就高,而它们又恰好是缺口敏感的材料。把焊缝设计在非可视面,比事后调参数有效得多。这一步在图纸阶段就该定下来。
材料的缺口敏感性、各接头形式的过盈量取值,见官网 技术下载 页面的技术手册。设备的压力控制与下压速度设定能力,见超声波焊接机产品中心。
有具体件的白化问题,把照片和材料牌号发到 1427498429@qq.com,或致电 0769-82029510 / 13760010932。