
薄壁件超声波焊接:击穿、变形与共振
薄壁件的超声波焊接,问题往往不出在焊缝上,而出在焊缝以外的地方。
三类典型失效
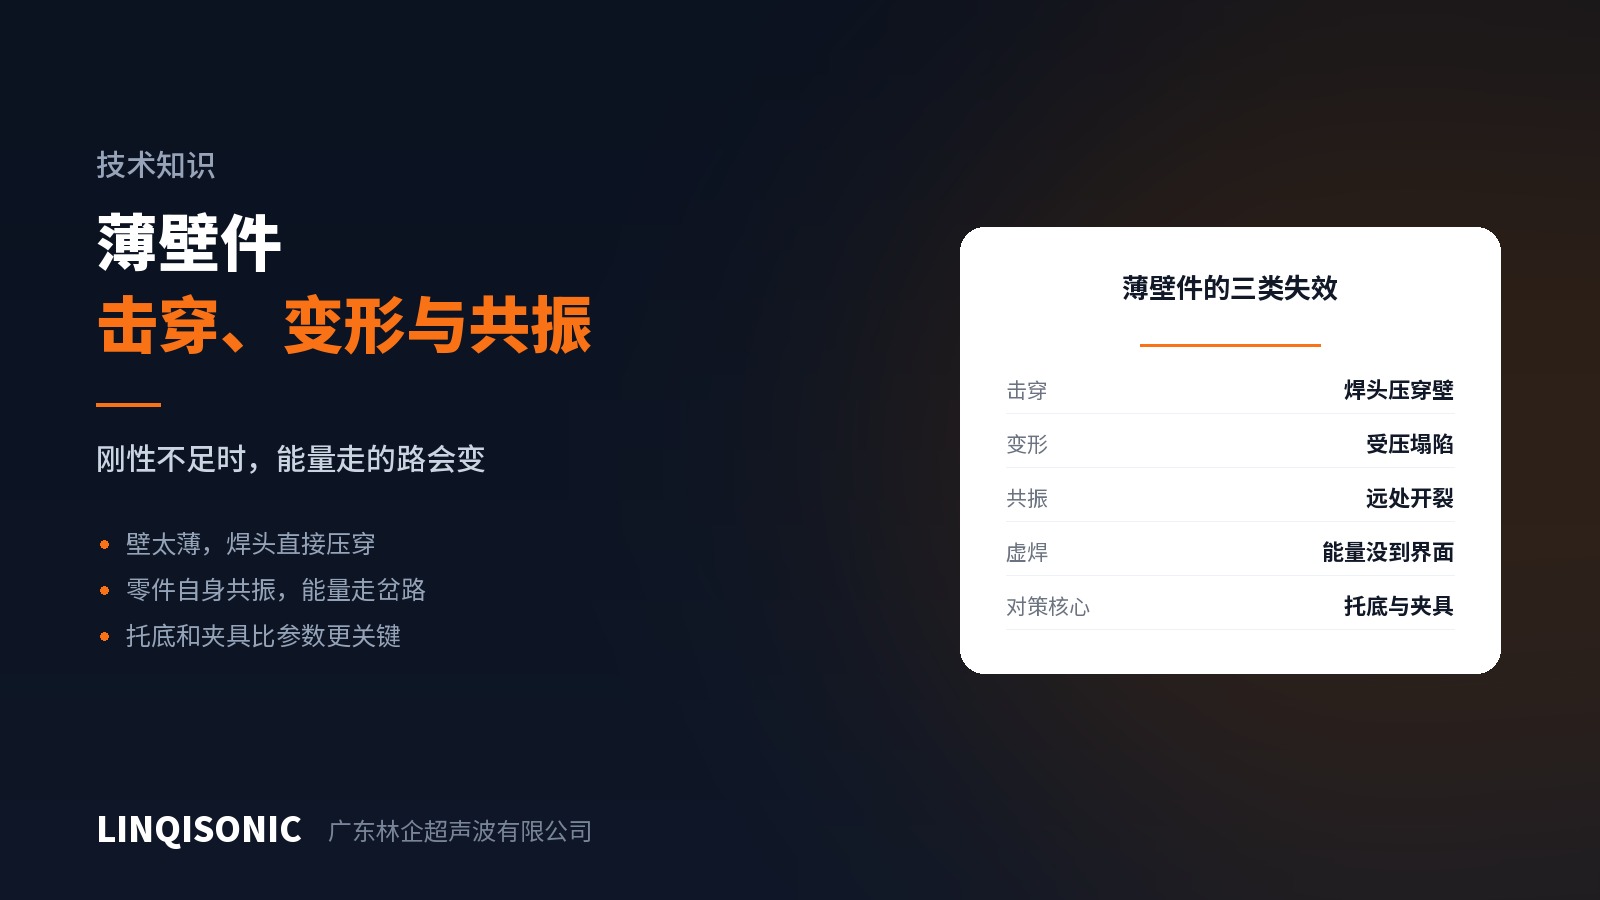
一、击穿。焊头压在薄壁上,壁本身承受不住压力和振动,被直接压穿或压出凹坑。这是最直接的一类。
二、变形塌陷。零件在焊接压力下整体下沉或侧壁外张,焊缝各处的实际贴合状态不同,结果是一边焊透一边虚焊。
三、远处开裂。这一类最让人困惑:焊缝好好的,反而是离焊缝很远的某个位置裂了。原因是零件本身的某个部位在超声频率附近发生共振,振幅被放大,应力集中在那里。
为什么薄壁件特别难
超声波焊接的能量传递依赖零件的刚性。刚性足够时,振动沿着预期路径传到焊缝;刚性不足时,能量会去它"更容易去"的地方——让薄壁自己振动、让零件整体变形,而不是老老实实传到界面。
结果是双重的:焊缝那里能量不够,其他地方能量过剩。
对策的优先顺序
第一,托底。下模必须尽可能贴合零件轮廓,把焊接压力接住。托底面积不足是薄壁件问题的头号原因。做一个贴合的仿形下模,往往比调任何参数都管用。
第二,约束容易共振的部位。如果发现远处开裂,找到那个位置,在夹具上加一个支撑点把它压住。共振需要自由振动的空间,约束住就不振了。
第三,加大焊头接触面积。同样的压力,接触面积翻倍,单位压强减半。击穿和压痕都能改善。
第四,降低压力和下压速度。接触瞬间的冲击是击穿的重要来源,减速接近能明显改善。
第五,考虑提高频率。频率越高,同等能量下的振幅越小,对薄壁的机械冲击更温和。代价是可用功率和焊接面积上限降低——薄壁小件本来也不需要大功率。
最后才是能量和时间。
设计阶段能做的
薄壁件的很多问题在图纸上就能避免:
焊头接触位置下方应当有支撑结构或加强筋,不要落在纯粹的薄壁上;
焊缝附近的壁厚可以局部加厚,给能量传递一条稳定的路径;
容易共振的悬臂、翻边结构,尽量缩短或加筋。
频率选择与各机型的振幅调节能力,见超声波焊接机产品中心。有薄壁件要评估,把零件图和壁厚分布发到 1427498429@qq.com,或致电 0769-82029510 / 13760010932。