
焊头为什么必须专门设计
"能不能拿现有的焊头改一改用?"——这个问题的答案通常是不行,原因值得说清楚。
三个条件同时成立
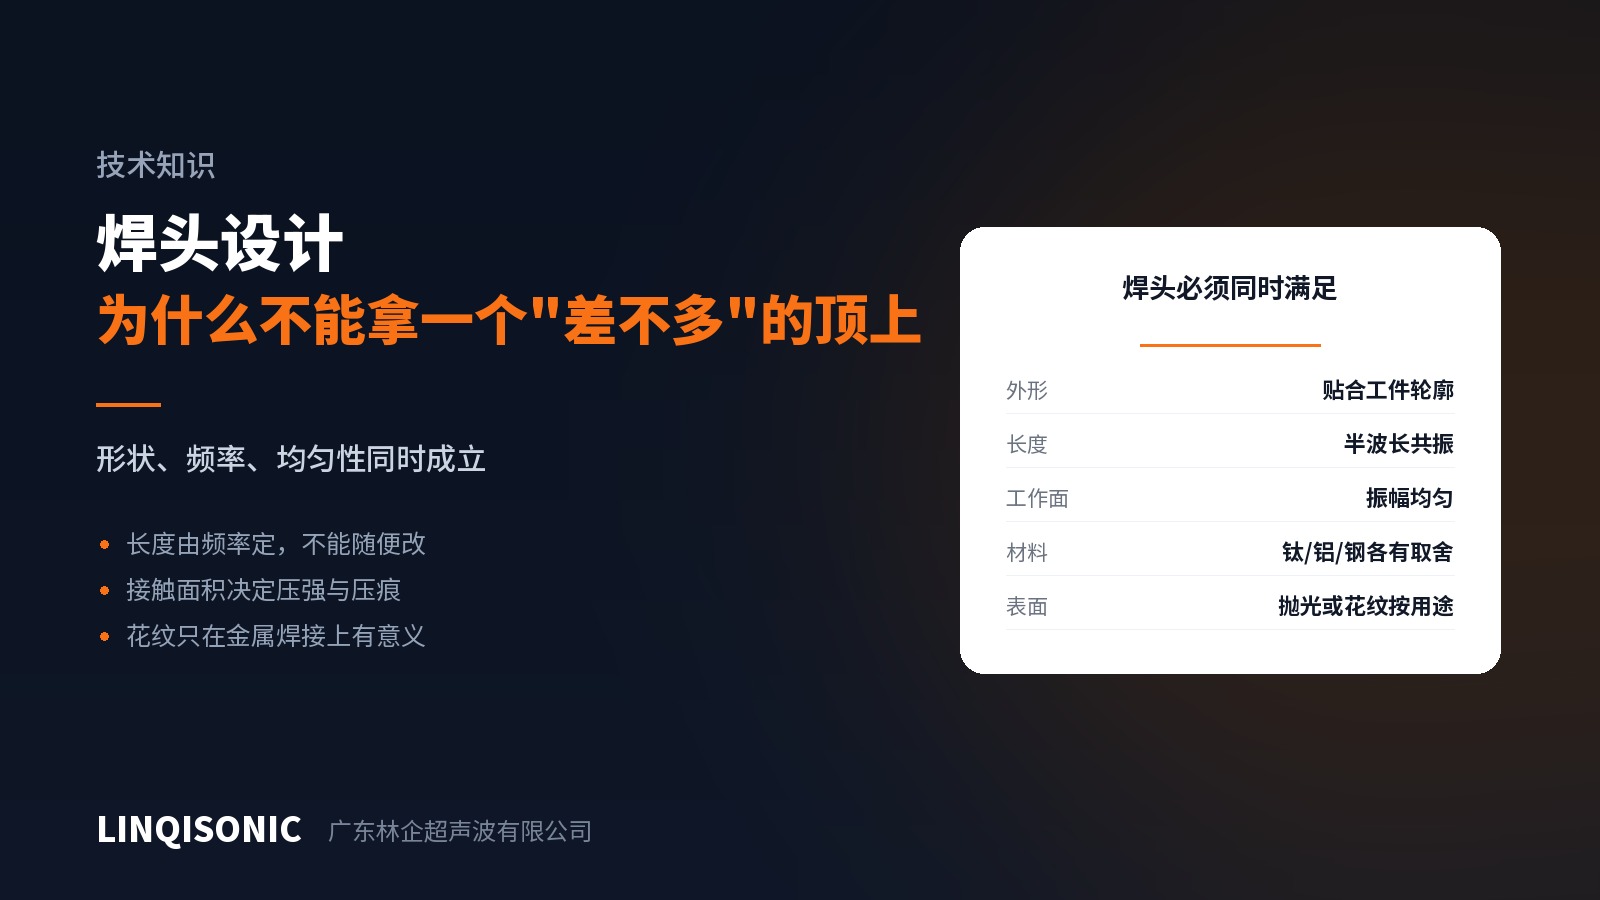
外形要贴合工件。焊头工作面必须与工件接触面吻合,否则压力分布不均,一边压穿一边虚焊。
长度由频率决定。焊头必须是半波长的整数关系,长度改了,谐振频率就变了。不能为了配合工件高度而随手车短几毫米。
工作面振幅要均匀。形状越复杂、尺寸越大,均匀性越难保证。这一条常常是限制焊头能做多大的真正因素。
这三条互相制约。改外形会影响频率,改长度会影响共振,加大尺寸会影响均匀性——所以焊头是算出来的,不是照着零件描出来的。
材料的取舍
钛合金——声学性能最好,损耗低、强度高,适合高振幅和长时间连续工作的场合,也是大焊头的常用材料。缺点是加工难度和成本高。
铝合金——声学性能好、加工方便、成本低,是最常用的焊头材料。缺点是耐磨性差,工作面容易磨损,接触磨料填充材料时寿命短。可以做表面硬化处理来改善。
钢——耐磨,但声学损耗大、发热明显,通常只用在需要耐磨的局部或者特定工况。
表面处理
抛光。塑料焊接尤其是透明件、外观件,工作面必须抛光。焊头面上任何纹理都会一比一印到零件上。
花纹。金属超声波焊接的焊头工作面上会加工滚花或者齿纹,作用是咬住工件、传递剪切振动。塑料焊接不需要花纹,加了反而留印痕。
硬化处理。铝焊头接触玻纤增强材料时磨损很快,做表面硬化能明显延长寿命。
常见的改制误区
车短来适应零件——频率跑掉,系统无法共振。
在工作面上随意开孔避让——破坏振幅分布,孔的周围会成为应力集中点。
用一个大平面焊头去焊多个分散的焊点——中间的接触点承受的压力和边缘完全不同。
为了增加振幅自己磨小工作面——增益是改了,但频率和均匀性同时被破坏了。改增益应该换变幅杆。
设计需要什么资料
要做一支焊头,最少需要:零件图(含焊缝位置和接触面轮廓)、材料牌号、频率、要求的产能节拍。有外观要求或者避让结构,一并说明。
各机型的最大焊头尺寸与可用频率见超声波焊接机产品中心。焊头设计与改制可把零件图发到 1427498429@qq.com,或致电 0769-82029510 / 13760010932。