
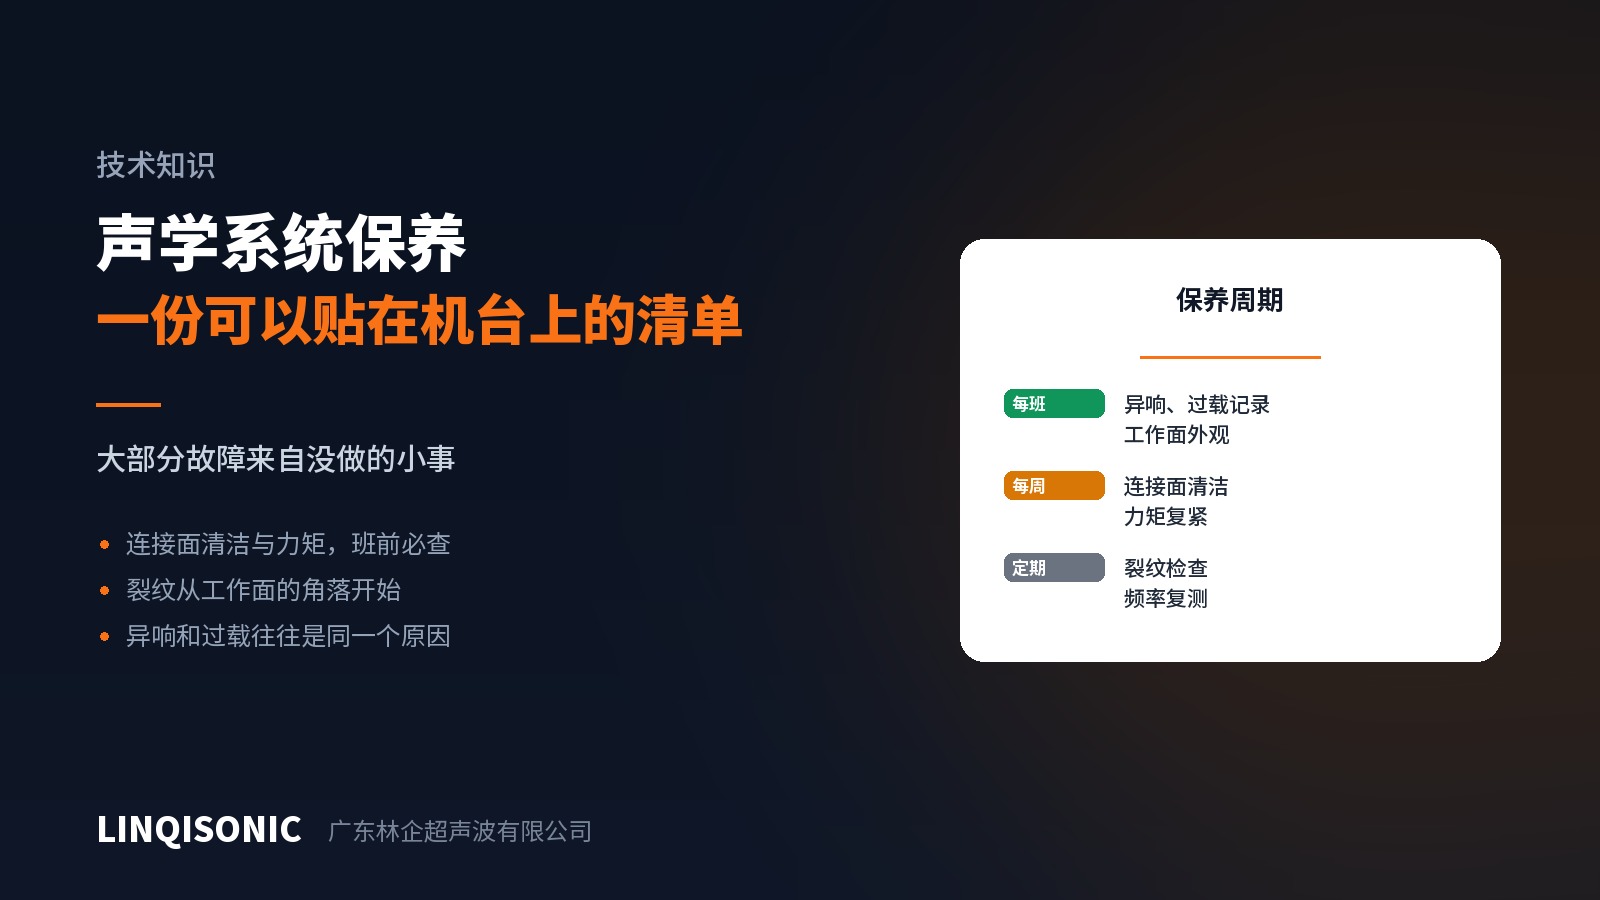
声学系统保养清单:贴在机台上的那一张
超声波焊接机的突发故障,很少是发生器坏了,多数是声学系统上没人管的小事积累出来的。
每班要看的
听声音。正常工作时是稳定的高频声。出现尖锐啸叫、忽高忽低、或者明显比平时响,都要停下来查。声音异常几乎总是共振状态出了问题。
看过载记录。偶尔一次过载可能是零件问题,反复过载是系统问题。不要每次都按复位继续干。
看工作面。焊头工作面有没有粘料、磨损、发亮的抛光区。粘料会改变接触状态,磨损会改变尺寸进而影响频率。
每周要做的
清洁连接面。换能器与变幅杆、变幅杆与焊头的接触面必须干净。这些面是能量传递的通道,有一点脏东西或压伤,能量就在这里损失、发热。清洁后可按厂家要求处理接触面。
复紧力矩。按规定力矩值上紧,不要凭手感。力矩不足会导致接触面之间产生相对滑动、发热、能量损失;力矩过大会损伤螺纹和端面。
检查导轨与气路。下压是否顺畅、有无卡滞、压力是否稳定。下压不顺会直接反映成焊接一致性差。
定期要做的
裂纹检查。焊头裂纹通常从工作面的转角、开槽末端、螺纹根部这些应力集中的位置开始。用放大镜看,或者用染色渗透剂。已经有裂纹的焊头必须停用——裂纹会迅速扩展,最后突然断裂。
频率复测。焊头经过磨损、重新加工或者跌落之后,谐振频率会漂移。用测试仪测一下实际频率,看是否还在允许范围内。
振幅分布检查。大焊头尤其需要。方法是在工作面下垫热敏纸空焊一次,看印痕深浅是否均匀。
几个异常的判断
启动就过载——多半是声学系统共振异常:焊头裂了、频率漂了、连接松了,或者装了不匹配的零件。先把系统在空载下启动一次,空载也过载就基本确定是系统本身。
焊头发烫——正常工作时焊头会有温升,但明显发烫说明能量在焊头内部损耗,通常是裂纹或者连接面不良。
同样参数结果变差——先查焊头磨损和连接力矩,再查夹具和来料,最后才怀疑发生器。
关于备件
焊头是消耗品。常用规格备一支,比停线等新焊头划算得多。尤其是那些做了很久、图纸不一定还在的老工装。
设备的保养项目、常见备件和各机型的声学系统配置,见超声波焊接机产品中心。保养或备件问题可致电 0769-82029510 / 13760010932,或发到 1427498429@qq.com。