
PC 件焊完没事,放几天却裂了
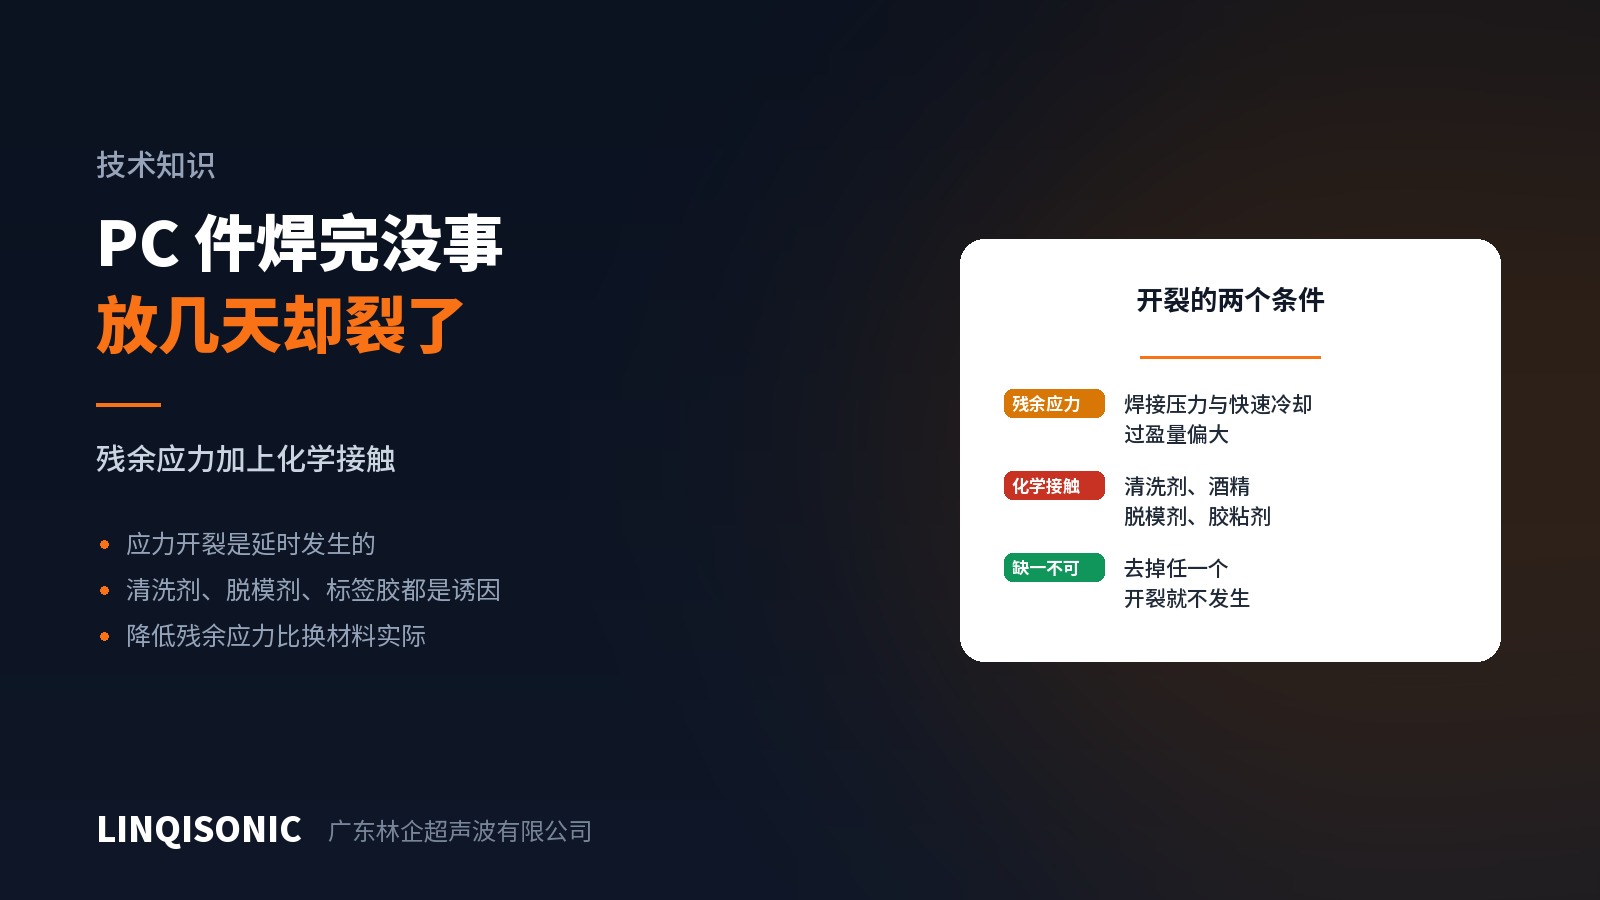
这是 PC 件最典型的一类抱怨:焊完当场检验全过,强度、密封都没问题,放几天之后一批件陆续开裂。
这不是焊接强度问题
裂的位置往往在焊缝旁边,而不是焊缝本身。焊缝好好的,母材裂了。
这是环境应力开裂:材料里有残余拉应力,同时接触到某些化学品,两个条件叠加时,PC 会在远低于其强度的应力下开裂。
关键在于——两个条件缺一不可。只有应力不接触化学品,不裂;只接触化学品没有应力,也不裂。所以你有两条路可以走。
应力从哪来
焊接压力过大。压力越大,焊后锁在零件里的应力越大。
冷却太快、保压太短。熔体在压力撤掉之后才凝固,收缩不均匀,应力就留在里面。延长保压能明显改善。
接头过盈量偏大。剪切接头的过盈量过大时,侧壁被持续撑着,这是一个长期存在的拉应力。
夹具压得过紧。零件在夹具里被强行压平、压正,松开后应力还在。
零件本身注塑就有应力。浇口附近、壁厚突变处都是高应力区,焊接只是叠加上去。
化学品从哪来
这一条经常被忽略,因为大家不觉得那些东西算"化学品":
清洗剂与酒精——擦拭工序常用,PC 对它们很敏感。
脱模剂残留——注塑带来的,焊前如果没清理干净会留在表面。
标签与胶带的胶——贴标签的位置日后开裂,是很常见的场景。
润滑油、切削液——车间环境里的飞溅和手上的油。
某些油墨与涂料——丝印和喷涂的溶剂。
现场怎么下手
先做一个判断:把可疑的化学接触环节去掉,看开裂是否消失。比如换一种擦拭剂、把贴标签的位置挪开、把焊后清洗改到别的工序。这一步能很快确认是不是应力开裂。
确认之后,两条路并行:
降低残余应力——降低焊接压力、延长保压时间、减小接头过盈量、检查夹具是否过约束、把焊缝设计得更宽松一些。
切断化学接触——换用对 PC 兼容的清洗剂、改变工序顺序让清洗在焊接之前、更换标签胶、检查脱模剂残留。
PC 合金和改性料
PC/ABS 合金的应力开裂敏感性比纯 PC 低一些,但不是没有。玻纤增强的 PC 情况又不同——纤维本身会带来局部应力集中。
如果产品的使用环境注定要接触化学品,在选材阶段就应该把这一项列进来,而不是等到焊接工序想办法。
压力控制与保压设定能力见超声波焊接机产品中心。各种工程塑料的应力开裂敏感性与接头设计取值,见官网 技术下载 页面的技术手册。有 PC 件开裂问题,把照片、材料牌号和后道工序说明发到 1427498429@qq.com,或致电 0769-82029510 / 13760010932。