
透明件焊接:既要看得清,又要焊得牢
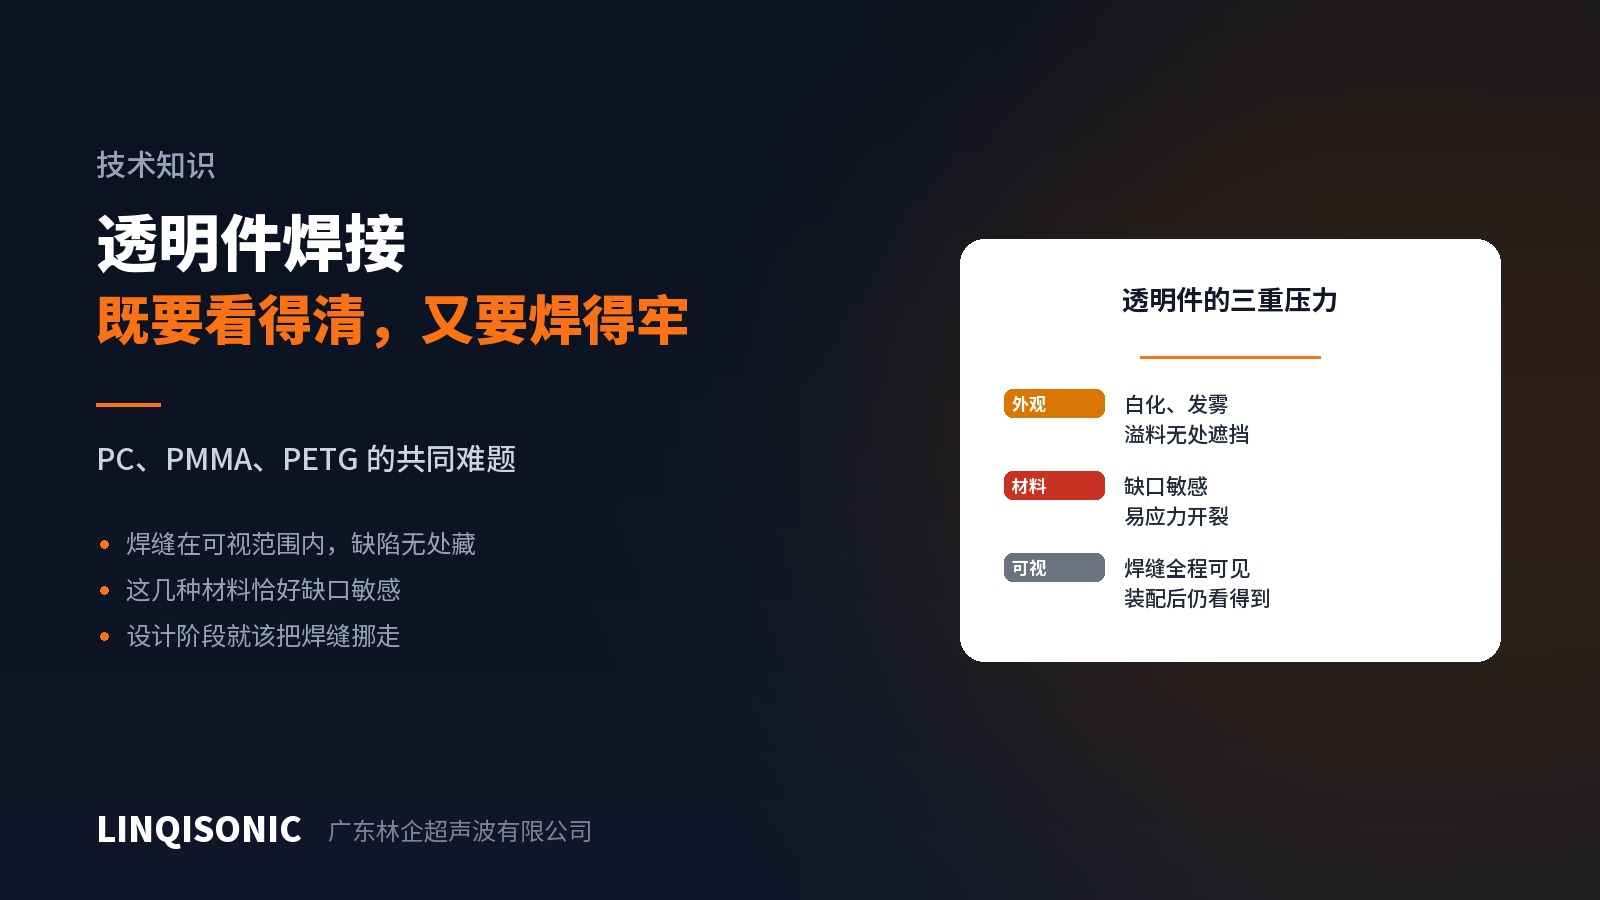
透明件的超声波焊接是个综合考题:焊缝藏不住、材料娇气、缺陷全在明面上。
三重压力
焊缝全程可见。不透明件的焊缝装配后就看不见了,透明件的焊缝从外面一眼望到底,任何白化、发雾、溢料、气泡都无处遮挡。
材料缺口敏感。PC 和 PMMA 都属于对应力集中敏感的材料。焊头压痕的边缘、接头的尖角、夹具的接触点,都可能成为应力集中点,进而白化甚至开裂。PMMA 尤其脆。
外观标准更高。客户对透明件的外观容忍度本来就低。同样的一点雾,在黑色 ABS 上没人在意,在透明 PC 上就是不良品。
设计阶段能做的(最有效)
把焊缝挪到非可视位置。这是最有效的一招,也是唯一能根治的办法。装配后被遮挡的侧面、底面、法兰下方,都是可以考虑的位置。这一步在图纸上花十分钟,比后期调三个月参数强。
设计排溢槽。透明件的溢料格外显眼。在焊缝旁边设计凹槽,让熔体流进去而不是流出来。
避免尖角。接头的过渡处加圆角,减少应力集中,白化和开裂的风险都会下降。
考虑接头形式。剪切接头的熔体被限制在配合面之间,外观通常比能量导向器干净。但它需要侧壁有足够刚性,透明件常见的薄壁盒体要评估能不能撑住。
工艺上能做的
加大焊头接触面积,降低压强。透明件的压痕比不透明件明显得多。接触面越大、压力越低,压痕越轻。
焊头工作面要抛光。工作面上的任何粗糙纹理都会一比一印到透明件表面。抛光焊头对透明件几乎是必需的。
降低下压速度。接触瞬间的冲击是压痕和应力白化的重要来源。
延长保压。让熔体在压力下缓慢凝固,减少内应力,也减少后期慢慢显现的白化。
能量宁可略低。透明件上过热的痕迹(发黄、气泡)比虚焊更难交代。但要注意——不能低到虚焊,外观和熔合必须分别确认。
材料上的差别
PC、PMMA、PETG 都是无定形材料,可焊性本身不差。真正的挑战在外观和缺口敏感性,不在能不能焊。
PMMA 与 ABS 完全相容,这个组合在需要透明视窗的产品上很常用;PC 与 ABS 只是部分相容,窗口更窄,需要更小心。完整的相容性对照见《工程塑料超声波可焊性手册》,可在官网 技术下载 页面获取。
压力控制与下压速度设定能力见超声波焊接机产品中心。有透明件要评估,把零件图和外观要求发到 1427498429@qq.com,或致电 0769-82029510 / 13760010932。