Следите за новостями Линьци Ультрасоник, отраслевыми тенденциями и техническими обзорами
91 articles
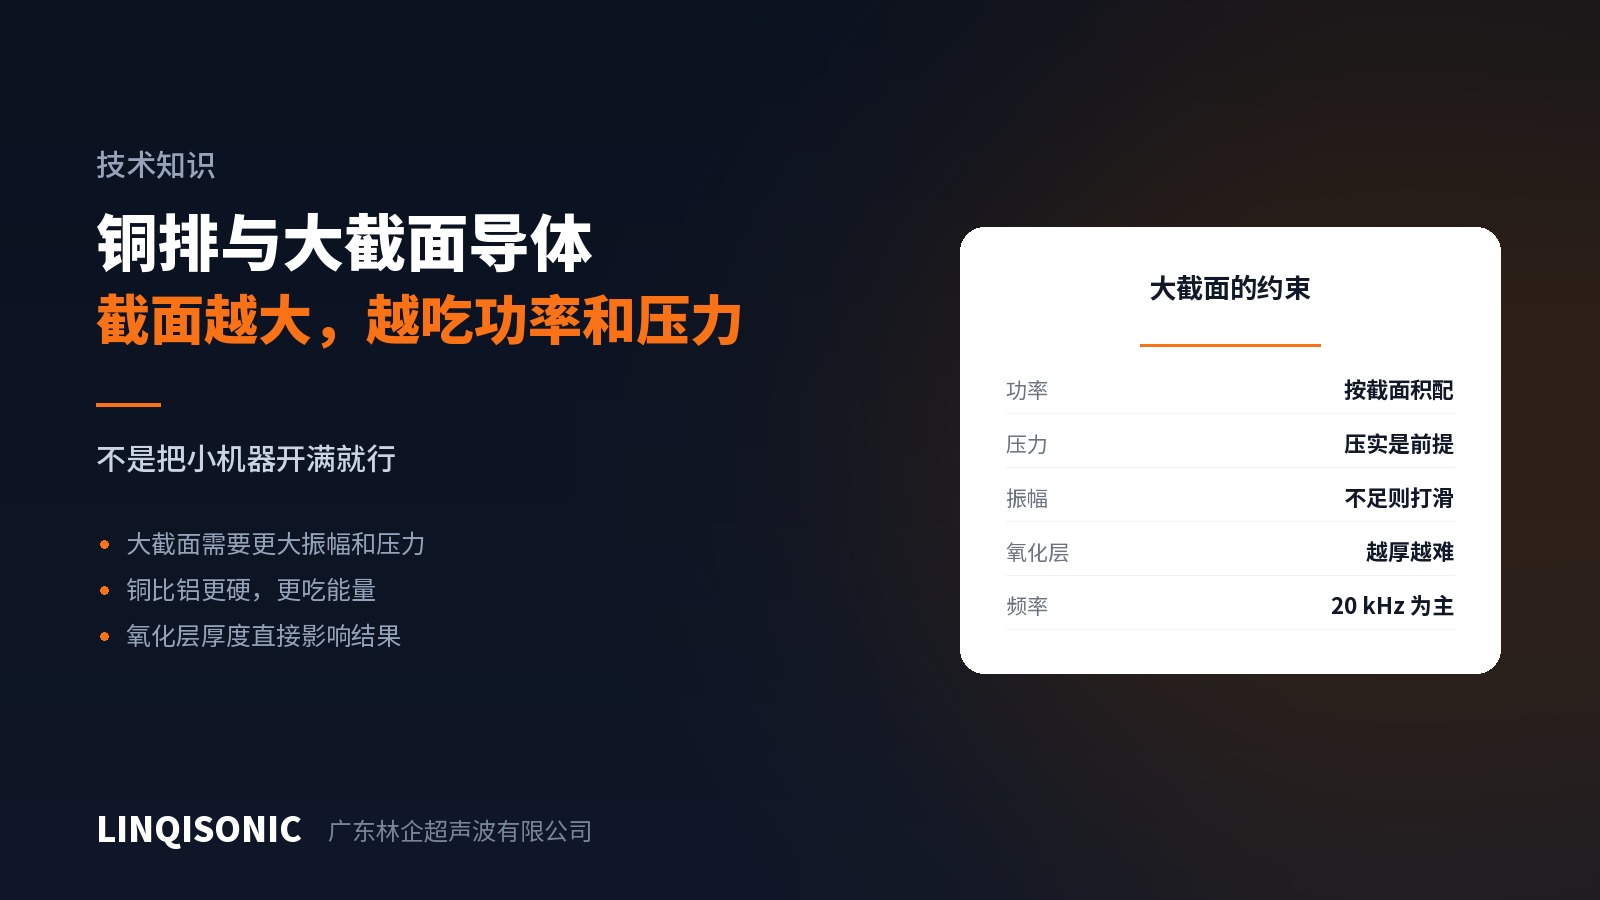
Шины и тяжёлые кабели в новой энергетике и накопителях требуют значительно большей мощности, усилия и амплитуды, чем обычная работа по жгутам. Ограничения при выборе, медь против алюминия, оксид.
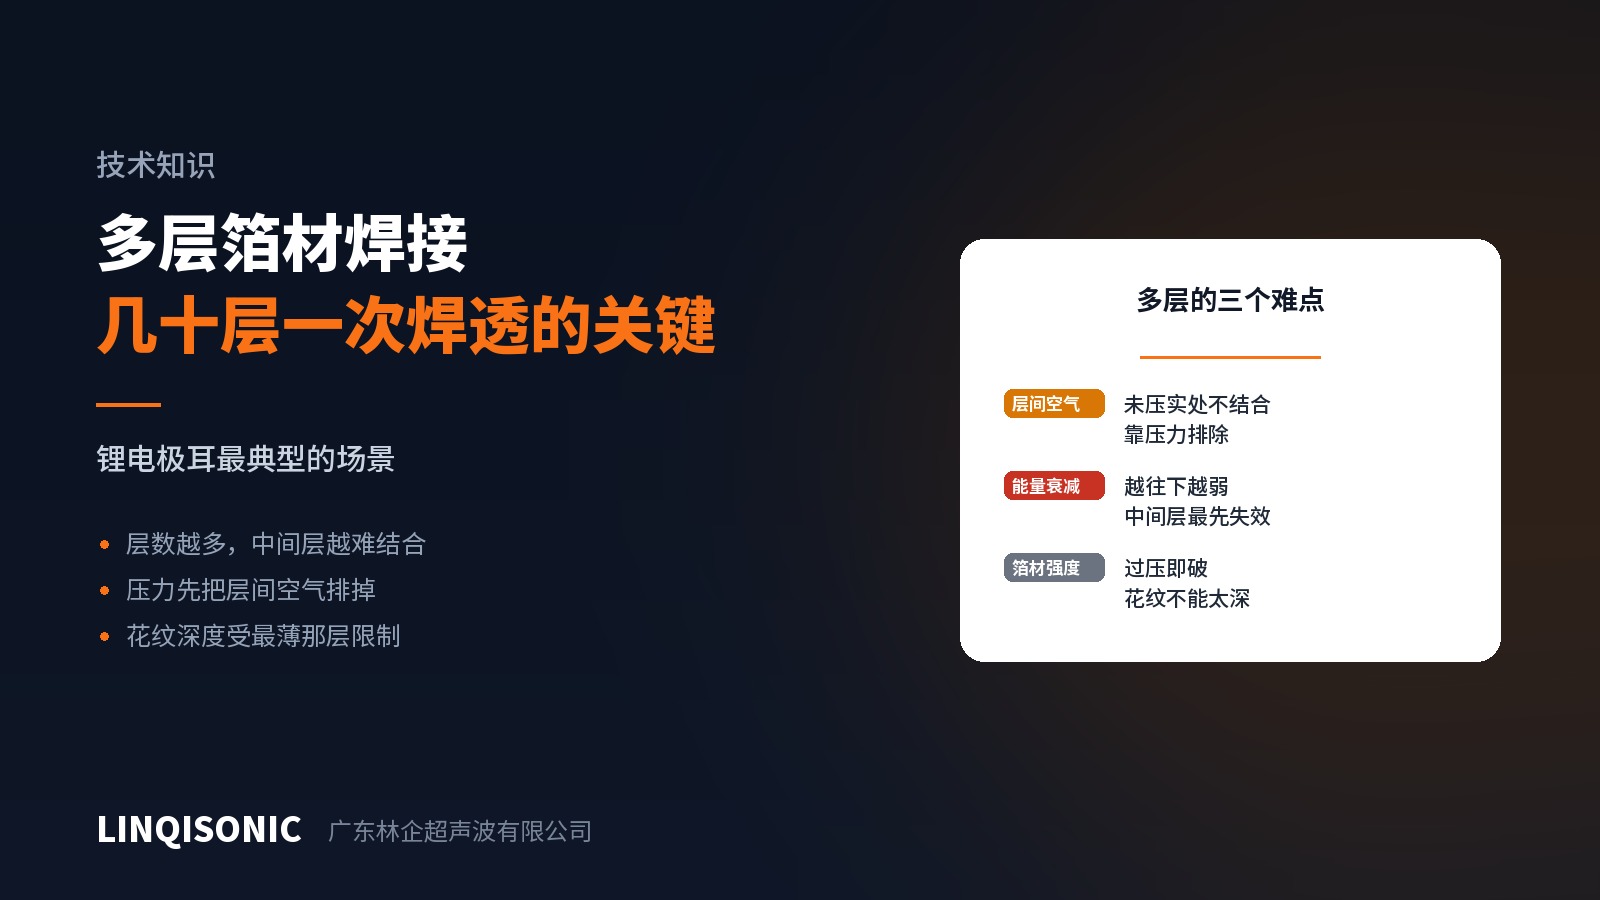
Выводы аккумуляторов и конденсаторов требуют соединения десятков слоёв фольги за одну операцию. Энергия затухает вглубь, запертый воздух мешает соединению, а фольга не выдерживает перегрузки.
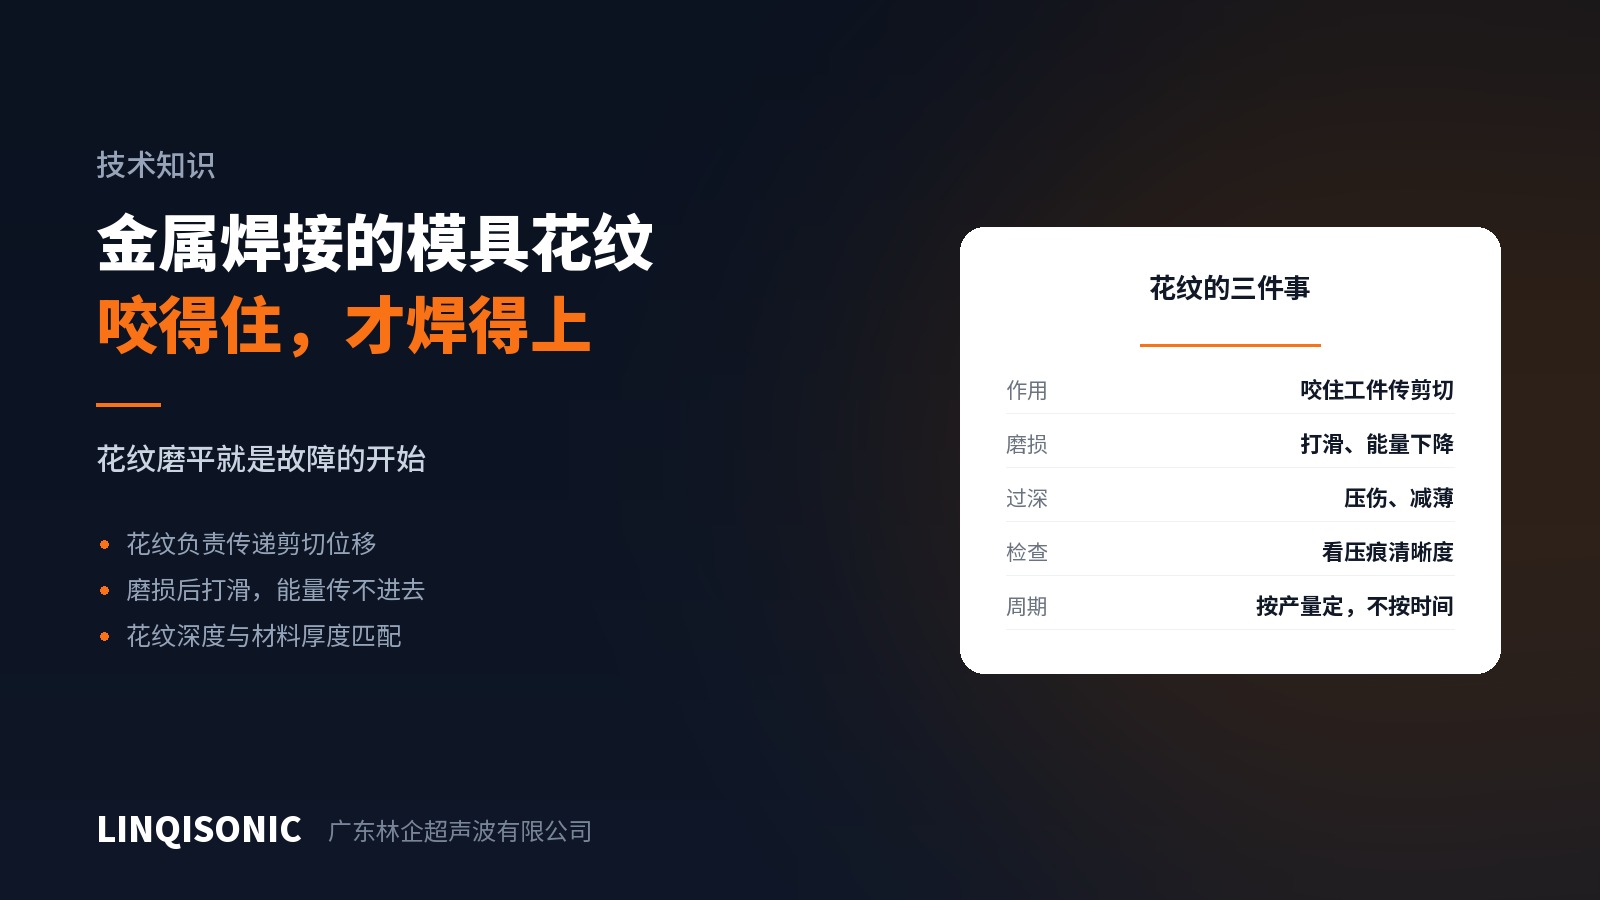
Ультразвуковая сварка металлов держится на поперечном сдвиге, который разрушает оксид и даёт твердофазное соединение, а сдвиг доходит до заготовки только через насечку. Обычный виновник — её износ.
Внутри одной и той же марки доля вторичного сырья, пигмент и антипирен меняют поведение материала при сварке. Что делает каждый из них и что проверять при смене материала или поставщика.
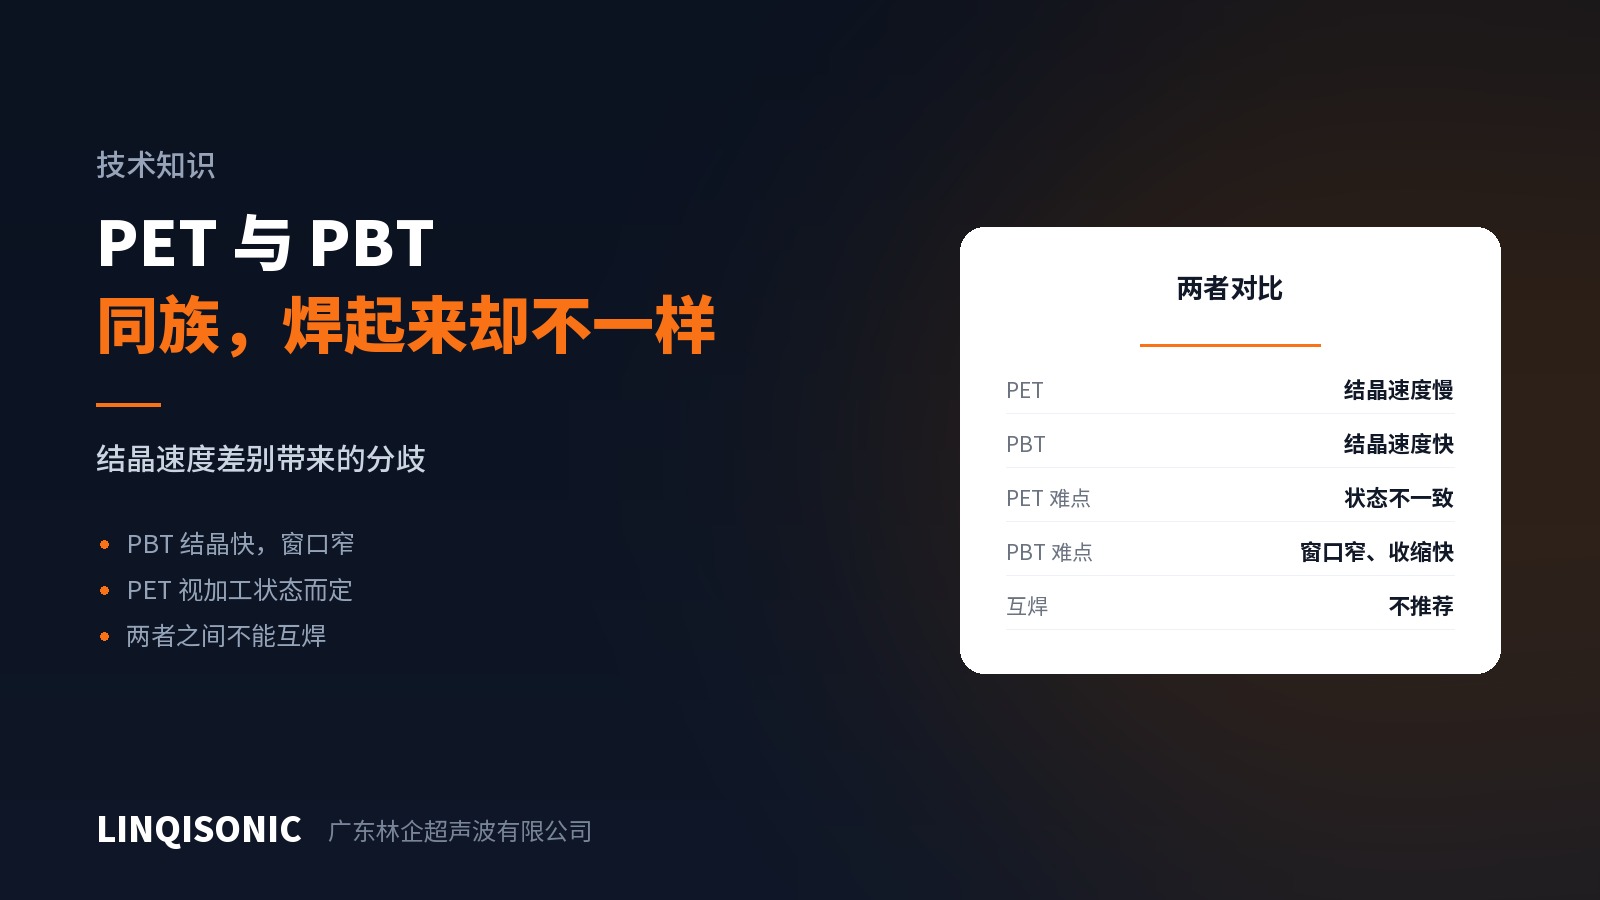
PET и PBT — оба полиэфиры, но кристаллизуются с очень разной скоростью, поэтому при ультразвуковой сварке ведут себя по-разному. Сваривать один с другим не рекомендуется.
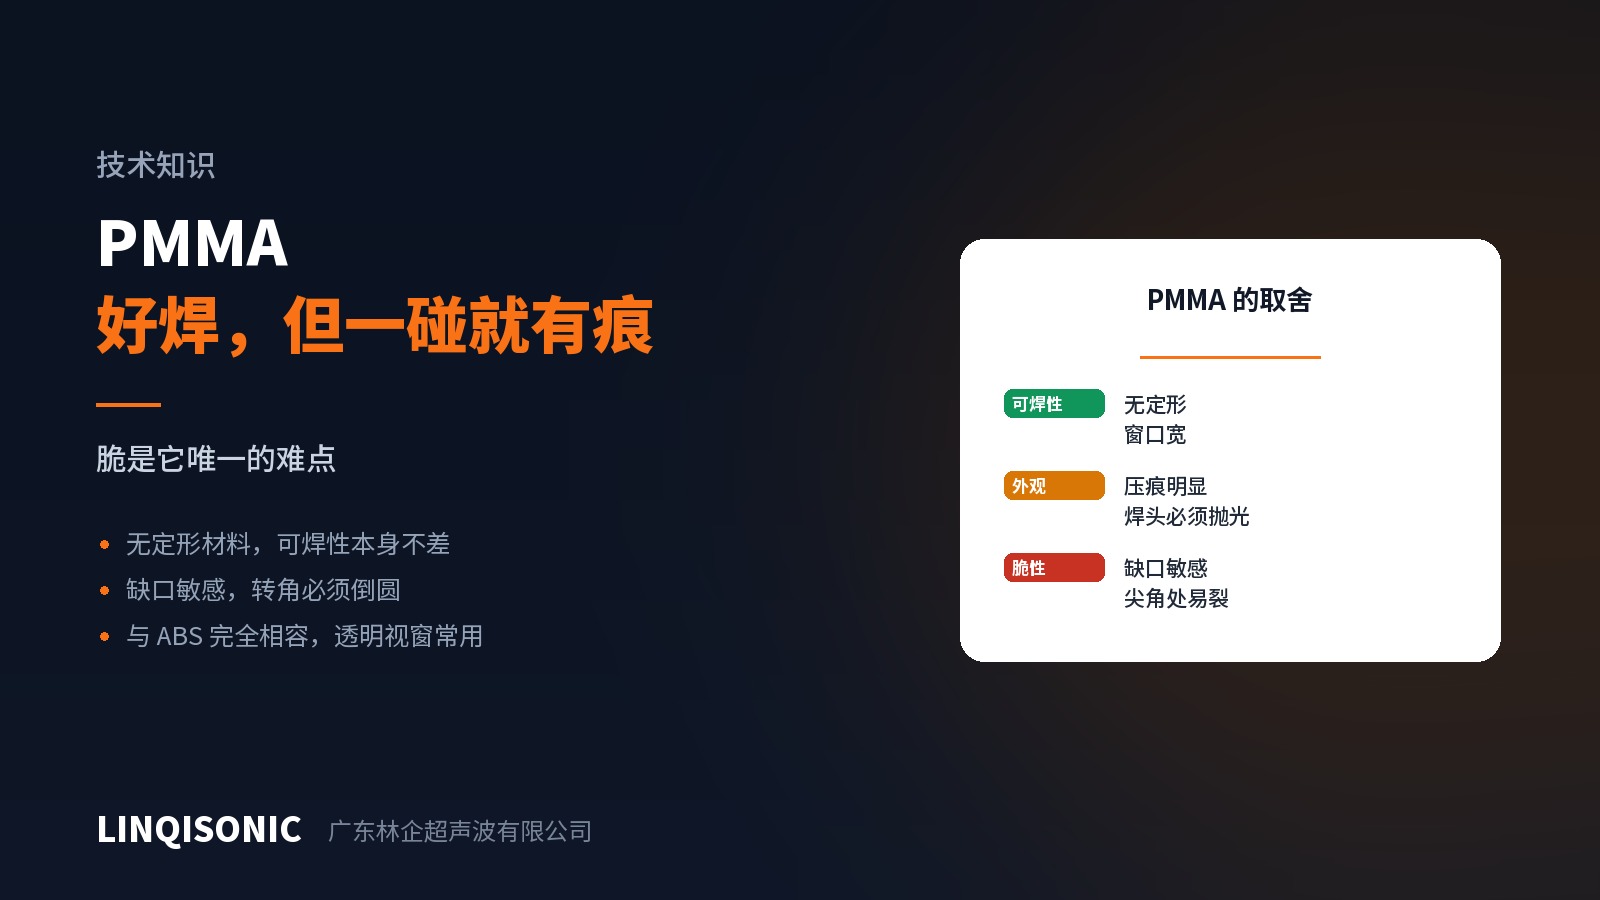
PMMA аморфен и сплавляется охотно. Трудность в хрупкости и внешнем виде: чувствительность к надрезу на углах и прозрачная поверхность, которая увеличивает каждый след.
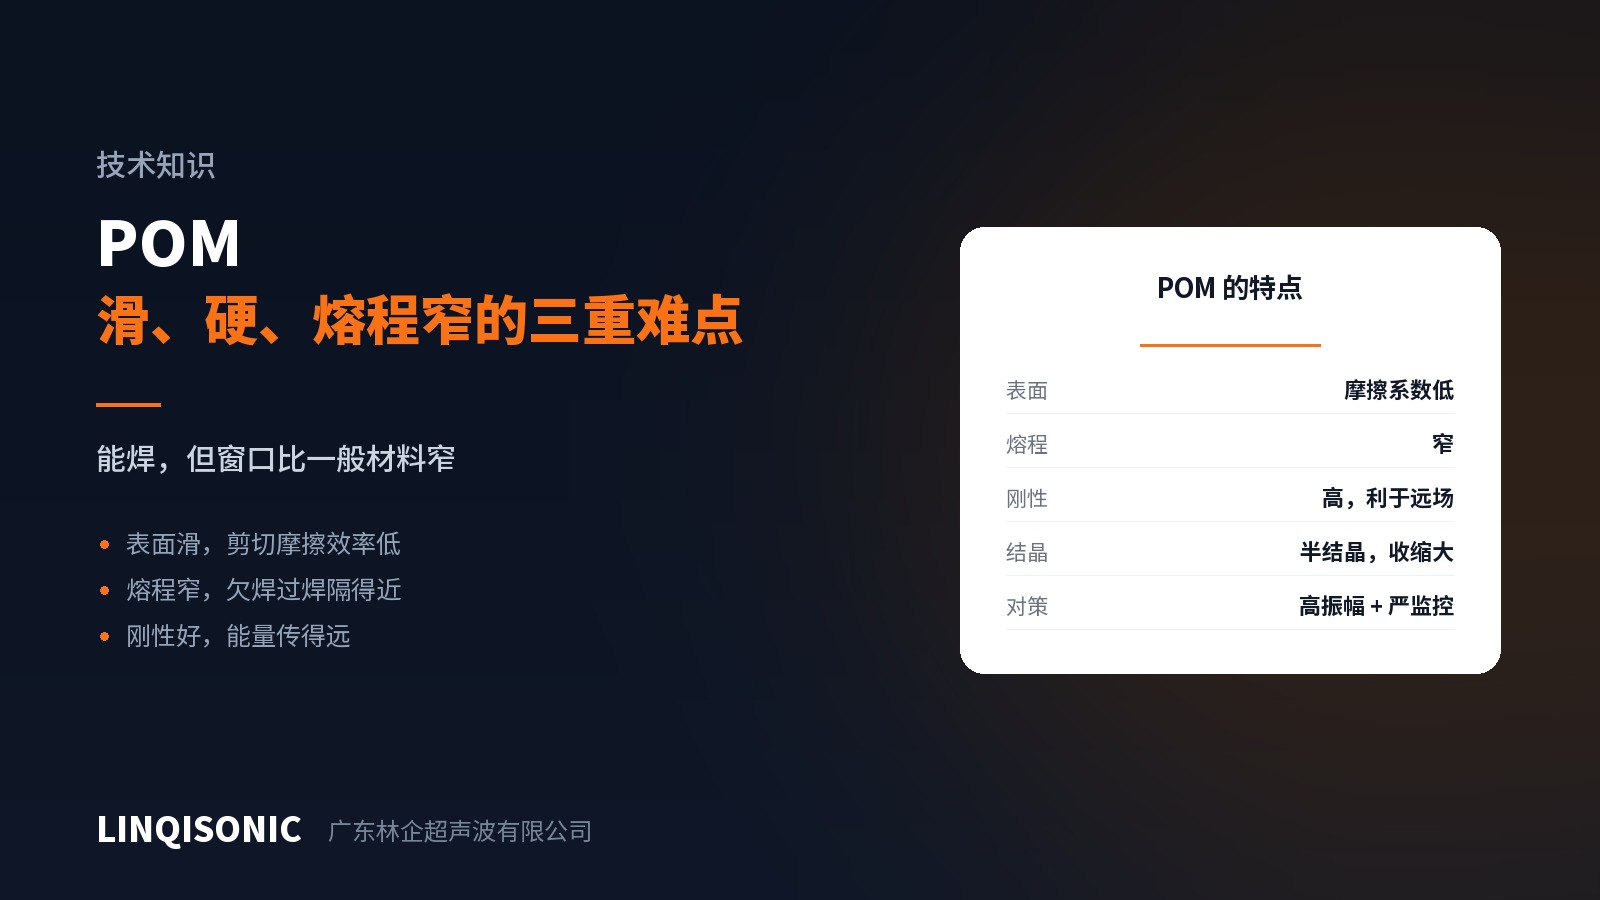
У POM низкий коэффициент трения поверхности, узкий интервал плавления и высокая кристалличность, из-за чего технологическое окно уже, чем у большинства конструкционных пластмасс.
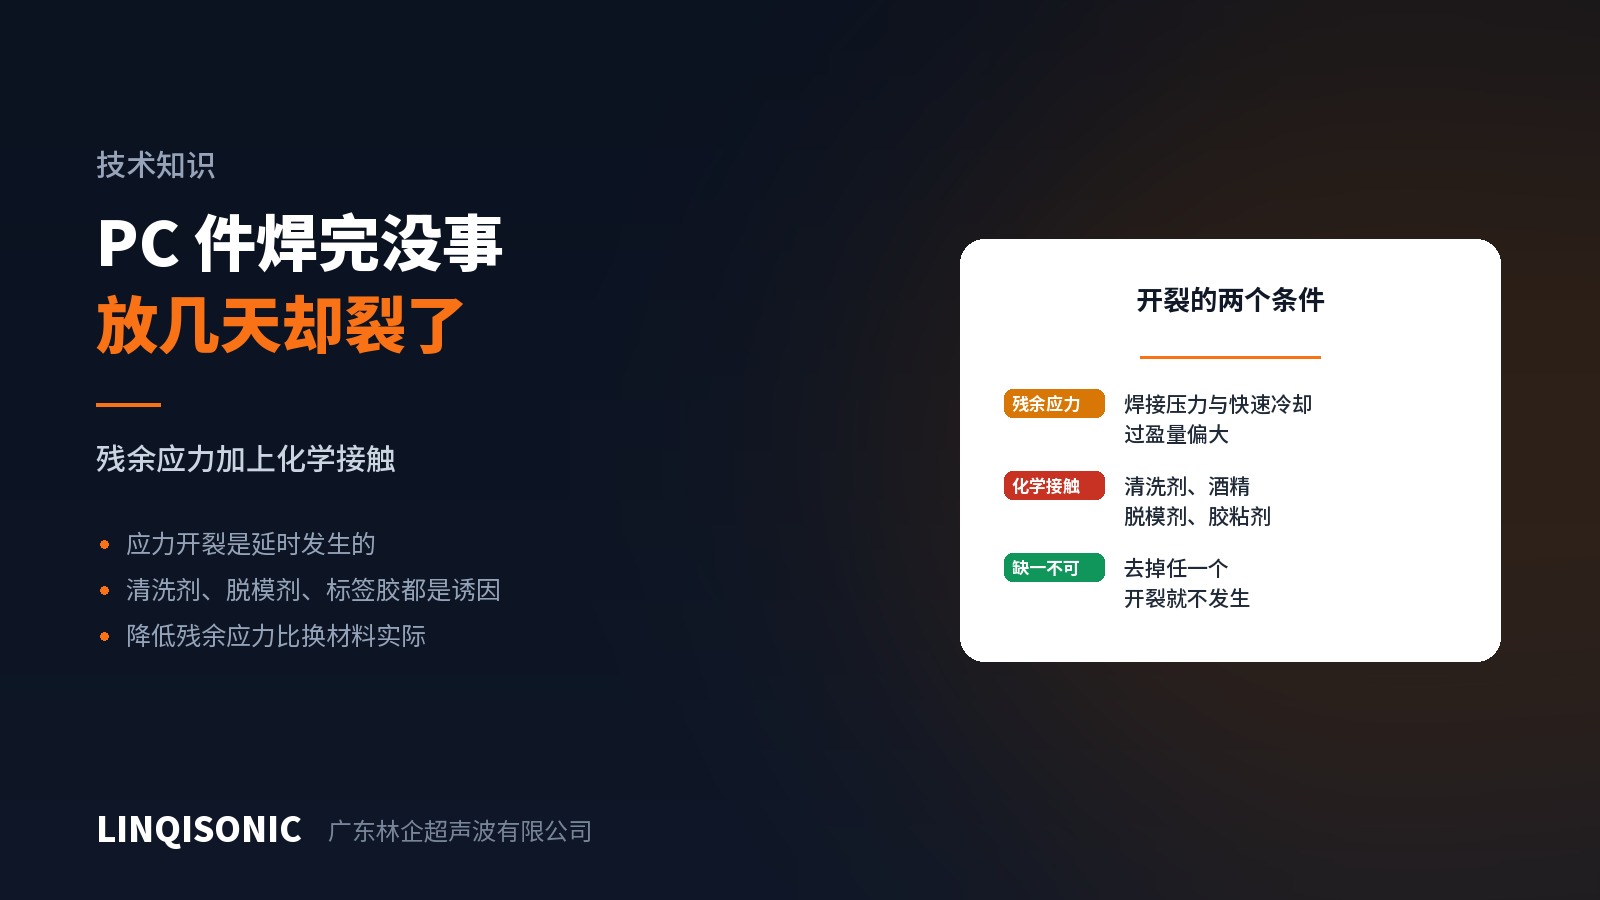
Растрескиванию поликарбоната под действием среды нужны одновременно остаточные напряжения и контакт с химией, поэтому оно всегда проявляется с запозданием: на контроле годно, через несколько дней трещина.
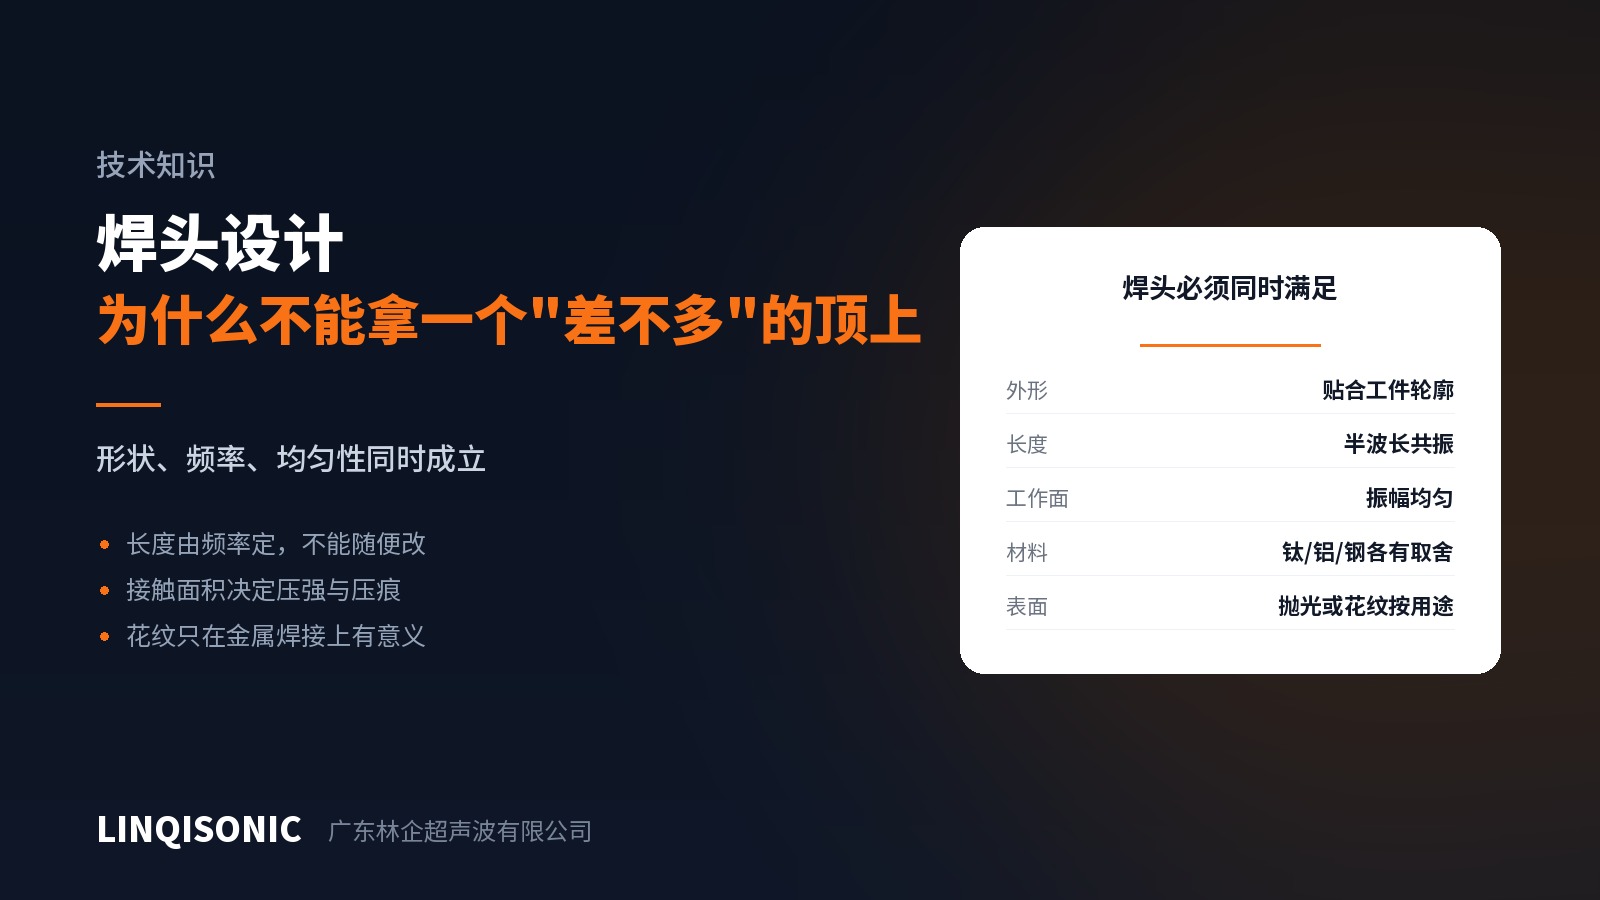
Сонотрод должен одновременно соответствовать детали, резонировать на рабочей частоте и держать равномерную амплитуду. Компромиссы, включая длину, материал и обработку поверхности.