
Почему сонотрод приходится проектировать под задачу
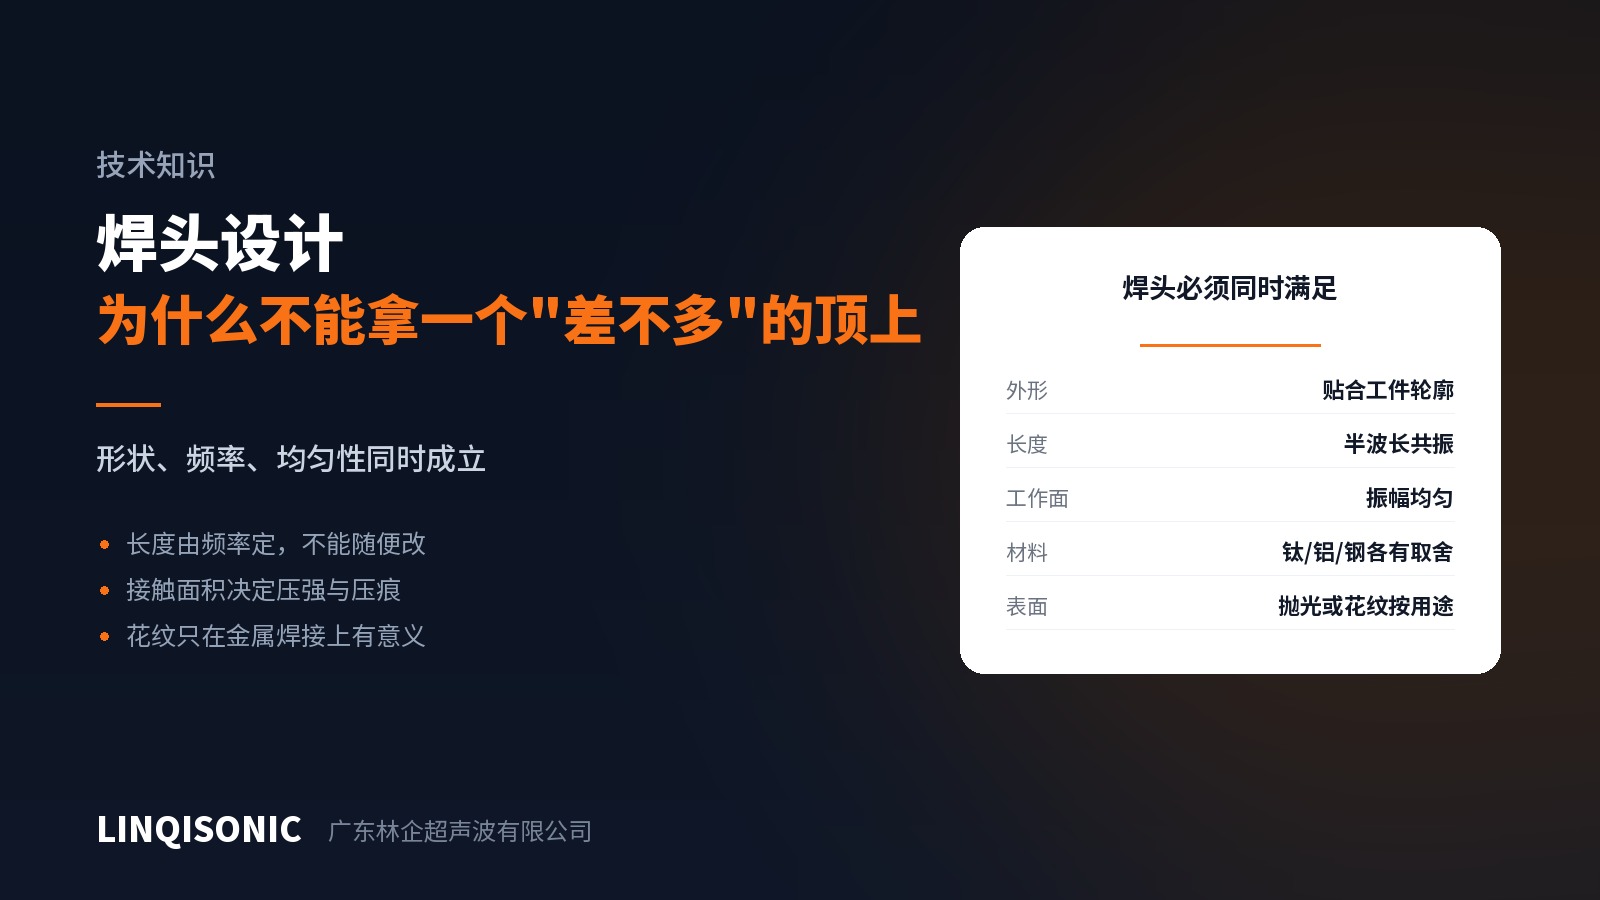
«А нельзя ли переделать имеющийся сонотрод под нашу деталь?» Ответ обычно отрицательный, и причины стоит изложить.
Три условия сразу
Форма должна соответствовать детали. Рабочая поверхность обязана повторять поверхность контакта, иначе давление распределяется неравномерно и одна сторона сминается, а другая не сплавляется.
Длина задана частотой. Сонотрод находится в полуволновом соотношении; измените длину — и резонансная частота уйдёт вместе с ней. Снять пару миллиметров под высоту детали — не вариант.
Амплитуда должна быть равномерной по рабочей поверхности. Чем сложнее форма и крупнее размер, тем это труднее, и часто именно это ограничивает предельный размер сонотрода.
Эти условия ограничивают друг друга. Изменение формы влияет на частоту, изменение длины — на резонанс, увеличение размера — на равномерность. Сонотрод рассчитывают, а не обводят по контуру детали.
Компромиссы по материалам
Титан — наилучшие акустические характеристики, малые потери и высокая прочность, что подходит для большой амплитуды и непрерывной работы; обычный выбор для крупных сонотродов. Недостатки — сложность обработки и стоимость.
Алюминий — хорошая акустика, лёгкая обработка и низкая стоимость делают его самым распространённым материалом сонотродов. Износостойкость плохая, рабочая поверхность легко вырабатывается, и на абразивных наполненных материалах ресурс невелик. Поверхностное упрочнение это улучшает.
Сталь — износостойка, но акустически даёт большие потери и заметно нагревается в работе, поэтому её обычно оставляют для зон с критичным износом или для особых применений.
Обработка поверхности
Полировка. Для сварки пластмасс, особенно прозрачных и лицевых деталей, рабочая поверхность должна быть отполирована: любая текстура переносится на деталь один в один.
Насечка. Сонотроды для сварки металлов несут насечённые или зубчатые поверхности, чтобы удерживать заготовку и передавать сдвиговое движение. Для сварки пластмасс рисунок не нужен, и его добавление лишь оставляет следы.
Упрочнение. Алюминиевые сонотроды быстро изнашиваются на стеклонаполненных материалах, и поверхностное упрочнение значительно продлевает их срок службы.
Распространённые ошибки переделки
Укорачивание под деталь — частота уходит, и акустический узел не может резонировать.
Сверление проходных отверстий в рабочей поверхности — распределение амплитуды нарушается, а окрестности отверстия становятся концентраторами напряжений.
Один плоский сонотрод на несколько разнесённых точек сварки — центральные контакты получают совсем не то давление, что краевые.
Уменьшение рабочей поверхности шлифовкой ради роста амплитуды — усиление изменится, но вместе с ним изменятся частота и равномерность. Усиление меняют сменой бустера.
Что нужно для проектирования
Чтобы изготовить сонотрод, минимально необходимы чертёж детали с положением стыка и контуром контакта, марка смолы, частота и требуемая производительность цикла. Отметьте также требования по внешнему виду и участки, требующие выборок под выступающие элементы.
Максимальные размеры сонотродов и доступные частоты по машинам приведены на страницах раздела оборудование для ультразвуковой сварки. Чертежи для проектирования или доработки сонотрода направляйте на 1427498429@qq.com, телефоны: +86 769 8202 9510 / +86 137 6001 0932.