
Ультразвуковая сварка медных шин и крупных проводников
Соединения медных шин и оконцевание тяжёлых кабелей в электромобилях и системах накопления энергии имеют при ультразвуковой сварке очевидные преимущества: основной металл не плавится, присадочного материала нет, переходное сопротивление низкое, зона термического влияния мала.
Но требования к оборудованию здесь на порядок выше, чем в обычной работе по жгутам.
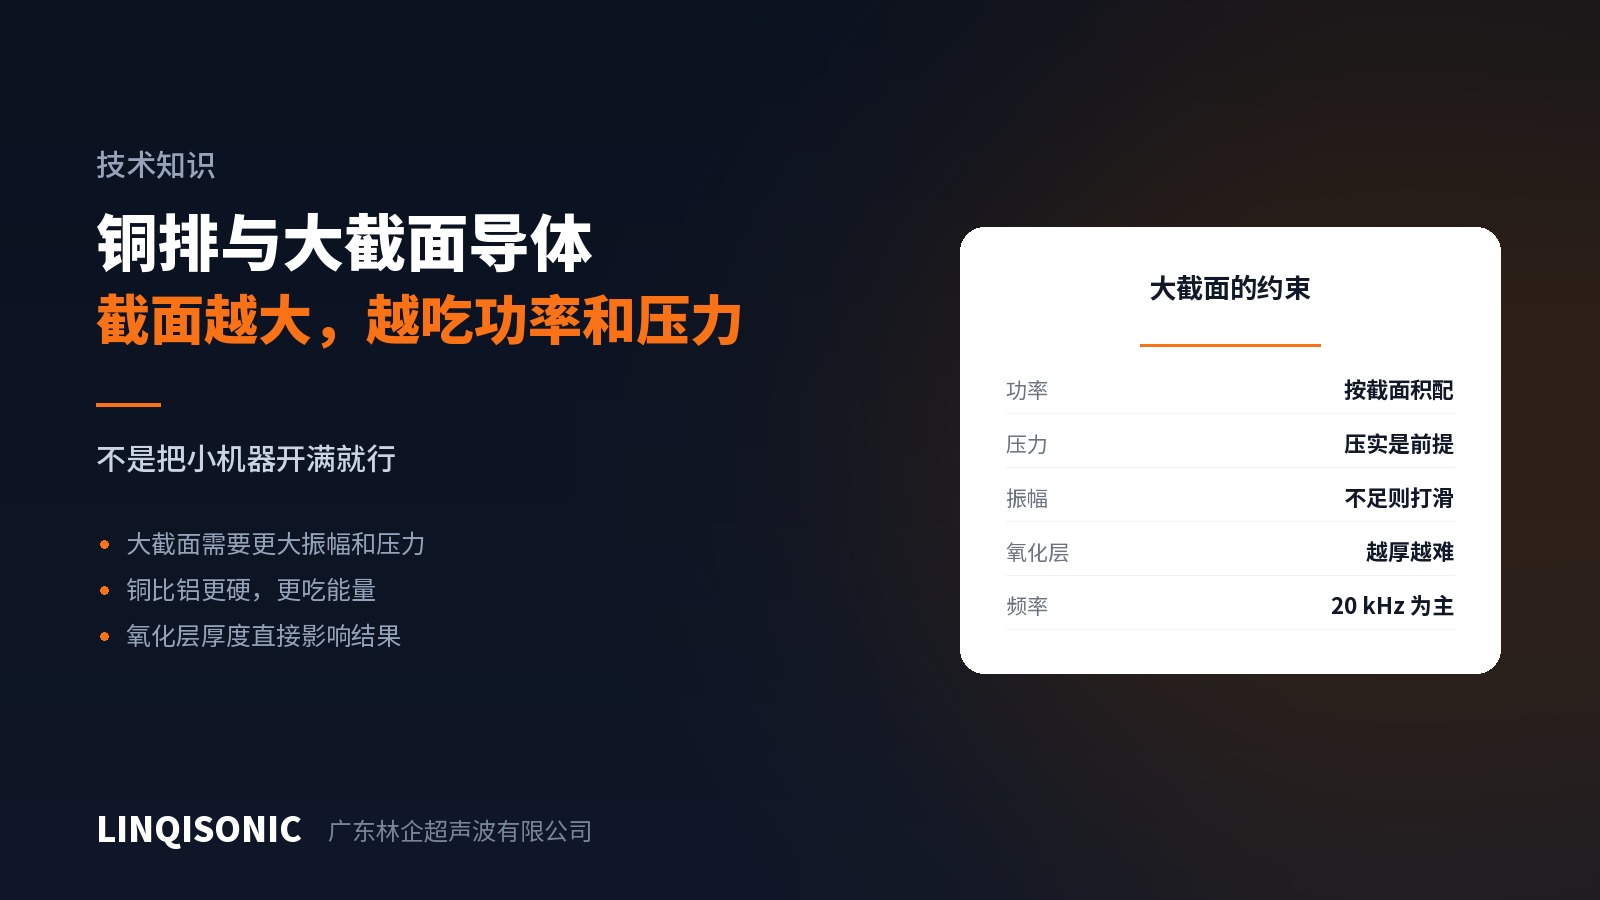
Площадь сечения определяет мощность
Ультразвуковая сварка металлов должна создать достаточный сдвиг по всей площади контакта, чтобы разрушить оксид. Удвойте площадь — и требуемая энергия вырастет вместе с ней.
Распространённая ошибка — принести к шине небольшую машину для жгутов и вывести всё на максимум. Итог: энергия не входит, сонотрод проскальзывает, на поверхности блестящие следы истирания, а шов раскрывается руками. Это не проблема параметров, а нехватка возможностей.
Для крупных сечений мощность подбирают исходя из площади сечения, и этот расчёт относится к стадии выбора оборудования.
Усилие должно расти следом
Большой площади контакта нужно пропорционально большее суммарное усилие, чтобы выйти на то же контактное давление. При нехватке усилия одни участки уплотняются, другие нет, зона соединения становится пятнистой, а сопротивление и прочность гуляют.
Как только усилие растёт, ограничением становится жёсткость станины: головка, которая прогибается под нагрузкой, не может удержать параллельность сонотрода заготовке. На машинах для крупных сечений станина должна быть не просто солидной на вид.
Медь против алюминия
Медь — твёрже и лучше проводит тепло, поэтому для начала соединения нужны бо́льшая амплитуда и усилие; оксид у неё относительно плотный.
Алюминий — мягкий и легко деформируемый, параметры мягче медных. Однако его оксид очень устойчив и образуется быстро: свежеочищенная алюминиевая поверхность повторно окисляется за считаные минуты. К счастью, разрушение оксида — как раз то, чем этот процесс и занимается, и потому алюминий сваривается ультразвуком легче, чем плавлением.
Медь с алюминием — ультразвуковая сварка один из немногих работоспособных методов для этой пары именно потому, что ничего не плавится и хрупкие интерметаллиды не образуются. Параметры лежат в пересечении двух окон и обычно уже, чем для однородных соединений.
Оксид и состояние поверхности
Толщина оксида напрямую влияет на требуемую энергию. Внутри одной партии разное время и разные условия хранения дают разное состояние оксида и соответственно нестабильный результат.
На практике контроль того, сколько и где пролежали входящие детали, действеннее последующей подстройки параметров. Наличие масла, покрытий или гальванических слоёв на поверхности должно быть заявлено при разработке технологии, поскольку покрытие заметно меняет поведение материала.
Проверка
Переходное сопротивление. Ключевой показатель в сильноточных применениях, применим к каждой детали.
Испытания на вырыв и сдвиг. Нагружайте в том направлении, в каком соединение работает на самом деле.
Металлографические шлифы. Периодически проверяйте непрерывность соединения и отсутствие трещин и полостей.
Превышение температуры. Пропустите номинальный ток и измерьте нагрев соединения — проверка, наиболее близкая к эксплуатации.
Частота
Тяжёлые проводники идут в основном на 20 кГц, где более высокая доступная мощность и более высокий потолок по площади соответствуют задаче. Диапазон 30–40 кГц подходит для малых сечений и прецизионной работы.
Номиналы мощности, диапазоны усилия и особенности станины по моделям приведены на страницах раздела оборудование для ультразвуковой сварки. Материал, площадь сечения, число слоёв и тип соединения направляйте на 1427498429@qq.com, телефоны: +86 769 8202 9510 / +86 137 6001 0932.