
Сварка POM: скользкий, жёсткий и с узким интервалом плавления
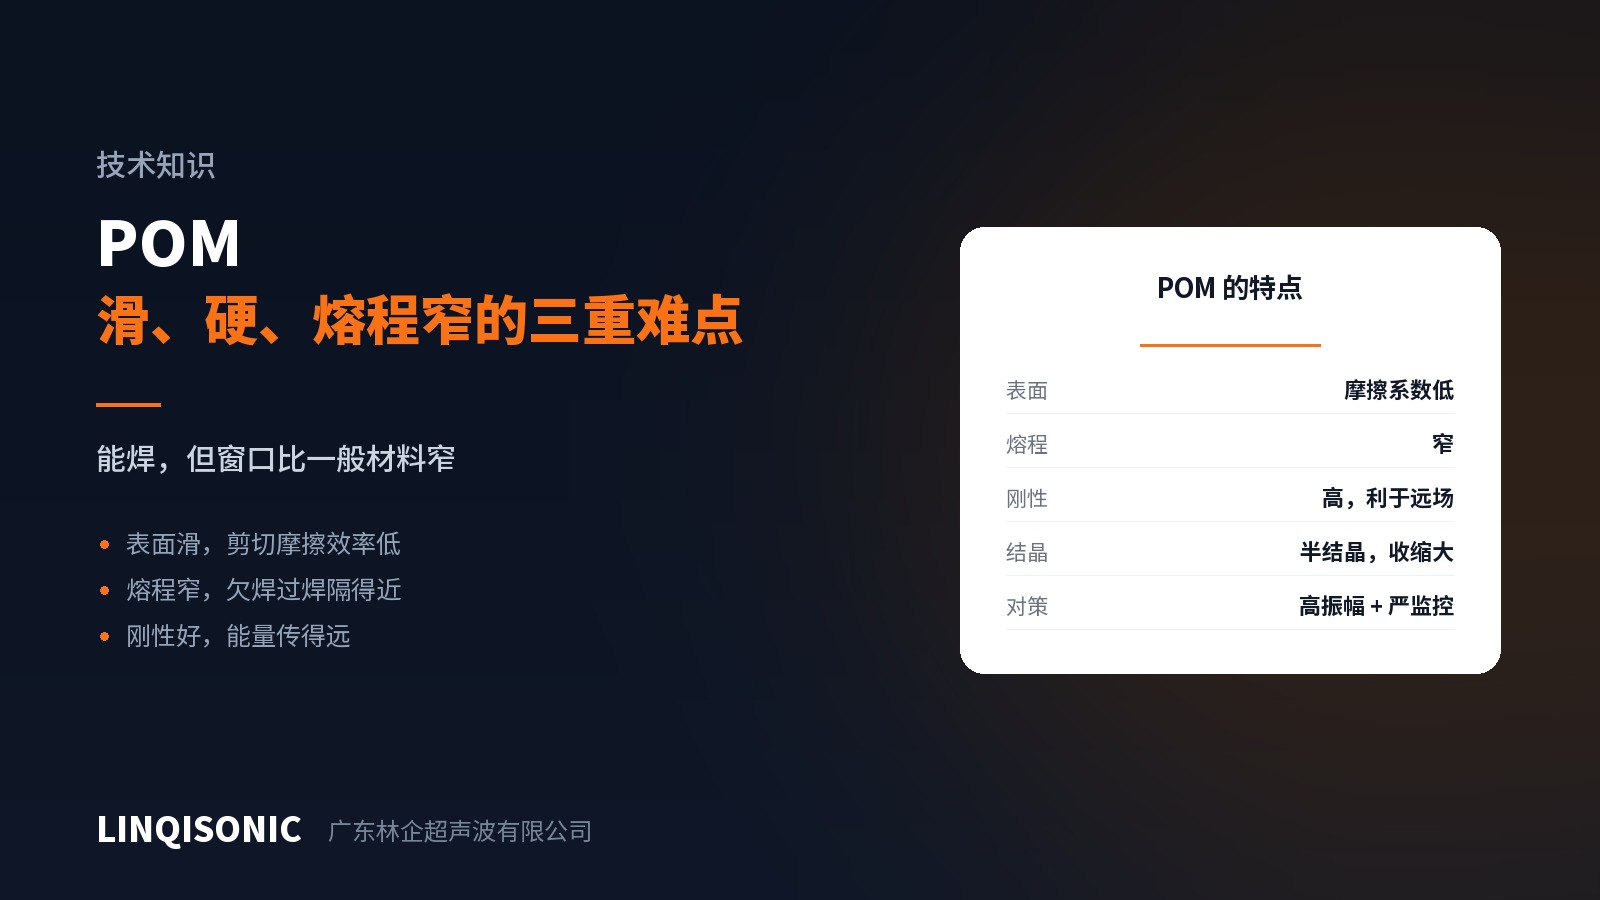
POM сваривается, но три его свойства делают технологическое окно уже обычного. Знание этих трёх свойств задаёт направление наладке.
1. Скользкая поверхность
Самосмазываемость — это то, ради чего POM и покупают: шестерни и направляющие используют именно её. Однако для ультразвуковой сварки низкий коэффициент трения означает, что трение на границе неэффективно вырабатывает тепло.
Стадия запуска опирается как раз на это трение для подъёма температуры, и у POM она идёт медленнее, чем у материалов вроде ABS. Средство — более высокая амплитуда: компенсировать бо́льшим относительным перемещением.
2. Узкий интервал плавления
POM сильно кристалличен, и промежуток между твёрдым и расплавленным состоянием у него узок. Отсюда малый запас между недоваром и переваром: чуть меньше энергии — ничего не сплавилось, чуть больше — материал разлагается.
При разложении POM выделяет раздражающий газ, и в цехе это ни с чем не спутать: резкий запах означает избыток энергии и требует немедленно его убавить. Местная вытяжка на посту обязательна.
Энергию контролируйте жёстко: работайте в режиме по энергии или по перемещению, а не по времени. Режим по времени не компенсирует разброс входящего материала, а окно POM его не поглотит.
3. Жёсткий, поэтому энергия проходит далеко
Это как раз преимущество. POM жёсток и акустически эффективен, поэтому сварка в дальнем поле даётся легче, чем у большинства материалов, и сонотрод может касаться детали далеко от стыка.
Но это же означает, что колебания доходят и до других элементов. Если на детали есть тонкие консоли или прецизионные структуры, следите за резонансными повреждениями.
Конструкция стыка
Дайте энергетическому направителю достаточную высоту. Поскольку запуск идёт медленно, направитель должен обеспечить достаточно сосредоточенный начальный контакт; при низком направителе POM особенно склонен к холодным швам.
Предпочитайте сдвиговое соединение. POM даёт значительную усадку, и сдвиговое соединение переносит разброс размеров лучше, чем стыковое, особенно на герметичных деталях. Оно к тому же удерживает расплав между сопрягаемыми поверхностями вдали от воздуха, снижая окислительную деструкцию.
Предусмотрите канавку для облоя. Расплав POM течёт охотно, и облой бросается в глаза; канавка уводит его из поля зрения.
Направление настройки параметров
Амплитуда ближе к верхней части диапазона — компенсация медленного фрикционного старта.
Усилие среднее или низкое — избыточное усилие разводит не до конца сплавившийся стык.
Время как можно короче — при узком окне долгий цикл превращается в лотерею.
Достаточная выдержка — POM сильно усаживается, и недостаточная выдержка оставляет полости и остаточные напряжения.
Режим по энергии или по перемещению — для POM это важнее, чем для большинства материалов.
О разнородных материалах
POM по сути сваривается только с POM. С другими распространёнными конструкционными пластмассами он несовместим, и ультразвуковая сварка их не соединит. Если конструкция требует сопряжения POM с другим материалом, применяйте механический крепёж или клей.
Полная таблица совместимости приведена в справочнике по свариваемости конструкционных пластмасс на странице загрузок. Диапазоны амплитуды и доступные режимы — на страницах раздела оборудование для ультразвуковой сварки. Чертежи и марку направляйте на 1427498429@qq.com, телефоны: +86 769 8202 9510 / +86 137 6001 0932.