
PET и PBT: одно семейство, разное поведение
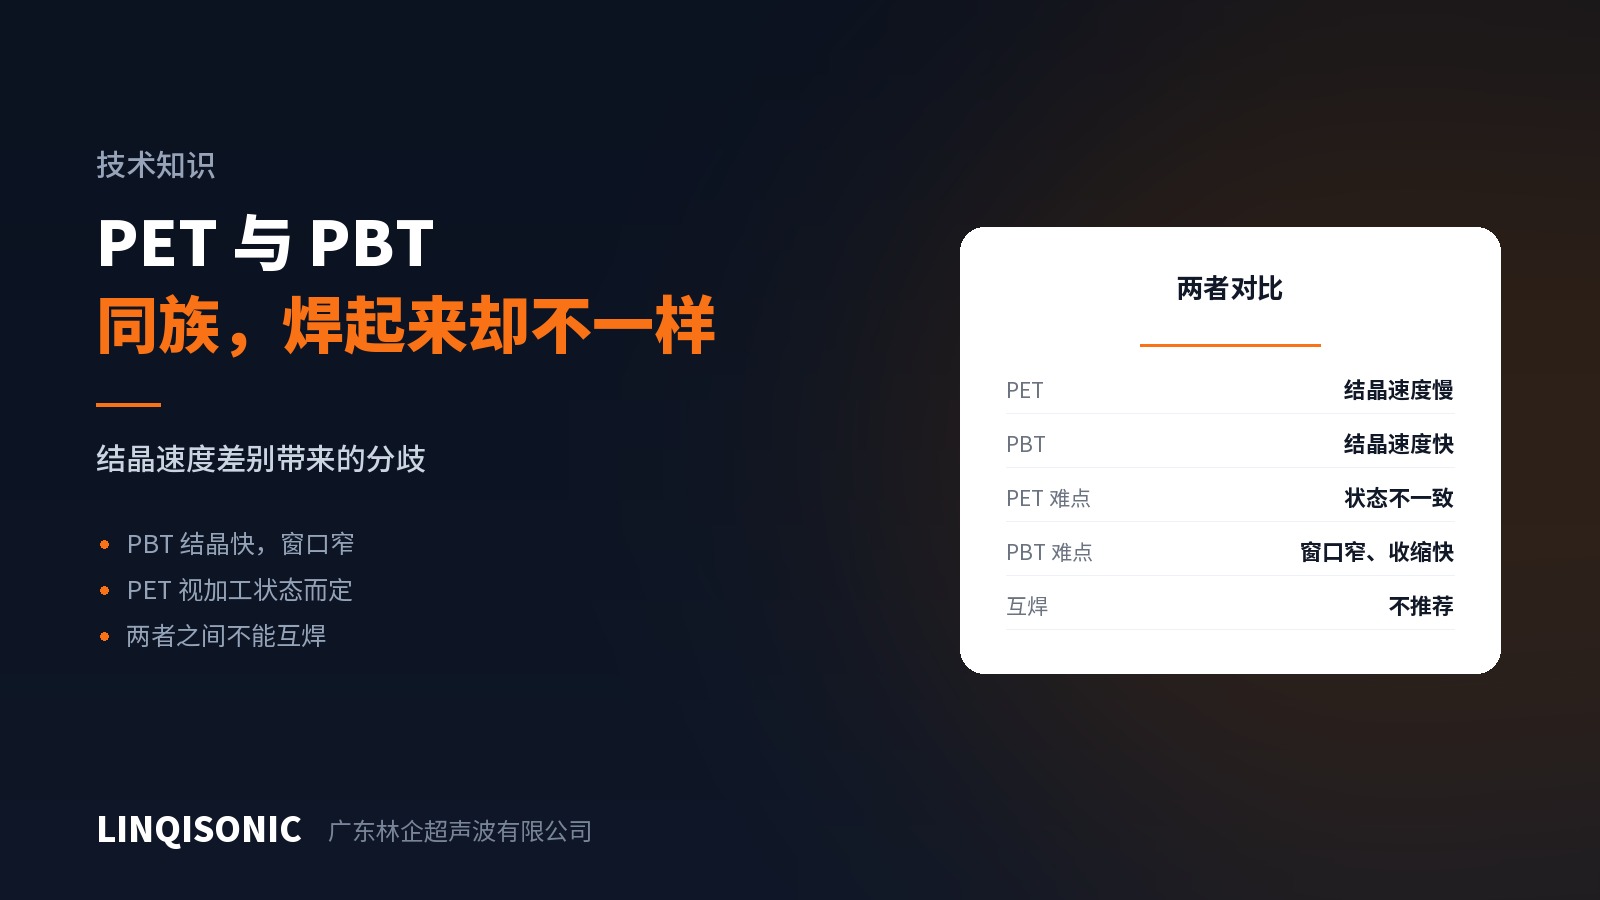
PET и PBT — оба полиэфиры со схожей химией, и их нередко считают одинаковыми в сварке. Это не так, и причина в скорости кристаллизации.
PBT: быстрая кристаллизация, узкое окно
PBT кристаллизуется быстро. Как только расплав уходит от температуры плавления, он стремительно затвердевает, а для ультразвуковой сварки это означает:
Короткую жизнь расплава. Соединение должно завершиться сразу после расплавления стыка, иначе расплав схватится раньше. Поэтому PBT требователен к моменту начала выдержки: усилие должно следовать за окончанием колебаний без паузы.
Узкое окно. Как и у POM, запас между недоваром и переваром невелик. Работайте в режиме по энергии или по перемещению, а не по времени.
Заметную усадку. Кристаллизация уменьшает объём, и недостаточная выдержка оставляет внутренние полости.
PBT распространён в разъёмах и автомобильной электронике, где детали к тому же часто бывают стеклонаполненными, что сужает окно ещё сильнее.
PET: всё зависит от переработки
PET кристаллизуется значительно медленнее PBT, поэтому его состояние определяется термической предысторией:
Быстро охлаждённый PET (выдувные бутылки, тонкостенное литьё) имеет низкую кристалличность, почти аморфен и прозрачен, ведёт себя во многом как аморфный материал с довольно широким окном.
Медленно охлаждённый или закристаллизованный PET (CPET, например термостойкие лотки) имеет высокую кристалличность, непрозрачен и ведёт себя как полукристаллический материал с узким окном.
Одна и та же марка PET может вариться заметно по-разному в зависимости от температуры формы и охлаждения. На наладке это создаёт настоящую путаницу: параметры, работавшие на образцах, не работают в производстве, и обычно потому, что изменились условия литья.
Не сваривайте их друг с другом
При всём родстве PET и PBT имеют разные интервалы плавления и разное поведение при кристаллизации, и стык редко приходит в подходящее состояние с обеих сторон одновременно. Обычным исходом становится контакт, а не сплавление.
Если в конструкции PET сопрягается с PBT, унифицируйте материал на стадии проектирования либо примените другой способ соединения.
Направление настройки параметров
PBT — амплитуда от средней до высокой, умеренное усилие, короткое время, своевременная и достаточная выдержка, режим по энергии или по перемещению, предпочтительно сдвиговое соединение.
PET — сначала установите кристаллическое состояние. Прозрачный материал рассматривайте как аморфный с относительно свободным окном; непрозрачный — как полукристаллический, действуя по схеме PBT. Пробы ведите на деталях, изготовленных в производственных условиях, а не подбирайте параметры по опытным образцам.
О стеклонаполнении
Конструкционные PBT и PET часто бывают стеклонаполненными. С ростом содержания наполнителя доля смолы, доступной для сплавления на стыке, падает, и прочность шва снижается. Это ограничение материала, которое оборудование не компенсирует, поэтому расчёт прочности следует вести исходя из наполненного материала.
Совместимость и рекомендации по параметрам для разных материалов приведены в справочниках на странице загрузок. Управление выдержкой и доступные режимы — на страницах раздела оборудование для ультразвуковой сварки. Чертежи, марку и содержание наполнителя направляйте на 1427498429@qq.com, телефоны: +86 769 8202 9510 / +86 137 6001 0932.