
Детали из поликарбоната, которые варятся нормально и трескаются через несколько дней
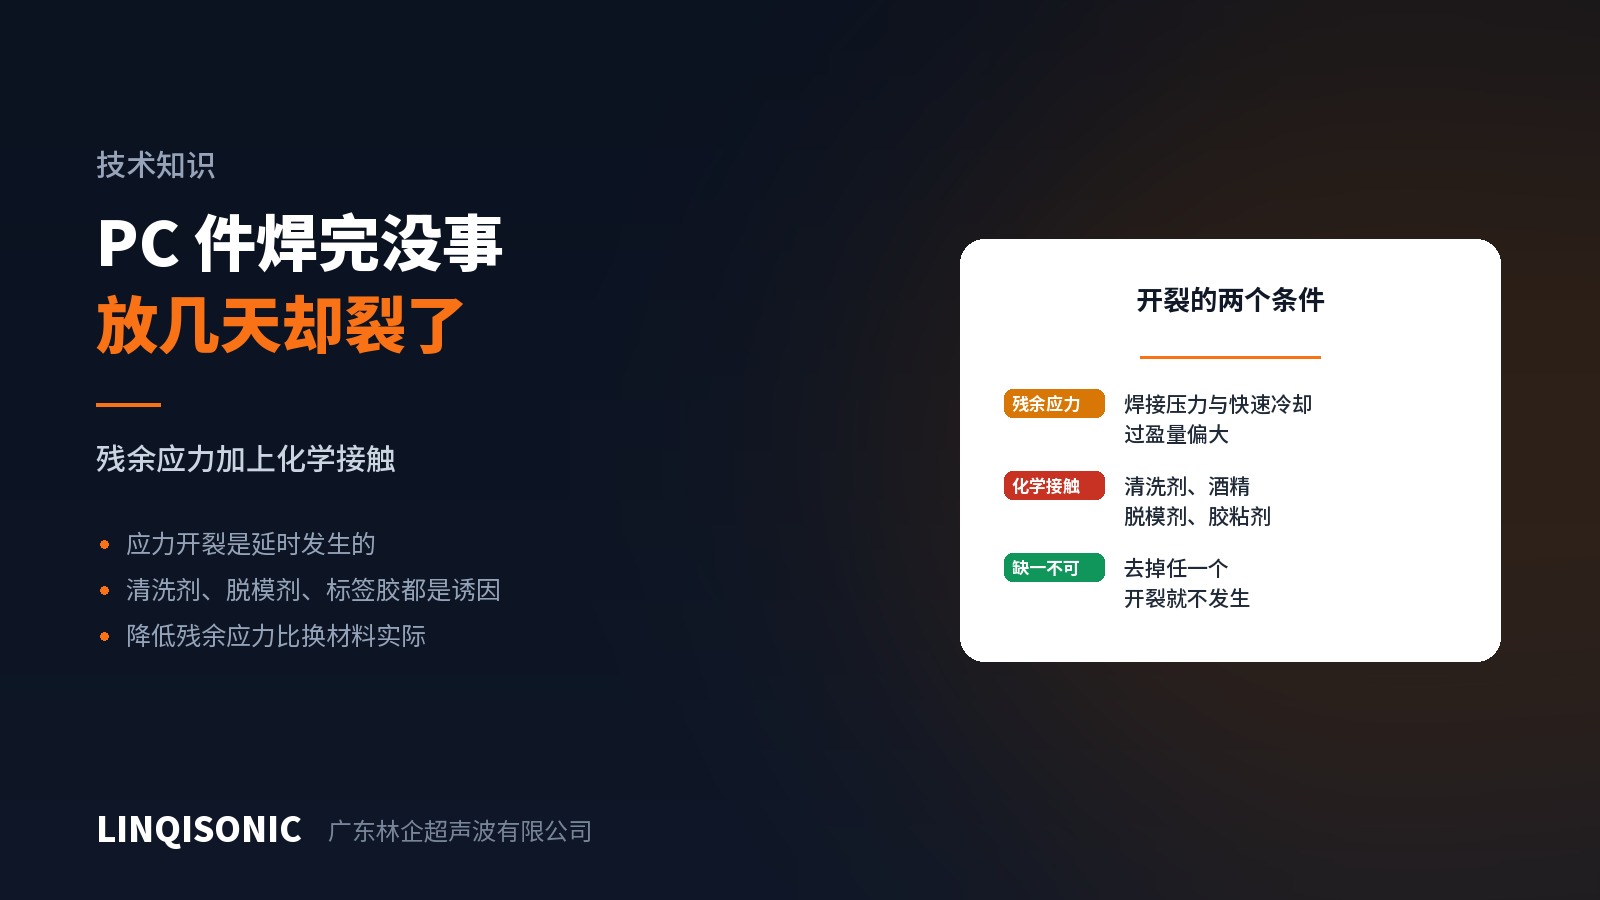
Классическая претензия к деталям из поликарбоната: на линии всё проходит — прочность, герметичность, всё в порядке, — а через несколько дней партия начинает трескаться.
Это не проблема прочности шва
Трещины обычно появляются рядом со стыком, а не в нём. Шов исправен, разрушился основной материал.
Это растрескивание под действием окружающей среды: остаточные растягивающие напряжения в материале плюс контакт с определённой химией, и поликарбонат трескается при напряжениях, намного меньших его прочности.
Ключевой момент в том, что нужны оба условия одновременно. Напряжения без химического контакта трещин не дают; химический контакт без напряжений — тоже. Отсюда два пути к решению.
Откуда берутся напряжения
Избыточное усилие сварки. Чем больше усилие, тем больше напряжений запирается в детали.
Быстрое остывание и короткая выдержка. Расплав, затвердевающий после снятия усилия, даёт неравномерную усадку и оставляет напряжения. Увеличение выдержки помогает заметно.
Чрезмерный натяг в стыке. Слишком большой натяг сдвигового соединения держит боковые стенки разведёнными, а это постоянное растягивающее напряжение.
Слишком жёсткий зажим в приспособлении. Деталь, силой выпрямленная или выставленная по угольнику в приспособлении, сохраняет эти напряжения после освобождения.
Напряжения от литья. Зоны литника и резкие переходы толщины стенки уже являются областями высоких напряжений; сварка лишь добавляет к ним.
Откуда берётся химия
Эту половину часто упускают, потому что никто не считает перечисленное химией:
Моющие средства и спирт — обычное дело при протирке, а поликарбонат к ним чувствителен.
Остатки разделительной смазки — переносятся с литья и остаются на поверхности, если её не отмыли.
Клей этикеток и лент — растрескивание ровно там, где наклеена этикетка, встречается очень часто.
Смазки и СОЖ — брызги в цехе, а также масло с рук.
Некоторые краски и покрытия — растворители при печати и напылении.
Как за это браться
Начните с проверки: уберите подозреваемый химический контакт и посмотрите, прекратится ли растрескивание. Смените протирочный состав, перенесите этикетку или переставьте операцию мойки. Это быстро подтверждает диагноз.
После подтверждения работайте по обоим направлениям:
Снизить остаточные напряжения — уменьшить усилие сварки, увеличить выдержку, уменьшить натяг в стыке, проверить приспособление на избыточное стеснение детали и смягчить конструкцию стыка.
Разорвать химический контакт — использовать совместимый с поликарбонатом моющий состав, мыть до сварки, а не после, сменить клей этикетки и проверить наличие остатков разделительной смазки.
Сплавы и модифицированные марки поликарбоната
PC/ABS менее склонен к растрескиванию под действием среды, чем ненаполненный поликарбонат, хотя и не защищён от него полностью. Стеклонаполненный поликарбонат ведёт себя иначе, поскольку волокна вносят собственные локальные концентрации напряжений.
Если условия эксплуатации гарантируют химический контакт, это должно учитываться при выборе материала, а не оставаться задачей, которую должна решать сварочная операция.
Управление усилием и настройки выдержки по машинам приведены на страницах раздела оборудование для ультразвуковой сварки. Чувствительность смол к растрескиванию и значения для конструкции стыка — в справочниках на странице загрузок. Фотографии, марку смолы и сведения о последующих операциях направляйте на 1427498429@qq.com, телефоны: +86 769 8202 9510 / +86 137 6001 0932.