
Сварка пакетов фольги: пройти десятки слоёв за одну операцию
Выводы аккумуляторов, выводы суперконденсаторов, фольговые обмотки трансформаторов — везде требуется соединить десятки тонких слоёв фольги за одну операцию так, чтобы соединился каждый слой, сопротивление было низким, а усилие вырыва достаточным.
Это самый требовательный класс задач в ультразвуковой сварке металлов.
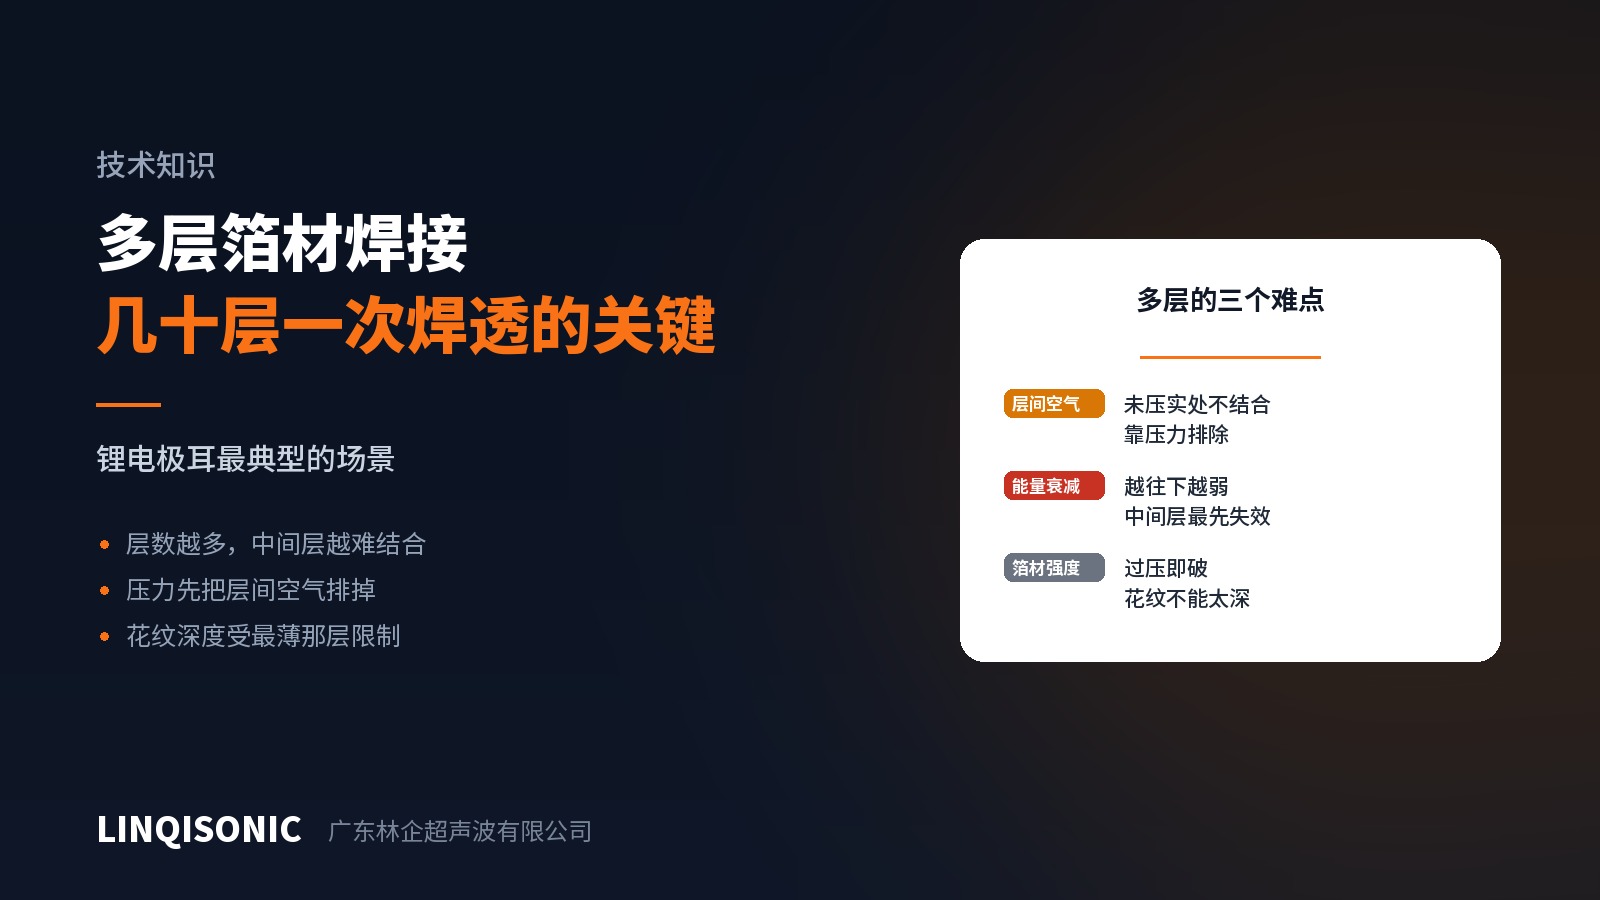
Трудность 1: энергия затухает вглубь
Сдвиг входит в верхний слой от сонотрода и передаётся вниз слой за слоем, теряя энергию на каждой границе. Поэтому слои, ближайшие к сонотроду, соединяются лучше всего, а с глубиной соединение слабеет.
Фактически отказывает обычно не нижний слой, а несколько слоёв ниже середины — их не ведёт напрямую сонотрод и не удерживает напрямую наковальня.
Разрежьте отказавший шов — картина типична: верхние слои соединены прочно, нижние приемлемо, потому что их держала наковальня, а середина рыхлая. Эта примета говорит, что число слоёв превысило то, до чего дотягиваются текущие параметры.
Трудность 2: воздух между слоями
Десятки сложенных фольг не могут прилечь друг к другу идеально. Везде, где они не прилегают, сдвиг не проходит и соединения не образуется.
Поэтому в многослойной работе усилие значит больше, чем в однослойной: его первая задача — не прижать стык, а вытеснить воздух и зазоры и превратить пакет в единое тело.
На практике это означает, что усилие для многослойного шва обычно выше, чем для того же материала в один слой, а способ запуска приобретает решающее значение: ультразвук должен включаться только после того, как усилие действительно набрано и пакет уплотнён, что делает запуск по усилию надёжнее запуска по положению.
Трудность 3: фольга непрочна
У тонкой фольги ограниченная прочность, и она рвётся, если насечка вгрызается слишком глубоко, — а многослойной сварке нужно прочное сцепление. Эти два требования противоречат друг другу.
В итоге глубина насечки ограничивается самым тонким слоем, а не выбирается по суммарной толщине. Именно поэтому многослойную оснастку приходится проектировать под задачу, а не заимствовать из однослойной работы.
Направление действий
Сначала усилие. Задайте усилие, достаточное для надёжного уплотнения пакета, прежде чем трогать что-либо ещё. При недостаточном усилии не поможет ничто другое.
Запуск по усилию. Убедитесь, что пакет уплотнён, прежде чем в него пойдёт энергия.
Амплитуда ближе к верхней части диапазона. Это компенсирует послойное затухание, чтобы нижним слоям тоже доставался достаточный сдвиг.
Сваривайте в несколько приёмов. Если слоёв действительно много, сначала соедините часть в подгруппу, а затем соедините подгруппы, удерживая каждую операцию в пределах управляемого числа слоёв.
Предварительно уплотняйте пакет. Операция подпрессовки перед сваркой сближает слои и уменьшает количество запертого воздуха.
Контролируйте входящий материал. Плоскостность фольги, отсутствие складок и выравнивание кромок прямо определяют прилегание слоёв. Небрежно поданный материал в процессе не исправить.
Проверка
Разрезайте и осматривайте каждый слой. Единственный способ убедиться в середине пакета; ни внешний вид, ни усилие вырыва этого не показывают.
Тяните в правильном направлении. Отрыв и сдвиг нагружают соединение по-разному; выбирайте по фактическим условиям эксплуатации.
Измеряйте сопротивление. Плохое межслойное соединение проявляется прежде всего в переходном сопротивлении; это более чувствительный показатель, чем усилие вырыва, и его можно применять к каждой детали.
Частота
Многослойная работа по фольге обычно ведётся на 20 кГц, что выгодно там, где нужны бо́льшая передача энергии и бо́льшая площадь сварки. Малые площади с небольшим числом слоёв допускают 30 или 40 кГц.
Мощность, управление усилием и способы запуска по машинам приведены на страницах раздела оборудование для ультразвуковой сварки. Материал, толщину одного слоя, число слоёв и площадь сварки направляйте на 1427498429@qq.com, телефоны: +86 769 8202 9510 / +86 137 6001 0932.