
Насечённая оснастка при сварке металлов: сначала — сцепление
Ультразвуковая сварка металлов работает на совершенно ином принципе, нежели сварка пластмасс. Пластмасса плавится от трения на границе; металл не плавится. Поперечный сдвиг разрушает и вытесняет оксид и загрязнения с контактных поверхностей, приводя свежие атомы металла в прямой контакт для твердофазного соединения.
Весь процесс держится на одном: сдвиговое движение должно реально дойти до заготовки.
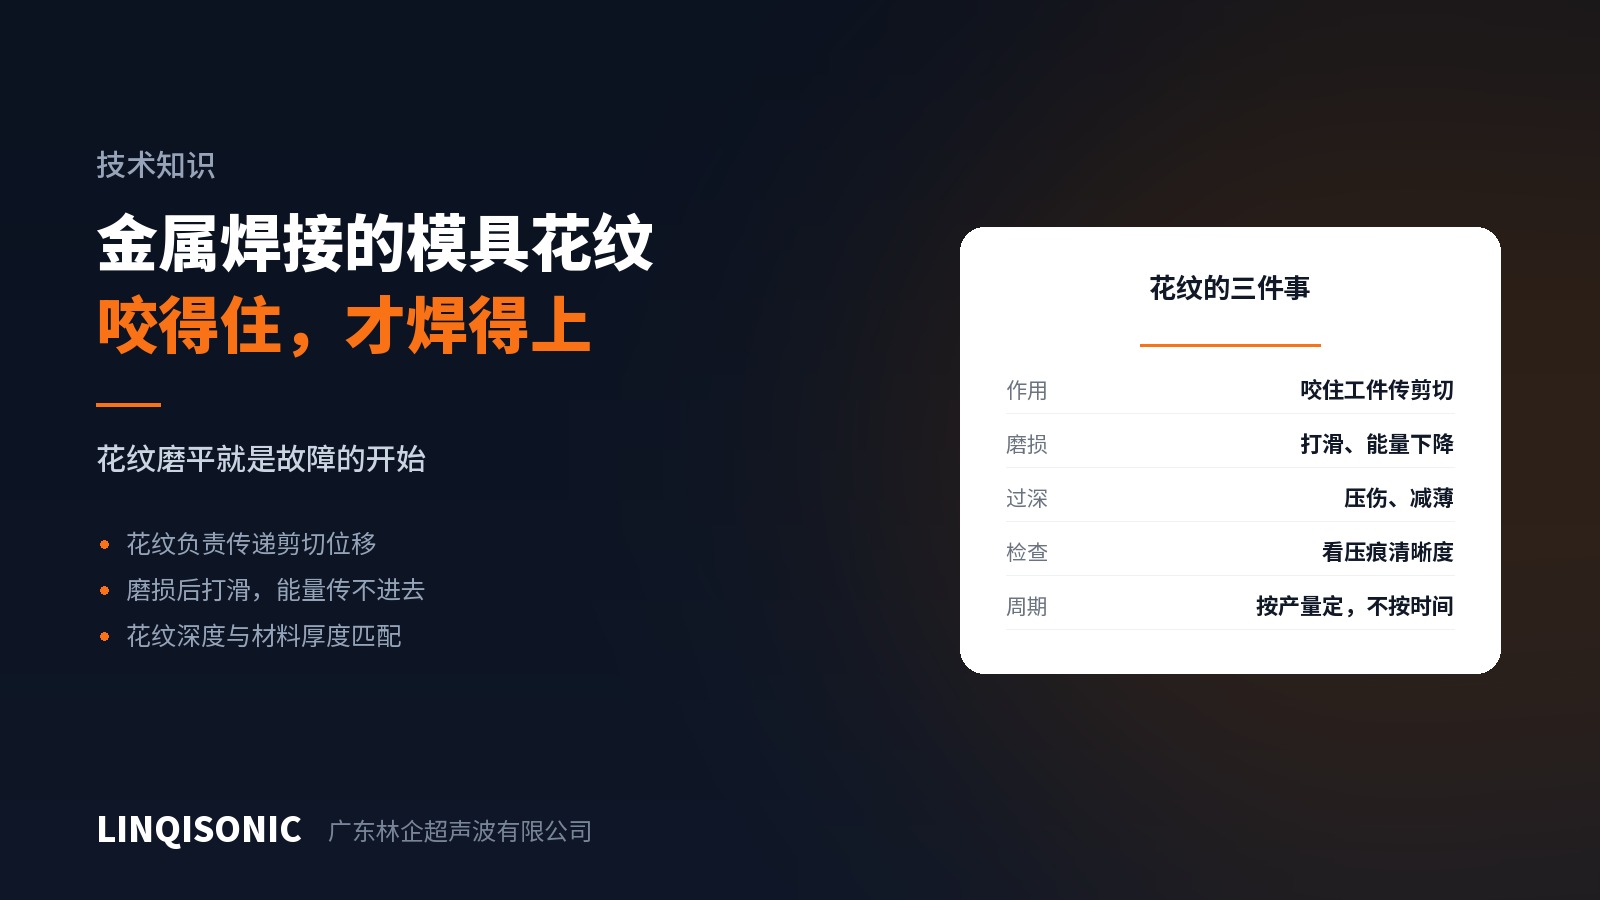
Что делает насечка
И рабочая поверхность сонотрода, и наковальня несут насечённый или зубчатый рисунок. Они удерживают заготовки так, чтобы поперечное движение сонотрода увлекало верхнюю деталь, а наковальня держала нижнюю неподвижно. Между двумя слоями возникает относительное проскальзывание, и на этой границе образуется соединение.
Если насечка не держит, сонотрод просто скользит по поверхности — вся энергия расходуется между сонотродом и заготовкой вместо того, чтобы расходоваться между двумя заготовками. Симптомы: слабые швы, блестящие следы истирания на детали и горячий сонотрод.
Износ насечки — обычная причина неприятностей
Рисунок непрерывно несёт высокочастотный сдвиг под нагрузкой, поэтому износ неизбежен. После износа:
Сцепление пропадает — начинается проскальзывание, и прочность шва постепенно падает.
Спад идёт постепенно — и в этом вся сложность. Ничего не отказывает в одно прекрасное утро: прочность плавно снижается, и к моменту, когда это ловит выборочный контроль, годным успевает пройти немало деталей.
Судите по отпечатку на детали. Чёткий, ясно очерченный рисунок означает, что оснастка исправна; размытый, приплюснутый или местами отсутствующий рисунок означает, что её пора менять или восстанавливать. Это самая простая и надёжная ежедневная проверка.
Интервал замены задавайте по числу деталей, а не по календарю. Одна и та же оснастка при двухстах деталях в день и при двух тысячах имеет совершенно разный ресурс.
Выбор глубины насечки
Глубже не значит лучше.
Слишком мелко — нет сцепления, проскальзывание.
Слишком глубоко — чрезмерный отпечаток на детали, пробитая тонкая фольга, утоньшённое сечение проводника в ущерб проводимости и прочности.
Глубина должна соответствовать толщине материала. Оснастка для тонкой фольги и оснастка для шин — не одна и та же оснастка, и здесь компромиссам не место.
У сонотрода и наковальни разные задачи
Сонотрод ведёт верхнюю заготовку, и его рисунок должен передавать сдвиг.
Наковальня удерживает нижнюю заготовку неподвижно. Если её сцепление недостаточно, нижняя деталь движется вместе с верхней, относительного проскальзывания не возникает и ничего не соединяется.
Разбираясь со слабыми швами, проверяйте оба элемента, а не только сонотрод.
Повседневная практика
Проверяйте отпечаток каждую смену. Одна деталь, чёткость рисунка — прямее любого прибора.
Регулярно очищайте. В канавках накапливаются металлическая пыль и оксид, а забитый рисунок — это мелкий рисунок. Пользуйтесь мягкой щёткой и подходящим очистителем; никогда не скребите рабочие поверхности твёрдым.
Держите запасной комплект. Износ идёт постепенно, а когда линия уже встала, времени изготавливать новую оснастку не остаётся.
Ведите счёт деталей. Накопленное число сварок на комплект оснастки надёжнее памяти.
Частота
Ультразвуковая сварка металлов обычно ведётся на 20, 30, 35 и 40 кГц. Крупные проводники и шины идут, как правило, на 20 кГц, а тонкие жгуты и мелкие точечные швы уходят выше: чем мельче и тоньше работа, тем выше подходящая частота.
Частоты, размеры оснастки и подбор насечки по машинам приведены на страницах раздела оборудование для ультразвуковой сварки. Материал, толщину и сечение проводника направляйте на 1427498429@qq.com, телефоны: +86 769 8202 9510 / +86 137 6001 0932.