了解林企超声波最新新闻、行业动态与技术分享
共 100 篇
铝粉与珠光颜料靠取向反光,熔体一流动取向就乱,焊缝附近出现色差。这类料的对策在结构与能量,不在参数微调。
皮纹被压平就回不去,软胶被压出印子也回不去。这两类件的关键是把焊头的着力点从外观面移开,并让治具承担压力。
压差衰减、示踪气体、水浸,灵敏度差几个数量级。先算出产品允许的泄漏率,再倒推该用哪种方法,顺序不能反。
IP 后两位分别是防尘和防水,测试条件写在 IEC 60529 里。把等级翻译成焊缝要达到的连续性和检漏判据,才是工艺该做的事。
温循、振动、介质与湿热会让边缘接头逐步失效。残余应力是隐藏变量,验证方案要包含老化之后的复测。
能,但导向器已经小到模具做不出来的量级。超薄壁的出路通常不是把接头做小,而是换成剪切、点焊或者滚焊。
三维曲面、阶梯状、不同高度的焊缝,焊头必须同时接触到所有面。真正的约束是振幅在曲面上还能不能保持均匀。
件小意味着能量窗口小、定位公差小、可用的接头几何也小。频率往高走,治具和上下料反而成了主要难点。
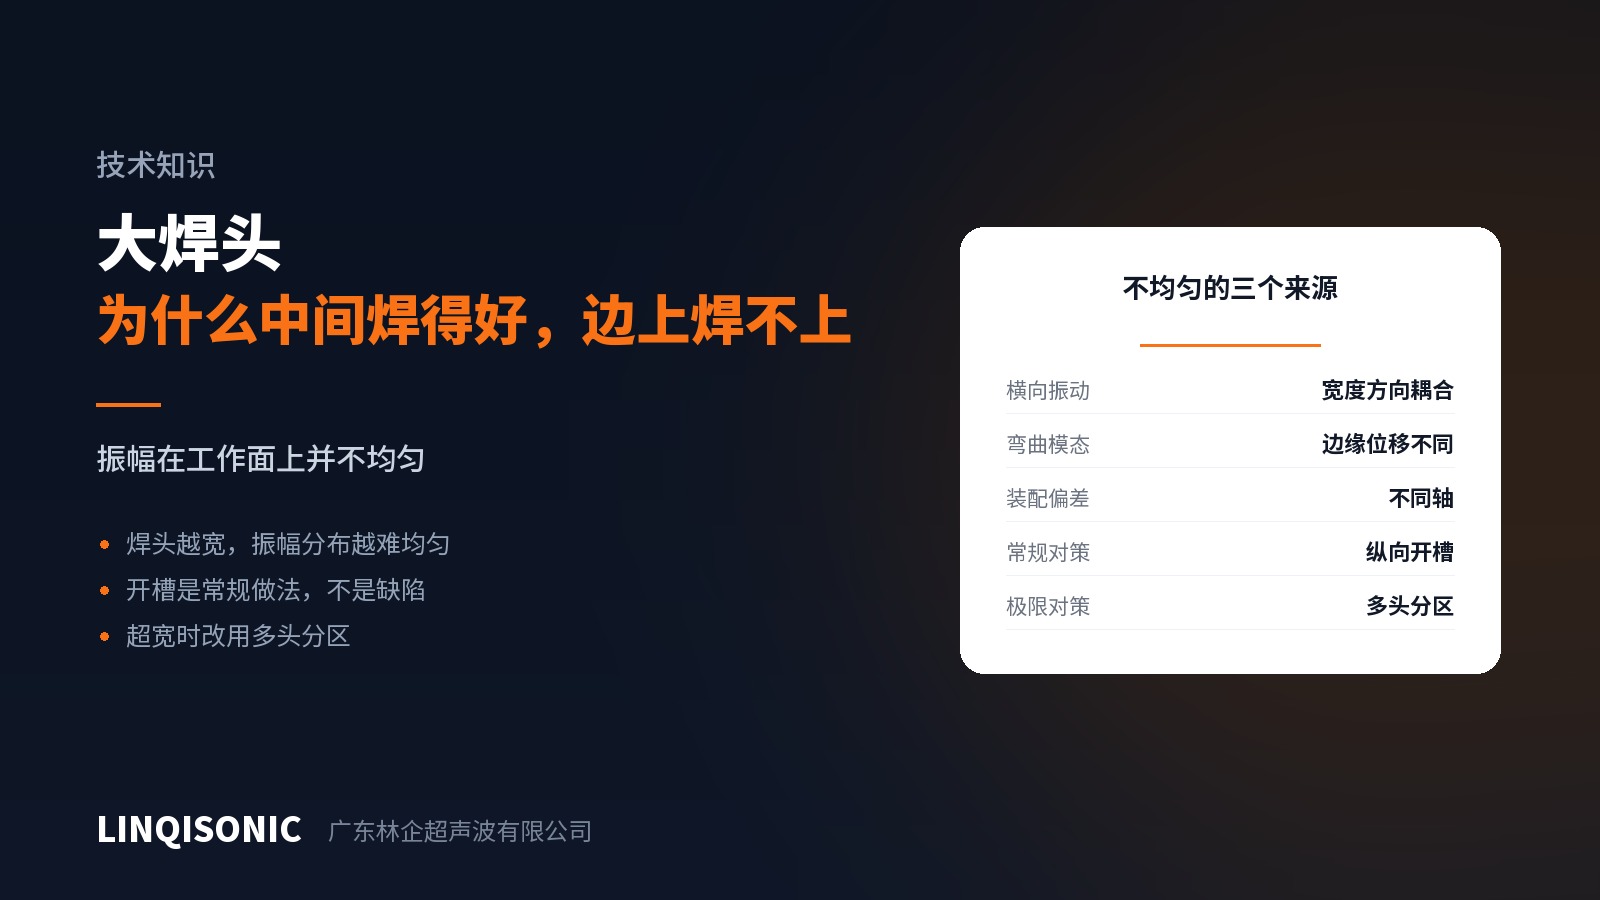
单个焊头保证不了这么长的振幅均匀。出路是分区驱动、分段焊接或者改工艺,不是继续加大焊头。